ਪਰਿਭਾਸ਼ਾ
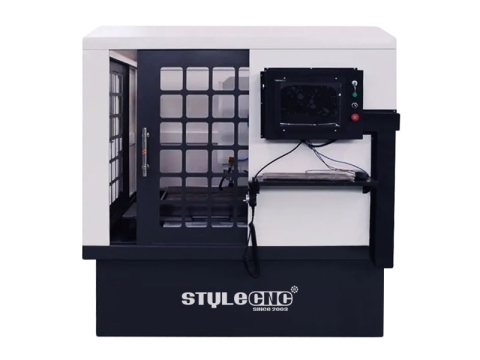
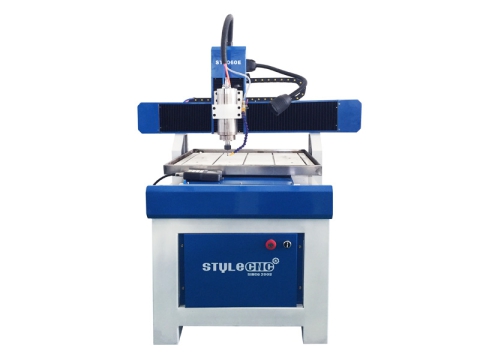
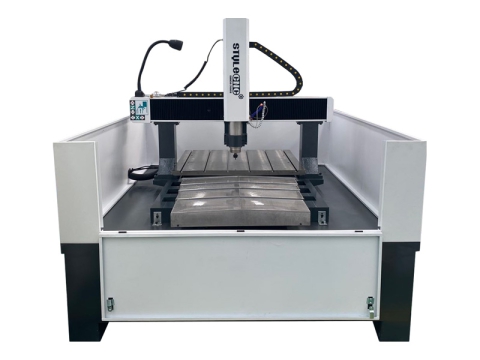
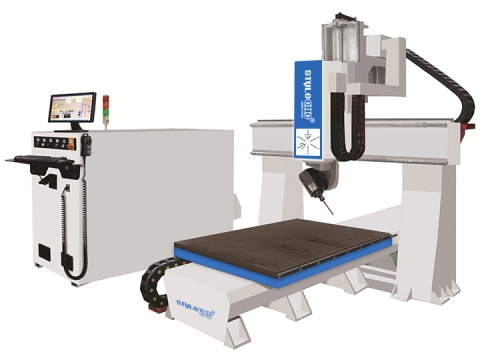
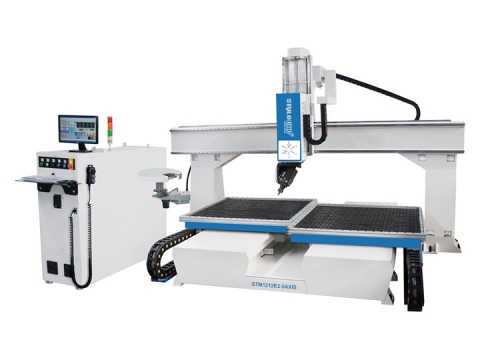
ਇੱਕ ਸੀਐਨਸੀ ਮਿੱਲ ਇੱਕ ਆਟੋਮੈਟਿਕ ਮਿਲਿੰਗ ਮਸ਼ੀਨ ਹੈ ਜਿਸ ਵਿੱਚ ਸੀਐਨਸੀ (ਕੰਪਿਊਟਰ ਨਿਊਮੇਰੀਕਲ ਕੰਟਰੋਲਡ) ਕੰਟਰੋਲਰ ਕੱਟਣ ਲਈ ਹੁੰਦਾ ਹੈ 2D/3D ਵੱਖ-ਵੱਖ ਸਮੱਗਰੀਆਂ 'ਤੇ ਆਕਾਰ ਜਾਂ ਮਿੱਲ ਪੈਟਰਨ। ਸੀਐਨਸੀ ਮਿਲਿੰਗ ਇੱਕ ਕੰਪਿਊਟਰ ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਿਤ ਮਸ਼ੀਨਿੰਗ ਵਿਧੀ ਹੈ ਜੋ ਉੱਕਰੀ, ਕਟਿੰਗ, ਬੋਰਿੰਗ ਅਤੇ ਡ੍ਰਿਲਿੰਗ ਦੇ ਸਮਾਨ ਹੈ, ਅਤੇ ਸੀਐਨਸੀ ਰਾਊਟਰ ਮਸ਼ੀਨਾਂ ਅਤੇ ਬੋਰਿੰਗ ਮਸ਼ੀਨਾਂ ਦੁਆਰਾ ਕੀਤੇ ਗਏ ਬਹੁਤ ਸਾਰੇ ਕਾਰਜਾਂ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਨ ਦੇ ਯੋਗ ਹੈ। ਇੱਕ ਕੰਪਿਊਟਰ-ਨਿਯੰਤਰਿਤ ਮਿੱਲ ਇੱਕ ਰੋਟੇਟਿੰਗ ਸਿਲੰਡਰਕਲ ਟੂਲ ਦੀ ਵਰਤੋਂ ਕਰਦੀ ਹੈ, ਜੋ ਕਿ ਕਈ ਧੁਰੇ ਦੇ ਨਾਲ-ਨਾਲ ਜਾਣ ਦੇ ਯੋਗ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਕਈ ਤਰ੍ਹਾਂ ਦੇ ਆਕਾਰ, ਸਲਾਟ ਅਤੇ ਛੇਕ ਬਣਾ ਸਕਦੀ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਵਰਕਪੀਸ ਨੂੰ ਅਕਸਰ ਵੱਖ-ਵੱਖ ਦਿਸ਼ਾਵਾਂ ਵਿੱਚ ਮਿਲਿੰਗ ਟੂਲ ਵਿੱਚ ਭੇਜਿਆ ਜਾਂਦਾ ਹੈ।
ਇੱਕ ਸੀਐਨਸੀ ਮਿਲਿੰਗ ਮਸ਼ੀਨ ਇੱਕ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲੀ ਮਸ਼ੀਨਿੰਗ ਟੂਲ ਕਿੱਟ ਹੈ ਜੋ ਇੱਕ ਕੰਪਿਊਟਰ ਸੰਖਿਆਤਮਕ ਕੰਟਰੋਲਰ ਨਾਲ ਕੰਮ ਕਰਦੀ ਹੈ ਤਾਂ ਜੋ ਇੱਕ ਮਿਲਿੰਗ ਕਟਰ ਨੂੰ CAD/CAM ਡਿਜ਼ਾਈਨ ਕੀਤੇ ਆਕਾਰਾਂ ਜਾਂ ਰੂਪਾਂ ਨੂੰ ਕੱਟਣ ਲਈ ਟੂਲ ਮਾਰਗ 'ਤੇ ਜਾਣ ਲਈ ਚਲਾਇਆ ਜਾ ਸਕੇ, ਜਿਸਨੂੰ ਹੈਂਡਹੈਲਡ ਮਿੱਲ ਦੇ ਆਧਾਰ 'ਤੇ ਅਪਗ੍ਰੇਡ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇੱਕ ਸੀਐਨਸੀ ਮਿੱਲ ਡ੍ਰਿਲਿੰਗ, ਬੋਰਿੰਗ, ਟੈਪਿੰਗ, 2D/3D ਮਿਲਿੰਗ ਸਭ ਤੋਂ ਪ੍ਰਸਿੱਧ ਮਿਲਿੰਗ ਮਸ਼ੀਨਾਂ ਵਿੱਚ ਵਰਟੀਕਲ ਮਿੱਲ ਅਤੇ ਹਰੀਜੱਟਲ ਮਿੱਲ ਸ਼ਾਮਲ ਹਨ, ਜੋ ਉੱਚ-ਪਾਵਰ ਸਪਿੰਡਲ ਮੋਟਰ ਅਤੇ ਸਰਵੋ ਮੋਟਰ ਨਾਲ ਅਲਮੀਨੀਅਮ, ਪਿੱਤਲ, ਪਿੱਤਲ, ਲੋਹੇ ਅਤੇ ਸਟੀਲ ਨੂੰ ਕੱਟਣ ਅਤੇ ਮਿਲਾਉਣ ਲਈ 3-ਧੁਰੀ, 4-ਧੁਰੀ ਜਾਂ 5-ਧੁਰੀ ਲਿੰਕੇਜ ਨੂੰ ਪੂਰਾ ਕਰ ਸਕਦੀਆਂ ਹਨ। ਮਸ਼ੀਨਿੰਗ ਸ਼ੁੱਧਤਾ, ਸ਼ੁੱਧਤਾ ਅਤੇ ਧਾਤ ਦੀ ਸਹਿਣਸ਼ੀਲਤਾ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣ ਲਈ ਸਪਿੰਡਲ ਨੂੰ ਤੇਜ਼ ਰਫਤਾਰ ਨਾਲ ਚਲਾਉਣ ਲਈ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਹਿੱਸੇ. ਇੱਕ ਕੰਪਿਊਟਰ-ਨਿਯੰਤਰਿਤ ਮਿਲਿੰਗ ਮਸ਼ੀਨ ਦੀ ਵਰਤੋਂ ਹਵਾਬਾਜ਼ੀ ਦੇ ਪੁਰਜ਼ੇ, ਆਟੋ ਪਾਰਟਸ, ਮੋਲਡ ਬਣਾਉਣ, ਮਸ਼ੀਨਰੀ ਦੇ ਪੁਰਜ਼ੇ, ਰੇਲ ਦੇ ਪੁਰਜ਼ੇ, ਅਤੇ ਜਹਾਜ਼ ਬਣਾਉਣ ਦੇ ਹਿੱਸੇ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਟੂਲ ਚੇਂਜਰ ਵਾਲੀ ਇੱਕ ਆਟੋਮੈਟਿਕ ਕੰਪਿਊਟਰ-ਨਿਯੰਤਰਿਤ ਮਿੱਲ ਨੂੰ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ ਸੈਂਟਰ ਵੀ ਕਿਹਾ ਜਾਂਦਾ ਹੈ।
ਸਿਧਾਂਤ
CNC (ਕੰਪਿਊਟਰ ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ) ਮਿਲਿੰਗ ਮਸ਼ੀਨਾਂ ਨੂੰ ਆਮ ਤੌਰ 'ਤੇ ਉਹਨਾਂ ਧੁਰਿਆਂ ਦੀ ਗਿਣਤੀ ਦੁਆਰਾ ਸ਼੍ਰੇਣੀਬੱਧ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਜਿਨ੍ਹਾਂ 'ਤੇ ਉਹ ਕੰਮ ਕਰਦੇ ਹਨ, ਹਰੇਕ ਧੁਰੀ ਨੂੰ ਇੱਕ ਖਾਸ ਅੱਖਰ ਦੁਆਰਾ ਦਰਸਾਇਆ ਜਾਂਦਾ ਹੈ। X ਅਤੇ Y ਧੁਰੇ ਖਿਤਿਜੀ ਗਤੀ (ਅੱਗੇ/ਪਿੱਛੇ ਅਤੇ ਖੱਬੇ/ਸੱਜੇ ਇੱਕ ਸਮਤਲ ਵਿੱਚ) ਦਰਸਾਉਂਦੇ ਹਨ, Z ਧੁਰਾ ਲੰਬਕਾਰੀ (ਉੱਪਰ/ਹੇਠਾਂ) ਗਤੀ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ, ਅਤੇ W ਧੁਰਾ ਇੱਕ ਲੰਬਕਾਰੀ ਸਮਤਲ ਦੇ ਅੰਦਰ ਤਿਰਛੀ ਗਤੀ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ। ਜ਼ਿਆਦਾਤਰ ਮਿਲਿੰਗ ਮਸ਼ੀਨਾਂ - ਵੱਡੀਆਂ ਉਦਯੋਗਿਕ ਇਕਾਈਆਂ ਤੋਂ ਲੈ ਕੇ ਸੰਖੇਪ (ਮਿੰਨੀ) ਮਾਡਲਾਂ ਤੱਕ - 3 ਅਤੇ 5 ਧੁਰਿਆਂ ਦੇ ਵਿਚਕਾਰ ਵਿਸ਼ੇਸ਼ਤਾ ਰੱਖਦੀਆਂ ਹਨ, ਜੋ ਘੱਟੋ-ਘੱਟ X, Y, ਅਤੇ Z ਧੁਰਿਆਂ ਦੇ ਨਾਲ ਮਸ਼ੀਨਿੰਗ ਨੂੰ ਸਮਰੱਥ ਬਣਾਉਂਦੀਆਂ ਹਨ। ਉੱਚ-ਅੰਤ ਦੀਆਂ ਸਵੈਚਾਲਿਤ ਮਿਲਿੰਗ ਮਸ਼ੀਨਾਂ (ਜਿਵੇਂ ਕਿ 5-ਧੁਰੀ CNC ਮਾਡਲ) ਬਹੁਤ ਹੀ ਗੁੰਝਲਦਾਰ ਜਿਓਮੈਟਰੀ ਦੀ ਮਸ਼ੀਨਿੰਗ ਕਰਨ ਦੇ ਸਮਰੱਥ ਹਨ, ਜਿਸ ਲਈ ਅਨੁਕੂਲ ਪ੍ਰਦਰਸ਼ਨ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਕੰਪਿਊਟਰ ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ ਪ੍ਰੋਗਰਾਮਿੰਗ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਅਜਿਹੇ ਉਪਕਰਣ ਅਨਮੋਲ ਹਨ, ਕਿਉਂਕਿ ਇਹ ਗੁੰਝਲਦਾਰ ਆਕਾਰਾਂ ਦੀ ਸਿਰਜਣਾ ਦੀ ਆਗਿਆ ਦਿੰਦੇ ਹਨ ਜੋ ਰਵਾਇਤੀ ਮੈਨੂਅਲ ਟੂਲਸ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਪੈਦਾ ਕਰਨਾ ਲਗਭਗ ਅਸੰਭਵ ਹੋਵੇਗਾ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਕੰਪਿਊਟਰ-ਨਿਯੰਤਰਿਤ ਮਿਲਿੰਗ ਮਸ਼ੀਨਾਂ ਵਿੱਚ ਏਕੀਕ੍ਰਿਤ ਕੂਲੈਂਟ ਸਿਸਟਮ ਹੁੰਦੇ ਹਨ ਜੋ ਮਸ਼ੀਨਿੰਗ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ ਕੱਟਣ ਵਾਲੇ ਸੰਦ ਨੂੰ ਤਰਲ ਪ੍ਰਦਾਨ ਕਰਦੇ ਹਨ।
ਸੀਐਨਸੀ ਮਿੱਲਾਂ ਨੂੰ ਕਈ ਤਰ੍ਹਾਂ ਦੇ ਹਿੱਸਿਆਂ ਦੇ ਨਿਰਮਾਣ ਲਈ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਸੰਬੰਧਿਤ ਲਾਗਤਾਂ ਵਧਦੀਆਂ ਜਾ ਰਹੀਆਂ ਹਨ। ਜਦੋਂ ਕਿ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ ਨਿਰਮਾਣ ਜ਼ਰੂਰਤਾਂ ਦੀ ਇੱਕ ਵਿਸ਼ਾਲ ਸ਼੍ਰੇਣੀ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ, ਦੂਜੇ ਤਰੀਕੇ ਅਕਸਰ ਮੁਕਾਬਲਤਨ ਸਧਾਰਨ ਡਿਜ਼ਾਈਨਾਂ ਵਾਲੇ ਵੱਡੇ ਪੱਧਰ 'ਤੇ ਉਤਪਾਦਨ ਦੇ ਕੰਮਾਂ ਲਈ ਵਧੇਰੇ ਢੁਕਵੇਂ ਹੁੰਦੇ ਹਨ। ਸੀਐਨਸੀ ਮਿੱਲਾਂ ਪ੍ਰੋਟੋਟਾਈਪਿੰਗ ਅਤੇ ਗੁੰਝਲਦਾਰ ਹਿੱਸਿਆਂ ਦੇ ਛੋਟੇ-ਬੈਚ ਉਤਪਾਦਨ ਤੋਂ ਲੈ ਕੇ ਵਿਲੱਖਣ, ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੇ ਨਿਰਮਾਣ ਤੱਕ, ਕਾਰਜਾਂ ਦੀ ਇੱਕ ਵਿਸ਼ਾਲ ਸ਼੍ਰੇਣੀ ਲਈ ਇੱਕ ਆਦਰਸ਼ ਹੱਲ ਪੇਸ਼ ਕਰਦੀਆਂ ਹਨ।
ਸਿਧਾਂਤਕ ਤੌਰ 'ਤੇ, ਕੋਈ ਵੀ ਸਮੱਗਰੀ ਜਿਸਨੂੰ ਕੱਟਿਆ ਜਾਂ ਉੱਕਰੀ ਜਾ ਸਕਦੀ ਹੈ, ਇੱਕ ਆਟੋਮੇਟਿਡ ਮਿਲਿੰਗ ਮਸ਼ੀਨ 'ਤੇ ਪ੍ਰੋਸੈਸ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ, ਹਾਲਾਂਕਿ ਧਾਤੂ ਦਾ ਕੰਮ ਸਭ ਤੋਂ ਆਮ ਵਰਤੋਂ ਹੈ। ਉੱਕਰੀ ਅਤੇ ਕੱਟਣ ਦੀਆਂ ਪ੍ਰਕਿਰਿਆਵਾਂ ਵਾਂਗ, ਮੁੱਦਿਆਂ ਤੋਂ ਬਚਣ ਲਈ ਖਾਸ ਸਮੱਗਰੀ ਲਈ ਢੁਕਵੇਂ ਮਿਲਿੰਗ ਕਟਰ ਦੀ ਚੋਣ ਕਰਨਾ ਜ਼ਰੂਰੀ ਹੈ। ਮਸ਼ੀਨਿੰਗ ਸ਼ੁਰੂ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਸਮੱਗਰੀ ਦੀ ਕਠੋਰਤਾ ਅਤੇ ਕਟਰ ਦੀ ਘੁੰਮਣ ਦੀ ਗਤੀ ਵਰਗੇ ਕਾਰਕਾਂ ਨੂੰ ਧਿਆਨ ਨਾਲ ਵਿਚਾਰਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਕਿਸਮ
CNC ਮਿੱਲਾਂ ਸਪਿੰਡਲ ਦੇ ਧੁਰੇ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹੋਏ ਲੰਬਕਾਰੀ ਅਤੇ ਖਿਤਿਜੀ ਕਿਸਮਾਂ ਵਿੱਚ ਆਉਂਦੀਆਂ ਹਨ। ਇਹਨਾਂ ਮਸ਼ੀਨਾਂ ਨੂੰ ਰੈਮ ਕਿਸਮਾਂ, ਗੋਡਿਆਂ ਦੀਆਂ ਕਿਸਮਾਂ, ਪਲੈਨਰ ਕਿਸਮਾਂ, ਅਤੇ ਨਿਰਮਾਣ ਜਾਂ ਬਿਸਤਰੇ ਦੀਆਂ ਕਿਸਮਾਂ ਵਜੋਂ ਵੀ ਸ਼੍ਰੇਣੀਬੱਧ ਕੀਤਾ ਗਿਆ ਹੈ। ਜ਼ਿਆਦਾਤਰ ਆਟੋਮੇਟਿਡ ਮਿੱਲਾਂ ਵਿੱਚ ਸੰਪੂਰਨ ਕੰਪਿਊਟਰ ਸੰਖਿਆਤਮਕ ਕੰਟਰੋਲਰ, ਵੇਰੀਏਬਲ ਸਪਿੰਡਲ, ਇਲੈਕਟ੍ਰਿਕ ਡਰਾਈਵ ਮੋਟਰਾਂ, ਕੂਲੈਂਟ ਸਿਸਟਮ, ਅਤੇ ਪਾਵਰ-ਆਪਰੇਟਿਡ ਟੇਬਲ ਫੀਡ ਹੁੰਦੇ ਹਨ। ਸੀਐਨਸੀ ਮਿੱਲਾਂ ਨੂੰ ਲੰਬਕਾਰੀ ਮਿਲਿੰਗ ਮਸ਼ੀਨਾਂ, ਹਰੀਜੱਟਲ ਮਿਲਿੰਗ ਮਸ਼ੀਨਾਂ, ਬੁਰਜ ਮਿੱਲਾਂ, ਬੈੱਡ ਮਿੱਲਾਂ, ਮਲਟੀ-ਐਕਸਿਸ (3 ਧੁਰੀ, 4 ਧੁਰੀ, 5 ਧੁਰੀ) ਮਿੱਲਾਂ ਵਿੱਚ ਵੰਡਿਆ ਗਿਆ ਹੈ।
ਐਪਲੀਕੇਸ਼ਨ
ਸੀਐਨਸੀ ਮਿੱਲਾਂ ਆਮ ਤੌਰ 'ਤੇ ਤਾਂਬਾ, ਐਲੂਮੀਨੀਅਮ, ਸਟੀਲ, ਲੋਹਾ ਅਤੇ ਪਿੱਤਲ ਵਰਗੀਆਂ ਧਾਤਾਂ ਦੇ ਨਾਲ-ਨਾਲ ਲੱਕੜ, ਫੋਮ ਅਤੇ ਪਲਾਸਟਿਕ ਵਰਗੀਆਂ ਗੈਰ-ਧਾਤੂ ਸਮੱਗਰੀਆਂ ਸਮੇਤ ਕਈ ਤਰ੍ਹਾਂ ਦੀਆਂ ਸਮੱਗਰੀਆਂ ਦੀ ਮਿਲਿੰਗ, ਕੱਟਣ ਅਤੇ ਡ੍ਰਿਲਿੰਗ ਲਈ ਵਰਤੀਆਂ ਜਾਂਦੀਆਂ ਹਨ। ਇਹ ਉਪਕਰਣ ਇੰਜੈਕਸ਼ਨ ਮੋਲਡ, ਹਾਰਡਵੇਅਰ ਮੋਲਡ, ਜੁੱਤੀ ਮੋਲਡ, ਈਪੌਕਸੀ ਡਿਸਪੈਂਸਿੰਗ ਮੋਲਡ, ਘੜੀ ਦੇ ਹਿੱਸੇ, ਜ਼ਿੰਕ/ਤਾਂਬਾ ਇਲੈਕਟ੍ਰੋਡ, ਆਟੋਮੋਟਿਵ ਨਿਰਮਾਣ, ਧਾਤ ਦੇ ਸ਼ਿਲਪਕਾਰੀ, ਜੇਡ ਕਾਰਵਿੰਗ, ਗਹਿਣੇ ਬਣਾਉਣਾ, ਦੰਦਾਂ ਦਾ ਤਾਜ ਨਿਰਮਾਣ, ਅਤੇ ਹੋਰ ਮੋਲਡਿੰਗ ਅਤੇ ਨਿਰਮਾਣ ਖੇਤਰਾਂ ਵਰਗੇ ਖੇਤਰਾਂ ਵਿੱਚ ਵਿਆਪਕ ਉਪਯੋਗ ਪਾਉਂਦਾ ਹੈ। ਖਾਸ ਤੌਰ 'ਤੇ ਮੋਲਡ, ਘੜੀਆਂ, ਆਈਵੀਅਰ, ਪੈਨਲ, ਸਾਈਨੇਜ ਅਤੇ ਬੈਜਾਂ ਦੀ ਬੈਚ ਮਿਲਿੰਗ ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ—ਨਾਲ ਹੀ ਸਤਹ ਫਿਨਿਸ਼ਿੰਗ ਅਤੇ ਉੱਕਰੀ ਲਈ 3D ਗ੍ਰਾਫਿਕਸ ਅਤੇ ਟੈਕਸਟ—ਮਸ਼ੀਨ ਆਸਾਨੀ ਨਾਲ ਪੈਦਾ ਕਰ ਸਕਦੀ ਹੈ 2D/3D ਵੱਖ-ਵੱਖ ਸਮੱਗਰੀਆਂ 'ਤੇ ਰਾਹਤ ਪ੍ਰਭਾਵ।
ਕੀਮਤ
ਕੀਮਤ ਦੇ ਮਾਮਲੇ ਵਿੱਚ, ਸ਼ੌਕੀਨ-ਗ੍ਰੇਡ ਸੀਐਨਸੀ ਮਿਲਿੰਗ ਮਸ਼ੀਨਾਂ ਸਿਰਫ਼ ਤੋਂ ਸ਼ੁਰੂ ਹੁੰਦੀਆਂ ਹਨ $3,600 (3-ਧੁਰੀ ਵਾਲੇ ਮਾਡਲਾਂ ਲਈ), ਜਦੋਂ ਕਿ ਉਦਯੋਗਿਕ-ਗ੍ਰੇਡ 5-ਧੁਰੀ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਦੀ ਕੀਮਤ ਤੱਕ ਹੋ ਸਕਦੀ ਹੈ $80,000। ਅਸੀਂ ਵੱਖ-ਵੱਖ ਮਾਡਲਾਂ ਨੂੰ ਉਹਨਾਂ ਦੇ ਟੇਬਲ ਆਕਾਰਾਂ, ਧੁਰੀ ਗਿਣਤੀਆਂ, ਕਿਸਮਾਂ ਅਤੇ ਮੌਜੂਦਾ ਸੂਚੀ ਕੀਮਤਾਂ ਦੇ ਨਾਲ ਸੂਚੀਬੱਧ ਕੀਤਾ ਹੈ; ਕੁਝ ਮਾਡਲਾਂ ਲਈ, ਇੱਕ ਵਾਧੂ ਲਈ ਇੱਕ ਵਿਕਲਪਿਕ ਆਟੋਮੈਟਿਕ ਟੂਲ ਚੇਂਜਰ (ATC) ਉਪਲਬਧ ਹੈ। $3,000. ਇਸ ਤੋਂ ਇਲਾਵਾ, ਜੇਕਰ ਤੁਸੀਂ ਪੈਸੇ ਦੇ ਹਿਸਾਬ ਨਾਲ ਸਭ ਤੋਂ ਵਧੀਆ CNC ਮਿੱਲ ਲੱਭ ਰਹੇ ਹੋ, ਤਾਂ ਅਸੀਂ ਸਿਫ਼ਾਰਸ਼ਾਂ ਪ੍ਰਦਾਨ ਕਰ ਸਕਦੇ ਹਾਂ।
ਮਸ਼ੀਨ ਦੀ ਸਮਰੱਥਾ ਦੇ ਆਧਾਰ 'ਤੇ ਲਾਗਤ ਵੱਖ-ਵੱਖ ਹੁੰਦੀ ਹੈ। ਵੱਖ-ਵੱਖ ਨਿਰਮਾਤਾਵਾਂ ਅਤੇ ਬ੍ਰਾਂਡਾਂ ਦੁਆਰਾ ਪੇਸ਼ ਕੀਤੀ ਜਾਂਦੀ ਸੇਵਾ ਅਤੇ ਸਹਾਇਤਾ ਵਿੱਚ ਅੰਤਰ ਵੀ ਅੰਤਿਮ ਕੀਮਤ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰਦੇ ਹਨ।
ਵੱਖ-ਵੱਖ ਦੇਸ਼ਾਂ ਵਿੱਚ ਬਣੀਆਂ ਮਸ਼ੀਨਾਂ 'ਤੇ ਵੱਖ-ਵੱਖ ਟੈਰਿਫ, ਟੈਕਸ ਦਰਾਂ ਅਤੇ ਸ਼ਿਪਿੰਗ ਲਾਗਤਾਂ ਹੁੰਦੀਆਂ ਹਨ, ਇਹ ਸਾਰੇ ਅੰਤਿਮ ਵਿਕਰੀ ਕੀਮਤ ਨਿਰਧਾਰਤ ਕਰਦੇ ਹਨ।
ਜੇਕਰ ਤੁਸੀਂ ਵਿਦੇਸ਼ਾਂ ਤੋਂ ਖਰੀਦਣ ਵਿੱਚ ਦਿਲਚਸਪੀ ਰੱਖਦੇ ਹੋ ਅਤੇ ਅੰਤਿਮ ਕੀਮਤ ਜਾਣਨਾ ਚਾਹੁੰਦੇ ਹੋ, ਤਾਂ ਕਿਰਪਾ ਕਰਕੇ ਮੁਫ਼ਤ ਹਵਾਲੇ ਲਈ ਸਾਡੇ ਨਾਲ ਸੰਪਰਕ ਕਰੋ, ਅਤੇ ਅਸੀਂ ਤੁਹਾਨੂੰ ਲੋੜੀਂਦੀ ਮਿਲਿੰਗ ਮਸ਼ੀਨ ਦੀ ਕੁੱਲ ਕੀਮਤ ਦੀ ਗਣਨਾ ਕਰਾਂਗੇ।
ਨਿਰਧਾਰਨ
| Brand | STYLECNC |
| ਕੰਟਰੋਲਰ | NC ਸਟੂਡੀਓ, SYNTEC |
| ਕਿਸਮ | ਹਰੀਜ਼ੱਟਲ ਅਤੇ ਵਰਟੀਕਲ |
| ਸਾਫਟਵੇਅਰ | Type3, UcanCAM, ArtCAM |
| ਡਰਾਈਵਰ | ਯਾਸਕਾਵਾ ਸਰਵੋ ਮੋਟਰ, ਸਟੈਪਰ ਮੋਟਰ |
| ਸਮਰੱਥਾ | 2D ਮਿਲਿੰਗ, 3D ਕੱਤਣ, |
| ਮਿਲਿੰਗ ਸਪੀਡ | 6000mm/ ਮਿੰਟ |
| ਮਿਲਿੰਗ ਸ਼ੁੱਧਤਾ | 0.1μm |
| ਮੁੱਲ ਸੀਮਾ | $3,000.00 - $120,000.00 |
ਫੀਚਰ ਅਤੇ ਫਾਇਦੇ
ਸੀਐਨਸੀ ਮਿੱਲਾਂ ਉੱਚ ਸ਼ੁੱਧਤਾ, ਉਪਭੋਗਤਾ ਦੇ ਅਨੁਕੂਲ, ਉੱਚ ਲਾਗਤ ਪ੍ਰਭਾਵ, ਸਥਿਰ ਅਤੇ ਭਰੋਸੇਮੰਦ ਮਸ਼ੀਨਿੰਗ ਗੁਣਵੱਤਾ ਦੇ ਨਾਲ ਵਿਸ਼ੇਸ਼ਤਾ ਕਰਦੀਆਂ ਹਨ, ਜੋ ਮਿੱਲ ਕੰਪਲੈਕਸ ਅਤੇ 3D ਕਰਵ ਹਿੱਸੇ. ਇਹ ਡੱਬੇ ਦੇ ਹਿੱਸਿਆਂ ਲਈ ਡ੍ਰਿਲਿੰਗ, ਰੀਮਿੰਗ, ਬੋਰਿੰਗ, ਟੈਪਿੰਗ, ਮਿਲਿੰਗ, ਗਰੂਵਿੰਗ ਕਰ ਸਕਦਾ ਹੈ।
ਉੱਚ ਭਰੋਸੇਯੋਗਤਾ
ਜਿਵੇਂ ਕਿ ਸੰਖੇਪ ਲਾਈਨ ਦੀ ਏਕੀਕਰਣ ਘਣਤਾ ਵਧਦੀ ਹੈ, ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ ਅਤੇ ਡ੍ਰਾਈਵਿੰਗ ਡਿਵਾਈਸ ਦੇ ਭਾਗਾਂ ਦਾ ਹਾਰਡ ਕਨੈਕਸ਼ਨ ਘਟਾਇਆ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਵੈਲਡਿੰਗ ਪੁਆਇੰਟ, ਕਨੈਕਸ਼ਨ ਪੁਆਇੰਟ ਅਤੇ ਬਾਹਰੀ ਹਿੱਸੇ ਨੂੰ ਲਗਾਤਾਰ ਘਟਾਇਆ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਅਸਫਲਤਾ ਦੀ ਦਰ ਬਹੁਤ ਘੱਟ ਜਾਂਦੀ ਹੈ।
ਉੱਚ ਲਚਕਤਾ
ਕਿਉਂਕਿ ਕੰਪਿਊਟਰ ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਿਤ ਸਿਸਟਮ ਹਾਰਡਵੇਅਰ ਸਰਵ ਵਿਆਪਕ ਅਤੇ ਮਾਨਕੀਕ੍ਰਿਤ ਹੈ, ਵੱਖ-ਵੱਖ ਮਸ਼ੀਨਾਂ ਦੀਆਂ ਨਿਯੰਤਰਣ ਲੋੜਾਂ ਲਈ, ਸਿਰਫ ਪ੍ਰੋਗਰਾਮੇਬਲ ਰੀਡ-ਓਨਲੀ ਮੈਮੋਰੀ ਵਿੱਚ ਸਿਸਟਮ ਕੰਟਰੋਲ ਪ੍ਰੋਗਰਾਮ ਨੂੰ ਬਦਲਣਾ ਜ਼ਰੂਰੀ ਹੈ। ਉਸੇ ਸਮੇਂ, ਮਾਡਯੂਲਰ ਢਾਂਚੇ ਦੇ ਕਾਰਨ, ਇਹ ਸਿਸਟਮ ਫੰਕਸ਼ਨਾਂ ਦੇ ਵਿਸਥਾਰ ਲਈ ਵੀ ਸੁਵਿਧਾਜਨਕ ਹੈ.
ਉੱਚ ਅਨੁਕੂਲਤਾ
ਅਨੁਕੂਲਿਤ ਭਾਗ, ਅਖੌਤੀ ਲਚਕਤਾ, ਉਤਪਾਦਨ ਵਸਤੂ ਦੇ ਨਾਲ ਬਦਲਣ ਲਈ ਤੇਜ਼ੀ ਨਾਲ ਨਿਯੰਤਰਿਤ ਮਸ਼ੀਨ ਦੀ ਅਨੁਕੂਲਤਾ ਹੈ। ਉਤਪਾਦ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਕੰਪਿਊਟਰ-ਨਿਯੰਤਰਿਤ ਉਪਕਰਣਾਂ 'ਤੇ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਜਦੋਂ ਉਤਪਾਦ ਬਦਲਦਾ ਹੈ, ਤਾਂ ਨਵੇਂ ਉਤਪਾਦ ਦੀਆਂ ਉਤਪਾਦਨ ਲੋੜਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ ਸਿਰਫ਼ ਇਨਪੁਟ ਮਿੱਲ ਪ੍ਰੋਗਰਾਮ ਨੂੰ ਬਦਲਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਮਕੈਨੀਕਲ ਹਿੱਸੇ ਅਤੇ ਨਿਯੰਤਰਣ ਹਿੱਸੇ ਦੇ ਹਾਰਡਵੇਅਰ ਨੂੰ ਬਦਲਣ ਦੀ ਕੋਈ ਲੋੜ ਨਹੀਂ ਹੈ, ਅਤੇ ਉਤਪਾਦਨ ਪ੍ਰਕਿਰਿਆ ਆਪਣੇ ਆਪ ਪੂਰੀ ਹੋ ਜਾਂਦੀ ਹੈ. ਇਹ ਵਿਸ਼ੇਸ਼ਤਾ ਨਾ ਸਿਰਫ਼ ਤੇਜ਼ ਉਤਪਾਦ ਅੱਪਡੇਟ ਲਈ ਮਾਰਕੀਟ ਮੁਕਾਬਲੇ ਦੀਆਂ ਲੋੜਾਂ ਨੂੰ ਸੰਤੁਸ਼ਟ ਕਰਦੀ ਹੈ, ਸਗੋਂ ਸਿੰਗਲ-ਪੀਸ, ਛੋਟੇ-ਬੈਚ ਅਤੇ ਵੇਰੀਏਬਲ ਉਤਪਾਦਾਂ ਦੇ ਸਵੈਚਾਲਿਤ ਉਤਪਾਦਨ ਦੀ ਸਮੱਸਿਆ ਨੂੰ ਵੀ ਹੱਲ ਕਰਦੀ ਹੈ। ਮਜ਼ਬੂਤ ਅਨੁਕੂਲਤਾ ਕੰਪਿਊਟਰ-ਨਿਯੰਤਰਿਤ ਉਪਕਰਨਾਂ ਦਾ ਸਭ ਤੋਂ ਪ੍ਰਮੁੱਖ ਫਾਇਦਾ ਹੈ, ਅਤੇ ਇਹ ਕੰਪਿਊਟਰ-ਨਿਯੰਤਰਿਤ ਉਪਕਰਣਾਂ ਦੇ ਉਭਾਰ ਅਤੇ ਤੇਜ਼ੀ ਨਾਲ ਵਿਕਾਸ ਦਾ ਮੁੱਖ ਕਾਰਨ ਵੀ ਹੈ।
ਮੇਚੈਟ੍ਰੋਨਿਕਸ
VLSI ਦੀ ਵਰਤੋਂ ਤੋਂ ਬਾਅਦ, ਕੈਬਿਨੇਟ ਬਾਕਸ ਦਾ ਆਕਾਰ ਘਟਾ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ, ਪ੍ਰੋਗਰਾਮੇਬਲ ਇੰਟਰਫੇਸ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਅਤੇ S, M, T (ਸਪਿੰਡਲ ਟ੍ਰਾਂਸਫਰ ਕੰਟਰੋਲ, ਸਹਾਇਕ ਫੰਕਸ਼ਨ ਅਤੇ ਟੂਲ ਪੈਰਾਮੀਟਰ) ਅਤੇ ਹੋਰ ਕ੍ਰਮਵਾਰ ਨਿਯੰਤਰਣ ਭਾਗਾਂ ਦੇ ਤਰਕ ਸਰਕਟਾਂ ਨੂੰ ਜੋੜਿਆ ਜਾਂਦਾ ਹੈ. Nc ਡਿਵਾਈਸ। ਇਸ ਲਈ, ਸਾਰੇ ਨਿਯੰਤਰਣ ਬਕਸੇ ਮਸ਼ੀਨ ਵਿੱਚ ਦਾਖਲ ਹੁੰਦੇ ਹਨ, ਜੋ ਕਿ ਫਲੋਰ ਸਪੇਸ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ ਅਤੇ ਸਾਜ਼-ਸਾਮਾਨ ਦੇ ਪ੍ਰਬੰਧਨ ਦੀ ਸਹੂਲਤ ਦਿੰਦਾ ਹੈ.
ਵਿਚਾਰ ਕਰਨ ਵਾਲੀਆਂ ਗੱਲਾਂ
ਬੁਨਿਆਦੀ ਵਿਚਾਰ
⚙️ ਆਟੋਮੈਟਿਕ ਮਿਲਿੰਗ ਮਸ਼ੀਨ ਚਲਾਉਂਦੇ ਸਮੇਂ, ਢੁਕਵੇਂ ਵਰਕਵੇਅਰ ਪਹਿਨੋ ਜਿਨ੍ਹਾਂ ਵਿੱਚ ਕਫ਼ ਬੰਨ੍ਹੇ ਹੋਣ ਅਤੇ ਕਮੀਜ਼ ਦੀਆਂ ਪੂਛਾਂ ਪੈਂਟਾਂ ਵਿੱਚ ਟੰਗੀਆਂ ਹੋਣ। ਮਹਿਲਾ ਸਿਖਿਆਰਥੀਆਂ ਨੂੰ ਸੁਰੱਖਿਆ ਹੈਲਮੇਟ ਪਹਿਨਣੇ ਚਾਹੀਦੇ ਹਨ ਅਤੇ ਹੈਲਮੇਟ ਦੇ ਅੰਦਰ ਲੰਬੇ ਵਾਲ (ਜਾਂ ਗੁੱਤਾਂ) ਬੰਨ੍ਹਣੇ ਚਾਹੀਦੇ ਹਨ। ਵਰਕਸ਼ਾਪ ਵਿੱਚ ਸੈਂਡਲ, ਚੱਪਲਾਂ, ਉੱਚੀ ਅੱਡੀ, ਟੈਂਕ ਟਾਪ, ਸਕਰਟ, ਜਾਂ ਸਕਾਰਫ਼ ਪਹਿਨਣ ਦੀ ਸਖ਼ਤ ਮਨਾਹੀ ਹੈ;
⚙️ ਮਸ਼ੀਨ ਟੂਲ 'ਤੇ ਲਗਾਏ ਗਏ ਕਿਸੇ ਵੀ ਚੇਤਾਵਨੀ ਚਿੰਨ੍ਹ ਨੂੰ ਨਾ ਹਿਲਾਓ ਜਾਂ ਨੁਕਸਾਨ ਨਾ ਪਹੁੰਚਾਓ;
⚙️ ਆਟੋਮੈਟਿਕ ਮਿਲਿੰਗ ਮਸ਼ੀਨ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਰੁਕਾਵਟਾਂ ਨਾ ਰੱਖੋ; ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਕਾਫ਼ੀ ਕੰਮ ਕਰਨ ਵਾਲੀ ਥਾਂ ਹੋਵੇ;
⚙️ 2 ਜਾਂ ਵੱਧ ਦੀਆਂ ਟੀਮਾਂ ਵਿੱਚ ਕੰਮ ਕਰਦੇ ਸਮੇਂ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਤਾਲਮੇਲ ਬਣਾਓ;
⚙️ ਮਿਲਿੰਗ ਮਸ਼ੀਨ, ਇਲੈਕਟ੍ਰੀਕਲ ਕੈਬਿਨੇਟ, ਜਾਂ ਸੀਐਨਸੀ ਯੂਨਿਟਾਂ ਨੂੰ ਸਾਫ਼ ਕਰਨ ਲਈ ਸੰਕੁਚਿਤ ਹਵਾ ਦੀ ਵਰਤੋਂ ਸਖ਼ਤੀ ਨਾਲ ਵਰਜਿਤ ਹੈ;
⚙️ ਵਿਹਾਰਕ ਕਾਰਵਾਈਆਂ ਨਿਰਧਾਰਤ ਮਸ਼ੀਨ ਟੂਲਸ ਅਤੇ ਕੰਪਿਊਟਰਾਂ 'ਤੇ ਕੀਤੀਆਂ ਜਾਣੀਆਂ ਚਾਹੀਦੀਆਂ ਹਨ। ਅਧਿਕਾਰ ਤੋਂ ਬਿਨਾਂ ਹੋਰ ਮਸ਼ੀਨ ਟੂਲ, ਔਜ਼ਾਰ, ਜਾਂ ਬਿਜਲੀ ਦੇ ਸਵਿੱਚ ਨਾ ਹਿਲਾਓ।
ਤਿਆਰੀਆਂ
✔ ਓਪਰੇਸ਼ਨ ਤੋਂ ਪਹਿਲਾਂ, ਤੁਹਾਨੂੰ ਆਟੋਮੈਟਿਕ ਮਿਲਿੰਗ ਮਸ਼ੀਨ ਦੀ ਸਮੁੱਚੀ ਕਾਰਗੁਜ਼ਾਰੀ, ਬਣਤਰ, ਡਰਾਈਵ ਵਿਧੀ, ਅਤੇ ਨਿਯੰਤਰਣ ਪ੍ਰੋਗਰਾਮਾਂ ਦੇ ਨਾਲ-ਨਾਲ ਸਾਰੇ ਨਿਯੰਤਰਣ ਬਟਨਾਂ ਅਤੇ ਸੂਚਕ ਲਾਈਟਾਂ ਦੇ ਕਾਰਜਾਂ ਅਤੇ ਸੰਬੰਧਿਤ ਓਪਰੇਟਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਤੋਂ ਜਾਣੂ ਕਰਵਾਉਣਾ ਚਾਹੀਦਾ ਹੈ। ਜਦੋਂ ਤੱਕ ਤੁਸੀਂ ਪੂਰੀ ਓਪਰੇਟਿੰਗ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਨਹੀਂ ਸਮਝ ਲੈਂਦੇ, ਉਪਕਰਣ ਨੂੰ ਨਾ ਚਲਾਓ ਜਾਂ ਐਡਜਸਟ ਨਾ ਕਰੋ।
✔ ਪਾਵਰ ਚਾਲੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ, ਜਾਂਚ ਕਰੋ ਕਿ ਇਲੈਕਟ੍ਰੀਕਲ ਕੰਟਰੋਲ ਸਿਸਟਮ ਸਹੀ ਢੰਗ ਨਾਲ ਕੰਮ ਕਰ ਰਿਹਾ ਹੈ; ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਲੁਬਰੀਕੇਸ਼ਨ ਸਿਸਟਮ ਬਿਨਾਂ ਰੁਕਾਵਟ ਦੇ ਹੈ ਅਤੇ ਤੇਲ ਚੰਗੀ ਹਾਲਤ ਵਿੱਚ ਹੈ (ਨਿਰਧਾਰਤ ਅਨੁਸਾਰ ਕਾਫ਼ੀ ਲੁਬਰੀਕੈਂਟ ਜੋੜਨਾ); ਓਪਰੇਟਿੰਗ ਹੈਂਡਲਾਂ ਦੀਆਂ ਸਥਿਤੀਆਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ; ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਵਰਕਪੀਸ, ਫਿਕਸਚਰ ਅਤੇ ਕੱਟਣ ਵਾਲੇ ਟੂਲ ਨੂੰ ਸੁਰੱਖਿਅਤ ਢੰਗ ਨਾਲ ਕਲੈਂਪ ਕੀਤਾ ਗਿਆ ਹੈ; ਅਤੇ ਜਾਂਚ ਕਰੋ ਕਿ ਕੂਲੈਂਟ ਪੱਧਰ ਢੁਕਵੇਂ ਹਨ। ਇਸ ਤੋਂ ਬਾਅਦ, ਡਰਾਈਵ ਕੰਪੋਨੈਂਟਸ ਦੇ ਸਹੀ ਕੰਮਕਾਜ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਲਈ ਮਸ਼ੀਨ ਨੂੰ 3 ਤੋਂ 5 ਮਿੰਟ ਲਈ ਬਿਨਾਂ ਲੋਡ ਦੇ ਘੱਟ ਗਤੀ 'ਤੇ ਚਲਾਓ; ਕੋਈ ਨੁਕਸ ਨਾ ਹੋਣ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਤੋਂ ਬਾਅਦ ਹੀ ਆਮ ਕਾਰਵਾਈ 'ਤੇ ਜਾਓ।
✔ ਇੱਕ ਵਾਰ ਪ੍ਰੋਗਰਾਮ ਡੀਬੱਗਿੰਗ ਪੂਰੀ ਹੋ ਜਾਣ ਤੋਂ ਬਾਅਦ, ਤੁਹਾਨੂੰ ਓਪਰੇਸ਼ਨ ਕਦਮਾਂ ਨਾਲ ਅੱਗੇ ਵਧਣ ਤੋਂ ਪਹਿਲਾਂ ਇੰਸਟ੍ਰਕਟਰ ਤੋਂ ਪ੍ਰਵਾਨਗੀ ਲੈਣੀ ਚਾਹੀਦੀ ਹੈ; ਕਦਮਾਂ ਨੂੰ ਛੱਡਣਾ ਸਖ਼ਤੀ ਨਾਲ ਵਰਜਿਤ ਹੈ। ਅਣਅਧਿਕਾਰਤ ਜਾਂ ਗੈਰ-ਅਨੁਕੂਲ ਕਾਰਵਾਈ ਦੇ ਨਤੀਜੇ ਵਜੋਂ ਜ਼ੀਰੋ ਦਾ ਗ੍ਰੇਡ ਹੋਵੇਗਾ; ਅਜਿਹੀਆਂ ਕਾਰਵਾਈਆਂ ਕਾਰਨ ਹੋਣ ਵਾਲੇ ਕਿਸੇ ਵੀ ਹਾਦਸੇ ਦੇ ਨਤੀਜੇ ਵਜੋਂ ਸਬੰਧਤ ਨਿਯਮਾਂ ਦੇ ਅਨੁਸਾਰ ਜੁਰਮਾਨੇ ਅਤੇ ਨੁਕਸਾਨ ਦੀ ਜ਼ਿੰਮੇਵਾਰੀ ਹੋਵੇਗੀ।
✔ ਪੁਰਜ਼ਿਆਂ ਦੀ ਮਸ਼ੀਨਿੰਗ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ, ਮਸ਼ੀਨ ਦੀ ਘਰੇਲੂ ਸਥਿਤੀ ਅਤੇ ਟੂਲ ਡੇਟਾ ਦੀ ਸਖਤੀ ਨਾਲ ਪੁਸ਼ਟੀ ਕਰੋ, ਅਤੇ ਅਸਲ ਕੱਟਣ ਵਾਲੇ ਮਾਰਗ ਤੋਂ ਬਿਨਾਂ ਇੱਕ ਸਿਮੂਲੇਸ਼ਨ ਰਨ ਕਰੋ।
ਸਾਵਧਾਨੀ
⚠️ ਮਸ਼ੀਨਿੰਗ ਦੌਰਾਨ ਸੁਰੱਖਿਆ ਦਰਵਾਜ਼ਾ ਬੰਦ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ; ਆਪਣੇ ਸਿਰ ਜਾਂ ਹੱਥਾਂ ਨੂੰ ਘੇਰੇ ਵਿੱਚ ਫੈਲਾਉਣ ਦੀ ਸਖ਼ਤੀ ਨਾਲ ਮਨਾਹੀ ਕਰੋ, ਅਤੇ ਮਸ਼ੀਨਿੰਗ ਦੌਰਾਨ ਸੁਰੱਖਿਆ ਦਰਵਾਜ਼ਾ ਨਾ ਖੋਲ੍ਹੋ।
⚠️ ਆਪਰੇਟਰਾਂ ਨੂੰ ਮਿਲਿੰਗ ਦੌਰਾਨ ਮਸ਼ੀਨ ਨੂੰ ਬਿਨਾਂ ਕਿਸੇ ਧਿਆਨ ਦੇ ਨਹੀਂ ਛੱਡਣਾ ਚਾਹੀਦਾ; ਉੱਚ ਪੱਧਰ ਦੀ ਇਕਾਗਰਤਾ ਬਣਾਈ ਰੱਖਣੀ ਚਾਹੀਦੀ ਹੈ ਅਤੇ ਮਸ਼ੀਨ ਦੀ ਸੰਚਾਲਨ ਸਥਿਤੀ ਦੀ ਨਿਗਰਾਨੀ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਕਿਸੇ ਵੀ ਅਸੰਗਤੀ ਜਾਂ ਦੁਰਘਟਨਾ ਦੀ ਸਥਿਤੀ ਵਿੱਚ, ਪ੍ਰੋਗਰਾਮ ਨੂੰ ਤੁਰੰਤ ਲਾਗੂ ਕਰਨਾ ਬੰਦ ਕਰੋ, ਬਿਜਲੀ ਸਪਲਾਈ ਕੱਟ ਦਿਓ, ਅਤੇ ਇੰਸਟ੍ਰਕਟਰ ਨੂੰ ਸਮੱਸਿਆ ਦੀ ਰਿਪੋਰਟ ਕਰੋ; ਕੋਈ ਹੋਰ ਕਾਰਵਾਈ ਕਰਨ ਦੀ ਕੋਸ਼ਿਸ਼ ਨਾ ਕਰੋ;
⚠️ ਕੰਟਰੋਲ ਪੈਨਲ ਨੂੰ ਥੱਪੜ ਮਾਰਨ ਜਾਂ ਡਿਸਪਲੇ ਸਕ੍ਰੀਨ ਨੂੰ ਜ਼ਬਰਦਸਤੀ ਛੂਹਣ ਦੀ ਸਖ਼ਤੀ ਨਾਲ ਮਨਾਹੀ ਕਰੋ; ਮਸ਼ੀਨ ਟੇਬਲ, ਇੰਡੈਕਸਿੰਗ ਹੈੱਡ, ਫਿਕਸਚਰ, ਜਾਂ ਗਾਈਡਵੇਅ ਨੂੰ ਮਾਰਨ ਦੀ ਸਖ਼ਤੀ ਨਾਲ ਮਨਾਹੀ ਕਰੋ;
⚠️ ਸੀਐਨਸੀ ਕੰਟਰੋਲ ਕੈਬਿਨੇਟ ਨੂੰ ਨਿਰੀਖਣ ਜਾਂ ਅੰਦਰੂਨੀ ਹਿੱਸਿਆਂ ਦੇ ਸੰਪਰਕ ਲਈ ਅਣਅਧਿਕਾਰਤ ਤੌਰ 'ਤੇ ਖੋਲ੍ਹਣ 'ਤੇ ਸਖ਼ਤੀ ਨਾਲ ਪਾਬੰਦੀ ਲਗਾਓ;
⚠️ ਆਪਰੇਟਰਾਂ ਨੂੰ ਆਪਣੀ ਮਰਜ਼ੀ ਨਾਲ ਅੰਦਰੂਨੀ ਮਸ਼ੀਨ ਪੈਰਾਮੀਟਰਾਂ ਨੂੰ ਨਹੀਂ ਬਦਲਣਾ ਚਾਹੀਦਾ; ਸਿਖਿਆਰਥੀਆਂ ਨੂੰ ਆਪਣੇ ਦੁਆਰਾ ਨਾ ਲਿਖੇ ਪ੍ਰੋਗਰਾਮਾਂ ਨੂੰ ਲੋਡ ਜਾਂ ਸੋਧਣਾ ਨਹੀਂ ਚਾਹੀਦਾ;
⚠️ ਮਸ਼ੀਨ ਕੰਟਰੋਲ ਕੰਪਿਊਟਰ 'ਤੇ ਪ੍ਰੋਗਰਾਮ ਚਲਾਉਣ, ਟ੍ਰਾਂਸਫਰ ਕਰਨ ਜਾਂ ਕਾਪੀ ਕਰਨ ਤੋਂ ਇਲਾਵਾ ਕੋਈ ਵੀ ਕਾਰਵਾਈ ਨਾ ਕਰੋ;
⚠️ ਆਟੋਮੇਟਿਡ ਮਿਲਿੰਗ ਮਸ਼ੀਨ ਇੱਕ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲਾ ਯੰਤਰ ਹੈ; ਮੇਜ਼ 'ਤੇ ਟੂਲਿੰਗ ਅਤੇ ਵਰਕਪੀਸ ਤੋਂ ਇਲਾਵਾ, ਮਸ਼ੀਨ 'ਤੇ ਔਜ਼ਾਰ, ਫਿਕਸਚਰ, ਇਨਸਰਟਸ, ਮਾਪਣ ਵਾਲੇ ਯੰਤਰ, ਵਰਕਪੀਸ, ਜਾਂ ਹੋਰ ਮਲਬਾ ਨਾ ਰੱਖੋ;
⚠️ ਨੰਗੇ ਹੱਥਾਂ ਨਾਲ ਔਜ਼ਾਰ ਦੇ ਸਿਰੇ ਜਾਂ ਧਾਤ ਦੇ ਚਿਪਸ ਨੂੰ ਨਾ ਛੂਹੋ; ਚਿਪਸ ਨੂੰ ਸਾਫ਼ ਕਰਨ ਲਈ ਧਾਤ ਦੇ ਹੁੱਕ ਜਾਂ ਬੁਰਸ਼ ਦੀ ਵਰਤੋਂ ਕਰੋ;
⚠️ ਘੁੰਮਦੇ ਸਪਿੰਡਲ, ਵਰਕਪੀਸ, ਜਾਂ ਹੋਰ ਚਲਦੇ ਹਿੱਸਿਆਂ ਨੂੰ ਹੱਥਾਂ ਜਾਂ ਕਿਸੇ ਹੋਰ ਵਸਤੂ ਨਾਲ ਨਾ ਛੂਹੋ;
⚠️ ਮਸ਼ੀਨਿੰਗ ਦੌਰਾਨ ਵਰਕਪੀਸ ਨੂੰ ਨਾ ਮਾਪੋ, ਹੱਥੀਂ ਗਤੀ ਨਾ ਬਦਲੋ, ਜਾਂ ਕਪਾਹ ਦੇ ਕੂੜੇ ਨਾਲ ਮਸ਼ੀਨ ਨੂੰ ਪੂੰਝੋ/ਸਾਫ਼ ਨਾ ਕਰੋ;
⚠️ ਮਸ਼ੀਨ ਦੇ ਅਣਅਧਿਕਾਰਤ ਟੈਸਟ ਰਨ ਨਾ ਕਰੋ;
⚠️ ਹੈਂਡਵ੍ਹੀਲ ਜਾਂ ਰੈਪਿਡ ਟ੍ਰੈਵਰਸ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ ਕੁਹਾੜੀਆਂ ਨੂੰ ਹਿਲਾਉਂਦੇ ਸਮੇਂ, X, Y, ਅਤੇ Z ਧੁਰਿਆਂ ਲਈ ਦਿਸ਼ਾ-ਨਿਰਦੇਸ਼ਾਂ ਦੀ ਪਹਿਲਾਂ ਤੋਂ ਪੁਸ਼ਟੀ ਕਰੋ; ਹਿਲਾਉਂਦੇ ਸਮੇਂ, ਗਤੀ ਦੀ ਦਿਸ਼ਾ ਦੇਖਣ ਲਈ ਹੈਂਡਵ੍ਹੀਲ ਨੂੰ ਹੌਲੀ-ਹੌਲੀ ਪਹਿਲੇ ਨੰਬਰ 'ਤੇ ਘੁਮਾਓ, ਅਤੇ ਦਿਸ਼ਾ ਸਹੀ ਹੋਣ ਦੀ ਪੁਸ਼ਟੀ ਕਰਨ ਤੋਂ ਬਾਅਦ ਹੀ ਗਤੀ ਵਧਾਓ;
⚠️ ਜੇਕਰ ਪ੍ਰੋਗਰਾਮ ਐਗਜ਼ੀਕਿਊਸ਼ਨ ਦੌਰਾਨ ਵਰਕਪੀਸ ਦੇ ਮਾਪਾਂ ਨੂੰ ਮਾਪਣਾ ਜ਼ਰੂਰੀ ਹੈ, ਤਾਂ ਨਿੱਜੀ ਸੱਟ ਤੋਂ ਬਚਣ ਲਈ ਮਾਪ ਤੋਂ ਪਹਿਲਾਂ ਮਸ਼ੀਨ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਬੰਦ ਕਰ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ (ਸਪਿੰਡਲ ਸਮੇਤ);
⚠️ ਜੇਕਰ ਮਸ਼ੀਨ ਕਈ ਦਿਨਾਂ ਲਈ ਵਿਹਲੀ ਰਹਿੰਦੀ ਹੈ, ਤਾਂ ਹਰ ਦੂਜੇ ਦਿਨ 2 ਤੋਂ 3 ਘੰਟਿਆਂ ਲਈ CNC ਅਤੇ ਡਿਸਪਲੇ (CRT) ਯੂਨਿਟਾਂ ਨੂੰ ਚਾਲੂ ਕਰੋ;
⚠️ ਬੰਦ ਕਰਦੇ ਸਮੇਂ, ਬੰਦ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਸ਼ੁਰੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ 3 ਮਿੰਟ ਲਈ ਸਪਿੰਡਲ ਦੇ ਪੂਰੀ ਤਰ੍ਹਾਂ ਘੁੰਮਣਾ ਬੰਦ ਹੋਣ ਦੀ ਉਡੀਕ ਕਰੋ।
ਸਮੱਸਿਆ ਨਿਵਾਰਣ
ਹਰ ਮਸ਼ੀਨ ਨੂੰ ਰੋਜ਼ਾਨਾ ਕੰਮ ਕਰਨ ਦੌਰਾਨ ਸਮੱਸਿਆਵਾਂ ਦਾ ਸਾਹਮਣਾ ਕਰਨਾ ਪੈਂਦਾ ਹੈ। ਤੁਸੀਂ ਹੇਠਾਂ ਦਿੱਤੇ ਆਮ ਮੁੱਦਿਆਂ ਅਤੇ ਹੱਲਾਂ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਖੁਦ ਸਮੱਸਿਆਵਾਂ ਦਾ ਨਿਪਟਾਰਾ ਕਰ ਸਕਦੇ ਹੋ।
⛔ ਸਪਿੰਡਲ ਮੋਟਰ ਦੀ ਖਰਾਬੀ: ਨਤੀਜੇ ਵਜੋਂ ਮਿਲਿੰਗ ਡੂੰਘਾਈ ਅਸੰਗਤ ਹੁੰਦੀ ਹੈ।
⛔ ਸਪਿੰਡਲ ਵਰਕਟੇਬਲ ਦੇ ਲੰਬਵਤ ਨਹੀਂ ਹੈ; ਸੁਧਾਰ ਦੀ ਲੋੜ ਹੈ (ਲੱਛਣ: ਅਸੰਗਤ ਕੱਟਣ ਦੀ ਡੂੰਘਾਈ ਜਾਂ ਸ਼ੁਰੂਆਤੀ ਅਤੇ ਅੰਤ ਦੀਆਂ ਸਥਿਤੀਆਂ ਵਿਚਕਾਰ ਡੂੰਘਾਈ ਵਿੱਚ ਅੰਤਰ)। ਇਸ ਨਾਲ ਮਸ਼ੀਨ ਖਰਾਬ ਹੋ ਜਾਂਦੀ ਹੈ।
⛔ ਸਪਿੰਡਲ ਘੁੰਮਣ ਵਿੱਚ ਅਸਫਲ ਰਹਿੰਦਾ ਹੈ।
🛠️ ਸਪਿੰਡਲ ਵਿੱਚ ਅੰਦਰੂਨੀ ਸ਼ਾਰਟ ਸਰਕਟ।
🛠️ ਮੌਜੂਦਾ ਸੁਰੱਖਿਆ ਚਾਲੂ ਕੀਤੀ ਗਈ।
🛠️ ਗਲਤ ਇਨਵਰਟਰ ਪੈਰਾਮੀਟਰ ਸੈਟਿੰਗਾਂ ਜਾਂ ਇਨਵਰਟਰ ਖਰਾਬੀ।
🛠️ ਕੰਟਰੋਲ ਕਾਰਡ ਖਰਾਬੀ।
🛠️ ਸਪਿੰਡਲ ਪਾਵਰ ਜਾਂ ਡਾਟਾ ਕੇਬਲਾਂ ਵਿੱਚ ਸ਼ਾਰਟ ਸਰਕਟ।
⛔ ਸਪਿੰਡਲ ਰੋਟੇਸ਼ਨ ਦੌਰਾਨ ਅਸਧਾਰਨ ਸ਼ੋਰ।
🛠️ ਗਲਤ ਇਨਵਰਟਰ ਸੈਟਿੰਗਾਂ।
🛠️ ਸਪਿੰਡਲ ਘੁੰਮਣ ਵਿੱਚ ਅਸਫਲ ਰਹਿੰਦਾ ਹੈ।
🛠️ ਸਪਿੰਡਲ ਵਿੱਚ ਹੀ ਸਮੱਸਿਆ (ਜਿਵੇਂ ਕਿ, ਖਰਾਬ ਬੇਅਰਿੰਗ)।
⛔ ਸਪਿੰਡਲ ਆਪਣੇ ਆਪ ਘੁੰਮਦਾ ਹੈ ਜਾਂ ਰੁਕਣ ਵਿੱਚ ਅਸਫਲ ਰਹਿੰਦਾ ਹੈ।
🛠️ ਕੰਟਰੋਲ ਕਾਰਡ ਖਰਾਬੀ।
🛠️ ਇਨਵਰਟਰ ਖਰਾਬ ਹੋਣਾ।
⛔ ਸਪਿੰਡਲ ਮੋਟਰ ਘੁੰਮਣ ਵਿੱਚ ਅਸਫਲ ਰਹਿੰਦੀ ਹੈ ਜਾਂ ਉਲਟ ਘੁੰਮਦੀ ਹੈ।
🛠️ ਇਨਵਰਟਰ ਪੈਰਾਮੀਟਰ ਸੈਟਿੰਗਾਂ ਦੀ ਜਾਂਚ ਕਰੋ।
🛠️ ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਇਨਵਰਟਰ ਸਿਗਨਲ ਤਾਰਾਂ ਉਲਟੇ ਵਿੱਚ ਜੁੜੀਆਂ ਹੋਈਆਂ ਹਨ।
⛔ ਸਪਿੰਡਲ ਮੋਟਰ ਕੰਮ ਦੌਰਾਨ ਅਚਾਨਕ ਬੰਦ ਹੋ ਜਾਂਦੀ ਹੈ ਜਾਂ ਹੌਲੀ ਹੋ ਜਾਂਦੀ ਹੈ।
🛠️ ਅਸਥਿਰ ਓਪਰੇਟਿੰਗ ਵੋਲਟੇਜ ਜਾਂ ਓਵਰਲੋਡ; ਇੱਕ ਵੋਲਟੇਜ ਸਟੈਬੀਲਾਈਜ਼ਰ ਲਗਾਓ।
🛠️ ਕਨੈਕਸ਼ਨਾਂ ਦੀ ਜਾਂਚ ਕਰੋ ਅਤੇ ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਕੋਈ ਵੀ ਤਾਰ ਢਿੱਲੀ ਨਹੀਂ ਹੋਈ ਹੈ ਜਾਂ ਕੋਲਡ ਸੋਲਡਰ ਜੋੜਾਂ ਤੋਂ ਪ੍ਰਭਾਵਿਤ ਨਹੀਂ ਹੋਈ ਹੈ।
ਉਪਰੋਕਤ ਨੁਕਤਿਆਂ ਨੂੰ ਸਮਝ ਕੇ, ਤੁਸੀਂ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਉਨ੍ਹਾਂ ਦੇ ਮੂਲ ਕਾਰਨਾਂ ਅਤੇ ਇੱਕ ਸ਼ੁਰੂਆਤੀ ਤੋਂ CNC ਮਿਲਿੰਗ ਮਾਹਰ ਤੱਕ ਦੀ ਤਰੱਕੀ ਦੇ ਆਧਾਰ 'ਤੇ ਹੱਲ ਕਰ ਸਕਦੇ ਹੋ।
ਇੱਕ ਸ਼੍ਰੇਣੀ ਵਿੱਚ 3 ਪੱਧਰ ਲੁਕੇ ਹੋਏ ਹਨ
ਇੱਥੇ ਕੀਮਤਾਂ ਕੁਝ ਹਜ਼ਾਰ ਡਾਲਰ ਤੋਂ ਲੈ ਕੇ ਚਾਲੀ ਤੋਂ ਵੀ ਵੱਧ ਹਨ, ਅਤੇ ਇਹ ਫੈਲਾਅ ਕੋਈ ਛੋਟ ਨਹੀਂ ਹੈ, ਇਹ 3 ਵੱਖ-ਵੱਖ ਮਸ਼ੀਨਾਂ ਹਨ। A ਡੈਸਕਟਾਪ ਮਿੱਲ ਇੱਕ ਮਜ਼ਬੂਤ ਫਰੇਮ ਵਾਲੀ ਉੱਕਰੀ ਮਸ਼ੀਨ ਦੇ ਸਭ ਤੋਂ ਨੇੜੇ ਹੈ: ਪਿੱਤਲ, ਤਾਂਬਾ, ਐਲੂਮੀਨੀਅਮ, ਅਤੇ ਪਲਾਸਟਿਕ 'ਤੇ ਸ਼ਾਨਦਾਰ, ਅਤੇ ਘੱਟ ਖੋਖਲੇ ਪਾਸਿਆਂ ਨਾਲ ਸਭ ਤੋਂ ਖੁਸ਼। A ਬੈਂਚਟੌਪ ਧਾਤ ਮਿੱਲ ਪੁੰਜ ਵਿੱਚ ਵਾਧਾ ਕਰਦਾ ਹੈ ਅਤੇ ਛੋਟੇ ਮੋਲਡ, ਮੁਰੰਮਤ ਅਤੇ ਸਥਿਰ ਸਾਫਟ-ਮੈਟਲ ਦੇ ਕੰਮ ਨੂੰ ਸੰਭਾਲਦਾ ਹੈ। ਇੱਕ ਉਦਯੋਗਿਕ ਵਰਟੀਕਲ ਮਸ਼ੀਨਿੰਗ ਸੈਂਟਰ ਇਹ ਫਿਰ ਇੱਕ ਵੱਖਰਾ ਜਾਨਵਰ ਹੈ, ਜੋ ਕਿ ਸਟੀਲ ਨੂੰ ਪੂਰੀ ਸ਼ਿਫਟ ਵਿੱਚ ਕੱਟਣ ਲਈ ਬਣਾਇਆ ਗਿਆ ਹੈ। ਇਹ ਜਾਣਨਾ ਕਿ ਤੁਸੀਂ ਕਿਸ ਟੀਅਰ ਵਿੱਚ ਖਰੀਦਦਾਰੀ ਕਰ ਰਹੇ ਹੋ, ਇਸ ਸ਼੍ਰੇਣੀ ਵਿੱਚ ਸਭ ਤੋਂ ਮਹਿੰਗੀ ਗਲਤੀ ਤੋਂ ਬਚਦਾ ਹੈ।
ਕਠੋਰਤਾ ਹਾਰਸ ਪਾਵਰ ਨੂੰ ਮਾਤ ਦਿੰਦੀ ਹੈ
ਸਪੈਕ ਸ਼ੀਟਾਂ ਸਪਿੰਡਲ ਪਾਵਰ ਅਤੇ ਸਪੀਡ ਦਾ ਇਸ਼ਤਿਹਾਰ ਦਿੰਦੀਆਂ ਹਨ, ਪਰ ਧਾਤ ਵਿੱਚ ਸ਼ਾਂਤ ਸੰਖਿਆ ਵਧੇਰੇ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ: ਮਸ਼ੀਨ ਕਿੰਨੀ ਫਲੈਕਸ ਕਰਦੀ ਹੈ। ਕੱਟਣ ਵਾਲੀਆਂ ਤਾਕਤਾਂ ਜ਼ੋਰ ਨਾਲ ਪਿੱਛੇ ਧੱਕਦੀਆਂ ਹਨ, ਅਤੇ ਇੱਕ ਹਲਕਾ ਫਰੇਮ ਬਕਵਾਸ ਕਰਕੇ ਜਵਾਬ ਦਿੰਦਾ ਹੈ, ਜੋ ਫਿਨਿਸ਼ ਨੂੰ ਵਿਗਾੜਦਾ ਹੈ, ਕਟਰ ਦੀ ਜ਼ਿੰਦਗੀ ਨੂੰ ਛੋਟਾ ਕਰਦਾ ਹੈ, ਅਤੇ ਸ਼ੁੱਧਤਾ ਦੀ ਲਾਗਤ ਘਟਾਉਂਦਾ ਹੈ। ਪੁੰਜ, ਇੱਕ ਡੱਬੇ ਵਾਲਾ ਕਾਸਟਿੰਗ, ਚੌੜਾ ਬਾਲ ਪੇਚ, ਅਤੇ ਠੋਸ ਰੇਖਿਕ ਰੇਲ ਉਹ ਹਨ ਜੋ ਉਸ ਧੱਕੇ ਨੂੰ ਸੋਖ ਲੈਂਦੇ ਹਨ, ਇਸੇ ਕਰਕੇ ਇੱਥੇ ਇੱਕ ਸਮੀਖਿਅਕ ਆਮ ਰਾਊਟਰਾਂ ਦੇ ਮੁਕਾਬਲੇ ਆਪਣੀ ਮਸ਼ੀਨ ਦੀ ਮਜ਼ਬੂਤੀ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ। ਜਦੋਂ 2 ਮਿੱਲਾਂ ਕਾਗਜ਼ 'ਤੇ ਇੱਕੋ ਜਿਹੀਆਂ ਦਿਖਾਈ ਦਿੰਦੀਆਂ ਹਨ, ਤਾਂ ਉਨ੍ਹਾਂ ਦੀਆਂ ਸਪਿੰਡਲ ਰੇਟਿੰਗਾਂ ਤੋਂ ਪਹਿਲਾਂ ਉਨ੍ਹਾਂ ਦੇ w8 ਅਤੇ ਫਰੇਮ ਨਿਰਮਾਣ ਦੀ ਤੁਲਨਾ ਕਰੋ। ਭਾਰੀ ਵਾਲਾ ਆਮ ਤੌਰ 'ਤੇ ਬਿਹਤਰ ਕੱਟੇਗਾ, ਅਤੇ ਇੱਕ ਮੋਲਡ ਬਣਾਉਣ ਵਾਲੀ ਮਿੱਲ ਆਪਣੀ ਕੀਮਤ ਬਿਲਕੁਲ ਉਸੇ ਆਧਾਰ 'ਤੇ ਕਮਾਉਂਦਾ ਹੈ।
ਜਿੱਥੇ ਇੱਕ ਛੋਟੀ ਮਿੱਲ ਅਸਲ ਵਿੱਚ ਕਮਾਈ ਕਰਦੀ ਹੈ
ਮਿੱਲਾਂ ਵੱਡੇ ਪੱਧਰ 'ਤੇ ਉਤਪਾਦਨ ਕਰਨ ਵਾਲੇ ਔਜ਼ਾਰ ਨਹੀਂ ਹਨ, ਅਤੇ ਪੰਨਾ ਵੀ ਇਹੀ ਕਹਿੰਦਾ ਹੈ: ਸਾਦੇ ਪੁਰਜ਼ਿਆਂ ਦੇ ਲੰਬੇ ਦੌਰ ਕਿਤੇ ਹੋਰ ਬਿਹਤਰ ਢੰਗ ਨਾਲ ਵਰਤੇ ਜਾਂਦੇ ਹਨ। ਉਨ੍ਹਾਂ ਦਾ ਮਿੱਠਾ ਸਥਾਨ ਥੋੜ੍ਹੀ ਮਾਤਰਾ ਵਿੱਚ ਅਜੀਬ, ਕੀਮਤੀ ਕੰਮ ਹੈ। ਇੱਥੇ ਸਮੀਖਿਅਕ ਬਿਲਕੁਲ ਇਸਦਾ ਵਰਣਨ ਕਰਦੇ ਹਨ, ਇੱਕ ਮੁਰੰਮਤ ਅਤੇ ਕਸਟਮ ਬਿਲਡ ਲਈ ਬੰਦੂਕਾਂ ਦੀ ਦੁਕਾਨ ਚਲਾ ਰਿਹਾ ਹੈ, ਦੂਜਾ ਐਲੂਮੀਨੀਅਮ ਦੇ ਪੁਰਜ਼ਿਆਂ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ। ਮੋਲਡ ਇਨਸਰਟਸ, ਇਲੈਕਟ੍ਰੋਡ, ਦੰਦਾਂ ਅਤੇ ਗਹਿਣਿਆਂ ਦੇ ਟੁਕੜੇ, ਬਦਲਣ ਵਾਲੇ ਹਿੱਸੇ ਹੁਣ ਨਹੀਂ ਵੇਚੇ ਜਾਂਦੇ, ਅਤੇ ਉਤਪਾਦਨ ਤੋਂ ਪਹਿਲਾਂ ਪ੍ਰੋਟੋਟਾਈਪ ਇਹ ਸਭ ਇੱਕ ਮਸ਼ੀਨ ਦੇ ਅਨੁਕੂਲ ਹਨ ਜੋ ਇੱਕ ਸਮੇਂ ਵਿੱਚ ਇੱਕ ਟੁਕੜੇ 'ਤੇ ਸਹਿਣਸ਼ੀਲਤਾ ਰੱਖ ਸਕਦੀ ਹੈ। ਜੇਕਰ ਇਹ ਤੁਹਾਡੇ ਕੰਮ ਦਾ ਵਰਣਨ ਕਰਦਾ ਹੈ, ਤਾਂ ਇੱਕ ਕਿਫਾਇਤੀ ਘਰੇਲੂ ਮਿੱਲ ਕਦੇ ਨਾ ਆਉਣ ਵਾਲੀ ਮਾਤਰਾ ਦੀ ਉਡੀਕ ਕਰਨ ਵਾਲੀ ਵੱਡੀ ਮਸ਼ੀਨ ਨਾਲੋਂ ਵੀ ਤੇਜ਼ੀ ਨਾਲ ਵਾਪਸ ਭੁਗਤਾਨ ਕਰਦਾ ਹੈ।
ਹਰੇਕ ਪੱਧਰ ਕੀ ਸੰਭਾਲਦਾ ਹੈ:
| ਟੀਅਰ | ਨਾਲ ਆਰਾਮਦਾਇਕ | ਆਮ ਕੰਮ |
|---|
| ਡੈਸਕਟਾਪ ਮਿੱਲ | ਪਿੱਤਲ, ਤਾਂਬਾ, ਐਲੂਮੀਨੀਅਮ, ਪਲਾਸਟਿਕ | ਉੱਕਰੀ, ਬੈਜ, ਹਲਕੇ ਹਿੱਸੇ |
| ਬੈਂਚਟੌਪ ਮੈਟਲ ਮਿੱਲ | ਨਰਮ ਧਾਤਾਂ, ਹਲਕਾ ਸਟੀਲ ਲੰਘਦਾ ਹੈ | ਛੋਟੇ ਮੋਲਡ, ਮੁਰੰਮਤ, ਪ੍ਰੋਟੋਟਾਈਪ |
| ਉਦਯੋਗਿਕ VMC | ਸਾਰਾ ਦਿਨ ਸਟੀਲ ਅਤੇ ਔਜ਼ਾਰ ਸਟੀਲ | ਉਤਪਾਦਨ ਦੇ ਹਿੱਸੇ ਅਤੇ ਮੋਲਡ |
ਸੀਐਨਸੀ ਮਿੱਲ ਖਰੀਦਣ ਦੀ ਚੈੱਕਲਿਸਟ:
✅ ਟੀਅਰ ਨੂੰ ਉਸ ਧਾਤ ਨਾਲ ਮੇਲ ਕਰੋ ਜਿਸਨੂੰ ਤੁਸੀਂ ਸਭ ਤੋਂ ਵੱਧ ਕੱਟਦੇ ਹੋ।
✅ ਮਸ਼ੀਨ ਦਾ ਤੋਲ ਕਰੋ, ਸਿਰਫ਼ ਇਸਦੀ ਸਪਿੰਡਲ ਰੇਟਿੰਗ ਹੀ ਨਹੀਂ।
✅ ਜੇਕਰ ਤੁਹਾਨੂੰ ਮਸ਼ੀਨ ਨਾਲ ਟੂਲ ਚੇਂਜਰ ਚਾਹੀਦਾ ਹੈ ਤਾਂ ਆਰਡਰ ਕਰੋ।
✅ ਸਟੀਲ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਐਲੂਮੀਨੀਅਮ ਨਾਲ ਸ਼ੁਰੂਆਤ ਕਰੋ।
✅ ਅੱਪਗ੍ਰੇਡ ਖਰੀਦਣ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ CAM ਪੈਕੇਜ ਨੂੰ ਚੰਗੀ ਤਰ੍ਹਾਂ ਸਿੱਖੋ।