
ਆਟੋਮੈਟਿਕ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਮਸ਼ੀਨਾਂ: ਐਂਟਰੀ-ਲੈਵਲ ਤੋਂ ਪ੍ਰੋਫੈਸ਼ਨਲ ਤੱਕ
ਆਖਰੀ ਵਾਰ ਅਪਡੇਟ ਕੀਤਾ: 2026-10-28 10:37:25
ਪਿਛਲੇ ਕੁਝ ਸਾਲਾਂ ਦੌਰਾਨ, ਆਟੋਮੈਟਿਕ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਮਸ਼ੀਨਿੰਗ ਵਿਆਪਕ ਹੋ ਗਈ ਹੈ, ਸ਼ੌਕ ਦੀਆਂ ਦੁਕਾਨਾਂ ਤੋਂ ਛੋਟੇ ਕਾਰੋਬਾਰਾਂ, ਸਕੂਲਾਂ, ਅਤੇ ਨਾਲ ਹੀ ਸਖਤੀ ਨਾਲ ਉਦਯੋਗਿਕ ਨਿਰਮਾਤਾਵਾਂ ਤੱਕ ਫੈਲ ਰਹੀ ਹੈ। ਬਜ਼ਾਰ ਵਿੱਚ ਵਧੇ ਹੋਏ ਮੁਕਾਬਲੇ ਦਾ ਇਹ ਵੀ ਮਤਲਬ ਹੈ ਕਿ ਕੱਟਣ, ਉੱਕਰੀ, ਨਿਸ਼ਾਨ ਲਗਾਉਣ, ਐਚਿੰਗ, ਸਫਾਈ ਅਤੇ ਵੈਲਡਿੰਗ ਲਈ ਸਹੀ CNC ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਦੀ ਚੋਣ ਕਰਨਾ ਪਹਿਲਾਂ ਨਾਲੋਂ ਔਖਾ ਹੋਵੇਗਾ। ਬਹੁਤੇ ਮੁੰਡਿਆਂ ਨੂੰ ਇਹ ਨਹੀਂ ਪਤਾ ਕਿ ਕਿੱਥੋਂ ਸ਼ੁਰੂ ਕਰਨਾ ਹੈ। STYLECNC ਚੋਣ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ ਤੁਹਾਡੀ ਮਦਦ ਕਰਨਾ ਚਾਹੁੰਦਾ ਹਾਂ, ਕਿਸੇ ਖਾਸ CNC ਲੇਜ਼ਰ ਕਿੱਟ ਦਾ ਸੁਝਾਅ ਦੇ ਕੇ ਨਹੀਂ, ਸਗੋਂ ਤੁਹਾਡੀਆਂ ਜ਼ਰੂਰਤਾਂ ਅਤੇ ਬਜਟ ਦੇ ਅਨੁਸਾਰ ਆਪਣਾ ਫੈਸਲਾ ਲੈਣ ਲਈ ਤੁਹਾਨੂੰ ਮਾਰਗਦਰਸ਼ਨ ਕਰਕੇ। ਆਪਣਾ ਕਾਰੋਬਾਰ ਸ਼ੁਰੂ ਕਰਨ ਜਾਂ ਵਧਾਉਣ ਲਈ ਸਹੀ CNC ਲੇਜ਼ਰ ਕਟਰ, ਐਨਗ੍ਰੇਵਰ, ਮਾਰਕਰ, ਐਚਰ, ਕਲੀਨਰ ਅਤੇ ਵੈਲਡਰ ਲੱਭਣ ਤੋਂ ਪਹਿਲਾਂ ਬਹੁਤ ਕੁਝ ਜਾਣਨ ਦੀ ਲੋੜ ਹੈ। ਸਹੀ ਜਾਣਕਾਰੀ ਪ੍ਰਾਪਤ ਕਰਨ ਵਿੱਚ ਤੁਹਾਡੀ ਮਦਦ ਕਰਨ ਲਈ, ਇੱਥੇ ਕੁਝ CNC ਅਤੇ ਲੇਜ਼ਰ ਮੂਲ ਗੱਲਾਂ ਹਨ ਜੋ ਤੁਹਾਨੂੰ ਜਾਣਨ ਦੀ ਲੋੜ ਹੈ। ਇਹ ਗਾਈਡ ਇਸ ਗੱਲ 'ਤੇ ਚਰਚਾ ਕਰੇਗੀ ਕਿ ਤੁਹਾਡੇ ਕਾਰੋਬਾਰ ਲਈ ਕਿਹੜੀ CNC ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਸਭ ਤੋਂ ਵਧੀਆ ਕਿੱਟ ਹੈ, ਇਹ ਨਿਰਧਾਰਤ ਕਰਦੇ ਸਮੇਂ ਤੁਹਾਨੂੰ ਕੀ ਵਿਚਾਰ ਕਰਨ ਦੀ ਲੋੜ ਹੈ।
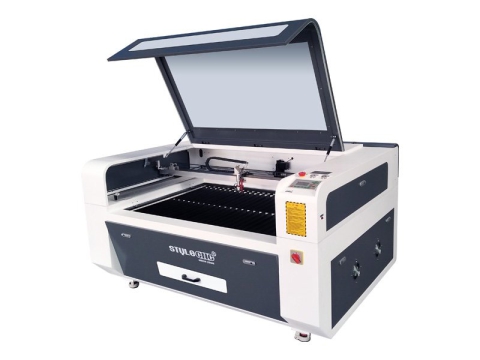
STJ1390
$3,500 - $5,500
ਸਸਤੀ CO2 ਲੇਜ਼ਰ ਉੱਕਰੀਕਰਤਾ 60W, 80W, 100W, 130W, 150W, 180W
ਸਸਤੀ CO2 ਨਾਲ ਲੇਜ਼ਰ ਉੱਕਰੀ ਮਸ਼ੀਨ 60W, 80W, 100W, 130W, 150W,180W ਪਾਵਰ ਵਿਕਲਪਾਂ ਦੀ ਵਰਤੋਂ ਲੱਕੜ, ਫੈਬਰਿਕ, ਚਮੜੇ, ਕੱਚ, ਐਕ੍ਰੀਲਿਕ, ਕਾਗਜ਼, ਪਲਾਸਟਿਕ, ਪੱਥਰ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
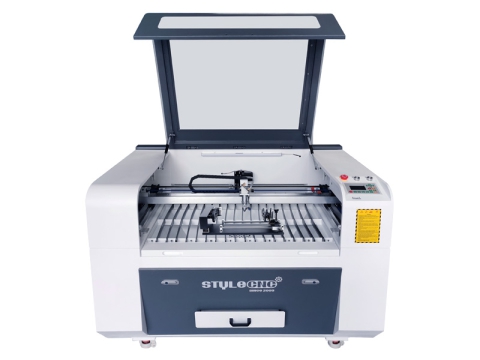
STJ9060
$2,600 - $3,600
ਸ਼ੁਰੂਆਤ ਕਰਨ ਵਾਲਿਆਂ ਲਈ 2026 ਦਾ ਸਭ ਤੋਂ ਵਧੀਆ ਐਂਟਰੀ ਲੈਵਲ ਸਮਾਲ ਲੇਜ਼ਰ ਐਨਗ੍ਰੇਵਰ
2026 ਦਾ ਸਭ ਤੋਂ ਵਧੀਆ ਛੋਟਾ ਲੇਜ਼ਰ ਉੱਕਰੀ ਕਰਨ ਵਾਲਾ ਇੱਕ ਐਂਟਰੀ ਲੈਵਲ ਮਿੰਨੀ ਲੇਜ਼ਰ ਉੱਕਰੀ ਮਸ਼ੀਨ ਹੈ ਜਿਸ ਵਿੱਚ ਸ਼ੁਰੂਆਤ ਕਰਨ ਵਾਲਿਆਂ ਲਈ ਸ਼ਿਲਪਕਾਰੀ, ਕਲਾ, ਤੋਹਫ਼ੇ ਉੱਕਰੀ ਅਤੇ ਕੱਟਣ ਲਈ ਸੰਖੇਪ ਬਣਤਰ ਹੈ।
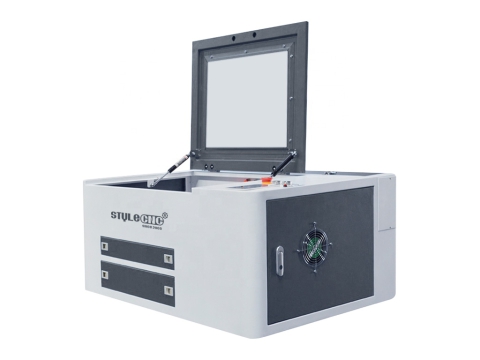
STJ6040
$2,400 - $2,600
ਬਜਟ-ਅਨੁਕੂਲ ਛੋਟੀ ਡੈਸਕਟਾਪ ਲੇਜ਼ਰ ਉੱਕਰੀ ਕਟਰ ਮਸ਼ੀਨ
ਨਾਲ ਛੋਟੀ ਡੈਸਕਟੌਪ ਲੇਜ਼ਰ ਉੱਕਰੀ ਕਟਰ ਮਸ਼ੀਨ 40W/60W CO2 ਲੇਜ਼ਰ ਟਿਊਬ ਘਰੇਲੂ ਵਰਤੋਂ ਅਤੇ ਛੋਟੇ ਕਾਰੋਬਾਰ ਲਈ ਸੰਖੇਪ ਡਿਜ਼ਾਈਨ ਵਾਲਾ ਇੱਕ ਕਿਫਾਇਤੀ ਸ਼ੌਕ ਲੇਜ਼ਰ ਹੈ।
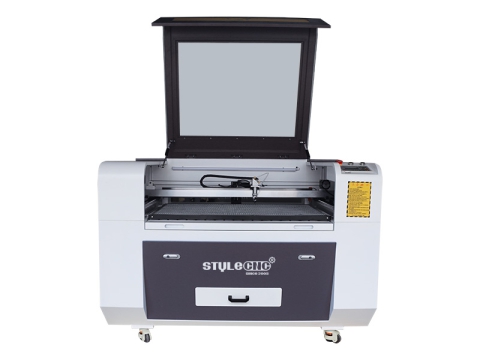
STJ9060
$2,600 - $3,600
2026 ਵਿਕਰੀ ਲਈ ਚੋਟੀ ਦਾ ਦਰਜਾ ਪ੍ਰਾਪਤ ਲੇਜ਼ਰ ਲੱਕੜ ਉੱਕਰੀ ਮਸ਼ੀਨ
ਕੀ ਤੁਸੀਂ ਲੱਕੜ, ਪਲਾਈਵੁੱਡ, MDF ਨੂੰ ਕੱਟਣ, ਨੱਕਾਸ਼ੀ ਕਰਨ, ਉੱਕਰੀ ਕਰਨ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਲੱਕੜ ਲੇਜ਼ਰ ਉੱਕਰੀ ਮਸ਼ੀਨ ਦੀ ਭਾਲ ਕਰ ਰਹੇ ਹੋ? ਕੀਮਤ 'ਤੇ ਵਿਕਰੀ ਲਈ 2026 ਦੇ ਚੋਟੀ ਦੇ ਦਰਜਾ ਪ੍ਰਾਪਤ ਲੇਜ਼ਰ ਲੱਕੜ ਉੱਕਰੀ ਕਰਨ ਵਾਲੇ ਦੀ ਸਮੀਖਿਆ ਕਰੋ।
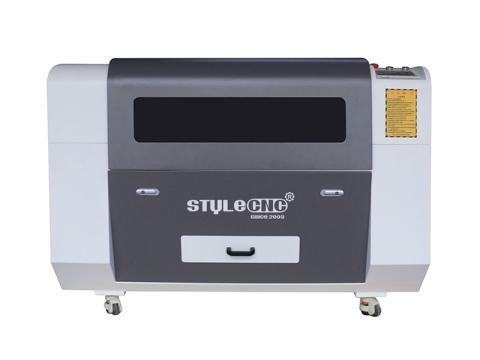
STJ9060
$2,600 - $3,600
ਪਲਾਸਟਿਕ, ਐਕ੍ਰੀਲਿਕ, ਗਲਾਸ, ਪੋਲੀਮਰ ਲਈ ਸ਼ੌਕ ਲੇਜ਼ਰ ਉੱਕਰੀ
STJ9060 ਨਾਲ ਸ਼ੌਕ ਲੇਜ਼ਰ ਉੱਕਰੀ 2x3 ਸ਼ੌਕੀਨਾਂ, ਛੋਟੇ ਕਾਰੋਬਾਰਾਂ ਅਤੇ ਘਰੇਲੂ ਦੁਕਾਨਾਂ ਲਈ ਪਲਾਸਟਿਕ, ਐਕ੍ਰੀਲਿਕ, ਕੱਚ, ਰਬੜ, ਪੋਲੀਮਰ, ਲੱਕੜ ਨੂੰ ਕੱਟਣ ਅਤੇ ਉੱਕਰੀ ਕਰਨ ਲਈ ਟੇਬਲ ਟਾਪ।

STJ1390-2
$3,800 - $6,500
ਚਮੜਾ, ਫੈਬਰਿਕ, ਕਾਗਜ਼, ਜੀਨਸ ਲਈ ਕਿਫਾਇਤੀ ਲੇਜ਼ਰ ਉੱਕਰੀ
ਦੇ ਨਾਲ ਕਿਫਾਇਤੀ ਲੇਜ਼ਰ ਉੱਕਰੀ CO2 ਲੇਜ਼ਰ ਟਿਊਬ ਚਮੜੇ, ਫੈਬਰਿਕ, ਟੈਕਸਟਾਈਲ, ਕਾਗਜ਼, ਗੱਤੇ, ਜੀਨਸ ਅਤੇ ਫਾਈਬਰਾਂ ਨੂੰ ਕੱਟਣ, ਐਚਿੰਗ ਅਤੇ ਉੱਕਰੀ ਕਰਨ ਲਈ ਤਿਆਰ ਕੀਤੀ ਗਈ ਹੈ।
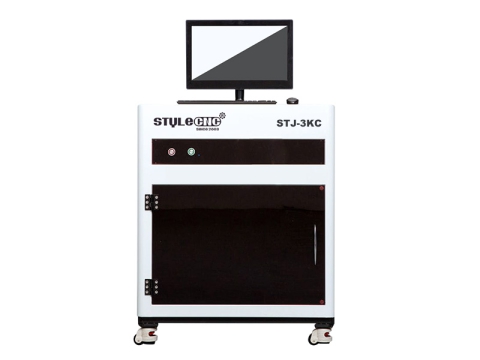
STJ-3KC
$15,000 - $18,000
2026 ਵਧੀਆ 3D ਵਿਕਰੀ ਲਈ ਲੇਜ਼ਰ ਕ੍ਰਿਸਟਲ ਉੱਕਰੀ ਮਸ਼ੀਨ
3D ਸਬਸਰਫੇਸ ਲੇਜ਼ਰ ਕ੍ਰਿਸਟਲ ਐਨਗ੍ਰੇਵਿੰਗ ਮਸ਼ੀਨ 2026 ਦੀ ਸਭ ਤੋਂ ਵਧੀਆ ਐਨਗ੍ਰੇਵਰ ਹੈ ਜੋ ਕ੍ਰਿਸਟਲ ਅਤੇ ਸ਼ੀਸ਼ੇ ਨਾਲ ਵਿਅਕਤੀਗਤ ਬੱਬਲਗ੍ਰਾਮ, ਤੋਹਫ਼ਾ, ਸਮਾਰਕ, ਕਲਾ, ਸ਼ਿਲਪਕਾਰੀ, ਟਰਾਫੀ ਬਣਾਉਣ ਲਈ ਹੈ।
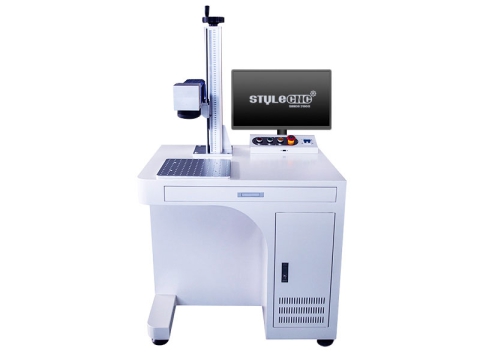
STJ-50F-D
$2,400 - $4,200
50W ਧਾਤੂ ਲਈ ਫਾਈਬਰ ਲੇਜ਼ਰ ਡੂੰਘੀ ਉੱਕਰੀ ਮਸ਼ੀਨ
ਲੇਜ਼ਰ ਡੂੰਘੀ ਉੱਕਰੀ ਮਸ਼ੀਨ ਦੇ ਨਾਲ 50W ਫਾਈਬਰ ਲੇਜ਼ਰ ਸਰੋਤ ਰਿਲੀਫ ਐਚਿੰਗ ਅਤੇ ਮਾਰਕਿੰਗ ਦੇ ਨਾਲ-ਨਾਲ ਪਤਲੀਆਂ ਧਾਤਾਂ ਦੀ ਕਟਾਈ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਧਾਤੂ ਲੇਜ਼ਰ ਉੱਕਰੀ ਕਰਨ ਵਾਲਾ ਹੈ।
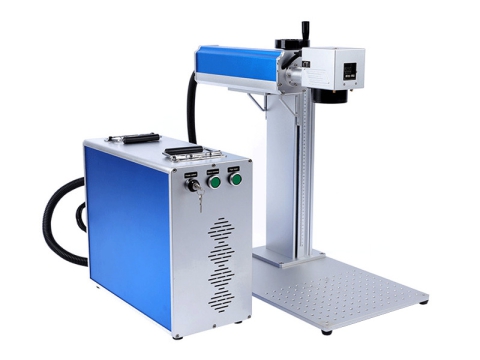
STJ-50F-S
$2,400 - $6,500
ਗਨ ਸਟਿਪਲਿੰਗ ਅਤੇ ਗ੍ਰਿਪ ਟੈਕਸਚਰਿੰਗ ਲਈ 2026 ਦਾ ਸਭ ਤੋਂ ਵਧੀਆ ਲੇਜ਼ਰ ਐਨਗ੍ਰੇਵਰ
ਗਨ ਸਟਿੱਪਲਿੰਗ ਅਤੇ ਗ੍ਰਿਪ ਟੈਕਸਚਰਿੰਗ ਲਈ 2026 ਸਭ ਤੋਂ ਵਧੀਆ ਬਜਟ ਲੇਜ਼ਰ ਐਨਗ੍ਰੇਵਿੰਗ ਮਸ਼ੀਨ IPG ਲਈ ਫਾਈਬਰ ਲੇਜ਼ਰ ਜਨਰੇਟਰ 2D/3D ਬੰਦੂਕਾਂ 'ਤੇ ਰੰਗ ਉੱਕਰੀ ਜਾਂ ਡੂੰਘੀ ਉੱਕਰੀ।
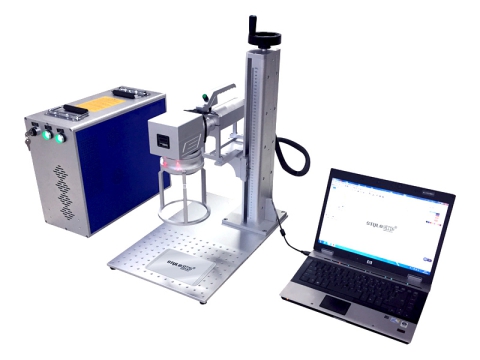
STJ-30F-H
$1,400 - $2,500
ਮਿੰਨੀ ਹੈਂਡਹੈਲਡ ਫਾਈਬਰ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ 20W, 30W, 50W
ਮਿੰਨੀ ਹੈਂਡਹੈਲਡ ਫਾਈਬਰ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ ਦੇ ਨਾਲ 20W, 30W, 50W, 100W ਪਾਵਰ ਵਿਕਲਪ ਸੰਖੇਪ ਅਤੇ ਪੋਰਟੇਬਲ ਹਨ ਜੋ ਘਰ ਦੇ ਅੰਦਰ ਅਤੇ ਬਾਹਰ ਕਿਤੇ ਵੀ ਵਧੀਆ ਉੱਕਰੀ ਲਈ ਵਰਤੇ ਜਾ ਸਕਦੇ ਹਨ।
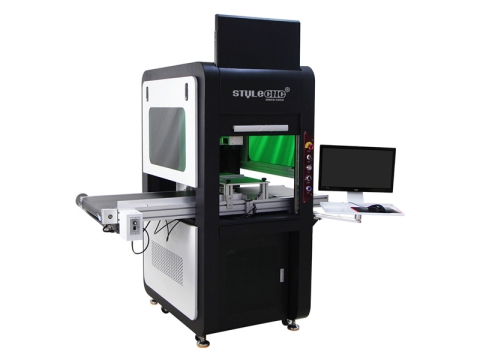
STJ-50F-C
$6,200 - $9,000
ਨਾਲ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ CCD ਵਿਜ਼ੂਅਲ ਪੋਜੀਸ਼ਨਿੰਗ ਸਿਸਟਮ
ਸਭ ਤੋਂ ਵਧੀਆ ਫਾਈਬਰ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ CCD ਵਿਜ਼ੂਅਲ ਪੋਜੀਸ਼ਨਿੰਗ ਸਿਸਟਮ ਦੀ ਵਰਤੋਂ ਘੱਟ ਲਾਗਤ 'ਤੇ ਵਿਭਿੰਨ ਅਤੇ ਗੁੰਝਲਦਾਰ ਉੱਕਰੀ ਅਤੇ ਕੱਟਾਂ ਦੇ ਨਾਲ ਵੱਡੇ ਪੱਧਰ 'ਤੇ ਉਤਪਾਦਨ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
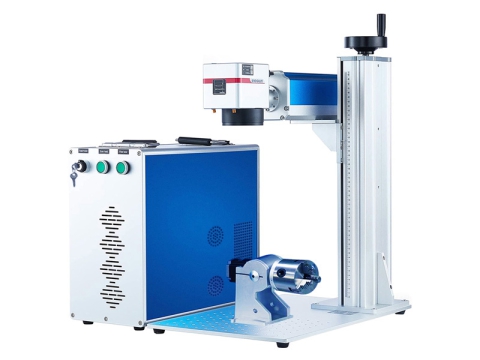
STJ-30FM-S
$2,500 - $5,800
ਕਲਰ ਮਾਰਕਿੰਗ ਲਈ ਕਿਫਾਇਤੀ ਫਾਈਬਰ ਲੇਜ਼ਰ ਉੱਕਰੀ ਮਸ਼ੀਨ
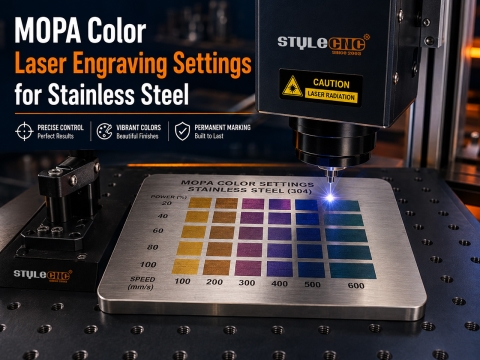
ਰੰਗ ਮਾਰਕਿੰਗ ਲਈ ਕਿਫਾਇਤੀ ਫਾਈਬਰ ਲੇਜ਼ਰ ਉੱਕਰੀ ਸਟੀਲ, ਟਾਈਟੇਨੀਅਮ ਅਤੇ ਕ੍ਰੋਮੀਅਮ ਦੀਆਂ ਧਾਤਾਂ 'ਤੇ ਕਾਲੇ, ਚਿੱਟੇ, ਸਲੇਟੀ, ਅਤੇ ਰੰਗਾਂ ਨੂੰ ਨੱਕਾਸ਼ੀ ਕਰਨ ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ।
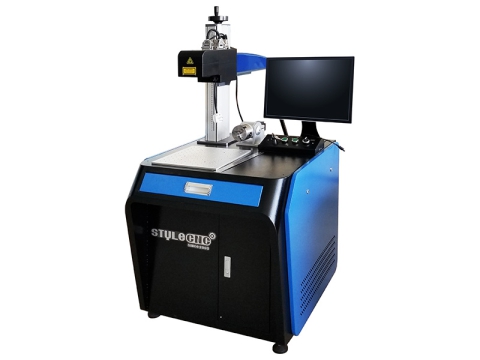
STJ-100FM-3D
$6,800 - $8,800
3D ਮੈਟਲ ਟੈਕਸਟਚਰਿੰਗ ਲਈ ਫਾਈਬਰ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ
3D ਫਾਈਬਰ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ ਐਚਿੰਗ ਲਈ ਇੱਕ 5-ਧੁਰੀ ਲੇਜ਼ਰ ਟੈਕਸਚਰਿੰਗ ਸਿਸਟਮ ਹੈ 3D ਵਕਰਦਾਰ ਧਾਤ ਦੀਆਂ ਸਤਹਾਂ ਅਤੇ ਧਾਤ ਦੇ ਮੋਲਡਾਂ 'ਤੇ ਡੂੰਘੀ ਉੱਕਰੀ ਬਣਤਰ ਅਤੇ ਰਾਹਤ।
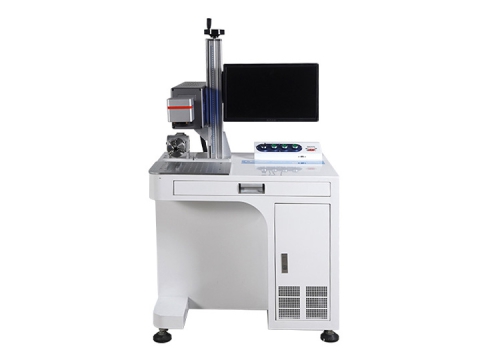
STJ-30C
$4,000 - $6,500
CO2 ਗਲਾਸ, ਐਕਰੀਲਿਕ, ਪਲਾਸਟਿਕ ਲਈ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ
2022 ਵਧੀਆ CO2 ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ ਪਲਾਸਟਿਕ, ਐਕ੍ਰੀਲਿਕ, ਕੱਚ ਦੀ ਉੱਕਰੀ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਹੈ. ਹੁਣ ਕਿਫਾਇਤੀ CO2 ਲਾਗਤ ਕੀਮਤ 'ਤੇ ਵਿਕਰੀ ਲਈ ਡੈਸਕਟਾਪ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਸਿਸਟਮ.
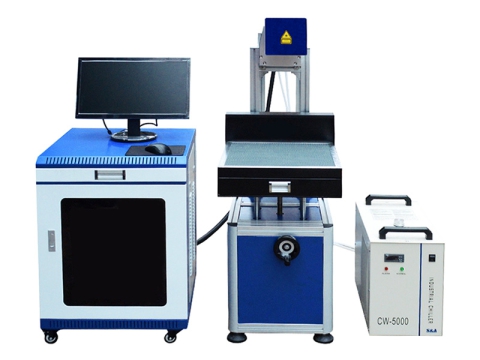
STJ-80C
$4,700 - $5,500
ਖੋਜੋ wego.co.in ਦੀ CO2 ਚਮੜੇ ਅਤੇ ਫੈਬਰਿਕ ਲਈ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ
ਥੋੜੀ ਕੀਮਤ CO2 ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ ਦੀ ਵਰਤੋਂ ਚਮੜੇ, ਫੈਬਰਿਕ, ਜੀਨਸ, ਟੈਕਸਟਾਈਲ ਨੂੰ ਨਿੱਜੀ ਬਣਾਉਣ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਹੁਣ ਸਸਤੇ CO2 ਲਾਗਤ ਕੀਮਤ 'ਤੇ ਵਿਕਰੀ ਲਈ ਲੇਜ਼ਰ ਮਾਰਕਰ ਸਿਸਟਮ.
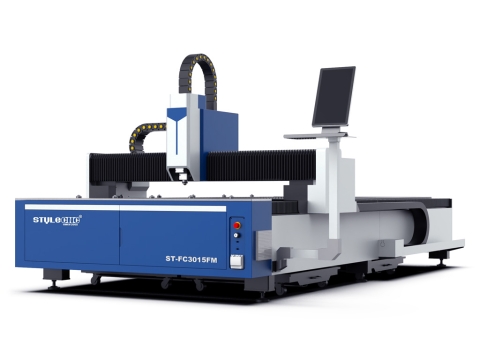
ST-FC3015FM
$15,000 - $43,000
2026 ਵਿਕਰੀ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਸ਼ੀਟ ਮੈਟਲ ਲੇਜ਼ਰ ਕਟਰ (1500W - 6000W)
2026 ਸਭ ਤੋਂ ਵਧੀਆ ਸ਼ੀਟ ਮੈਟਲ ਲੇਜ਼ਰ ਕਟਰ ਇੱਕ ਪੂਰੇ ਆਕਾਰ ਦੀ ਆਟੋਮੈਟਿਕ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਮੈਟਲ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਹੈ ਜਿਸ ਨਾਲ 1500W ਨੂੰ 6000W ਭਾਗਾਂ, ਚਿੰਨ੍ਹਾਂ, ਕਲਾਵਾਂ ਅਤੇ ਸ਼ਿਲਪਕਾਰੀ ਲਈ ਪਾਵਰ ਵਿਕਲਪ।
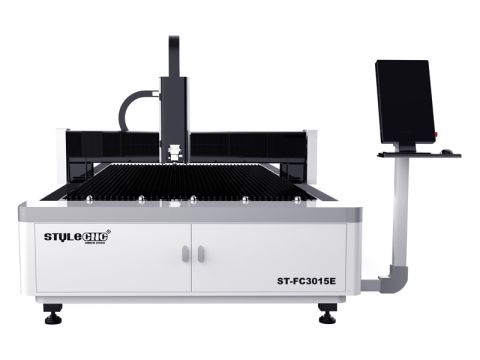
ST-FC3015E
$12,800 - $16,000
2026 ਵਿਕਰੀ ਲਈ ਚੋਟੀ ਦਾ ਦਰਜਾ ਪ੍ਰਾਪਤ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ - 2000W
ਮੈਟਲ ਫੈਬਰੀਕੇਸ਼ਨ ਲਈ ਸਭ ਤੋਂ ਪ੍ਰਸਿੱਧ ਅਤੇ ਉੱਚ ਦਰਜੇ ਦੀ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਪਾਵਰ ਵਿਕਲਪਾਂ ਦੇ ਨਾਲ ਇੱਕ ਕਿਫਾਇਤੀ ਕੀਮਤ 'ਤੇ ਉਪਲਬਧ ਹੈ। 1500W, 2000W, 3000W.
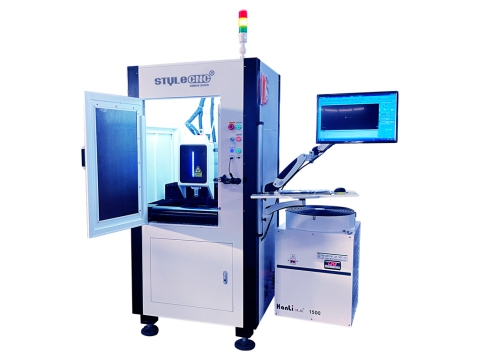
ST-FC3030
$12,200 - $14,500
ਚਾਂਦੀ, ਸੋਨੇ, ਤਾਂਬੇ ਲਈ ਮਿੰਨੀ ਲੇਜ਼ਰ ਮੈਟਲ ਗਹਿਣੇ ਕਟਰ
ਚਾਂਦੀ, ਸੋਨਾ, ਤਾਂਬਾ, ਸਟੇਨਲੈਸ ਸਟੀਲ ਨਾਲ ਧਾਤ ਦੇ ਗਹਿਣੇ ਬਣਾਉਣ ਲਈ ਇੱਕ ਸ਼ੁੱਧਤਾ ਲੇਜ਼ਰ ਕਟਰ ਲੱਭ ਰਹੇ ਹੋ? ਵਿਕਰੀ ਲਈ ਮਿੰਨੀ ਸੰਖੇਪ ਲੇਜ਼ਰ ਗਹਿਣੇ ਕਟਰ ਦੀ ਸਮੀਖਿਆ ਕਰੋ।
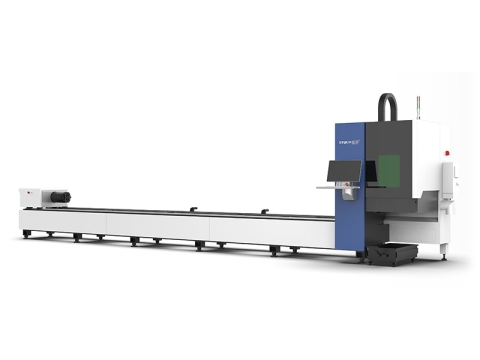
ST-FC6020T
$20,800 - $56,800
2026 ਵਿਕਰੀ ਲਈ ਚੋਟੀ ਦਾ ਦਰਜਾ ਪ੍ਰਾਪਤ ਫਾਈਬਰ ਲੇਜ਼ਰ ਟਿਊਬ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ
2026 ਸਭ ਤੋਂ ਵਧੀਆ ਫਾਈਬਰ ਲੇਜ਼ਰ ਟਿਊਬ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਇੱਕ ਆਟੋ ਸੀਐਨਸੀ ਮੈਟਲ ਪਾਈਪ ਕਟਰ ਹੈ ਜੋ ਵਰਗ, ਗੋਲ, ਆਇਤਾਕਾਰ, ਅੰਡਾਕਾਰ, ਆਕਾਰ ਵਾਲੀਆਂ ਟਿਊਬਾਂ 'ਤੇ ਆਕਾਰ ਅਤੇ ਰੂਪਾਂਤਰ ਬਣਾਉਣ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਹੈ।
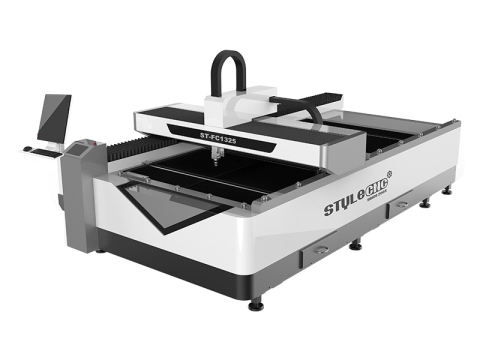
ST-FC1325
$14,000 - $18,500
2026 ਸਸਤੀ 4x8 ਫਾਈਬਰ ਲੇਜ਼ਰ ਸਟੀਲ ਕਟਰ 1500W
2026 ਸਭ ਤੋਂ ਸਸਤਾ 4x8 ਨਾਲ ਲੇਜ਼ਰ ਸਟੀਲ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ 1500W ਫਾਈਬਰ ਲੇਜ਼ਰ ਧਾਤਾਂ ਨੂੰ ਇਸ ਤੋਂ ਘੱਟ ਕੱਟ ਸਕਦਾ ਹੈ 2mm ਐਲੂਮੀਨੀਅਮ, 3-4mm ਸਟੇਨਲੈਸ ਸਟੀਲ, 12mm ਕਾਰਬਨ ਸਟੀਲ.
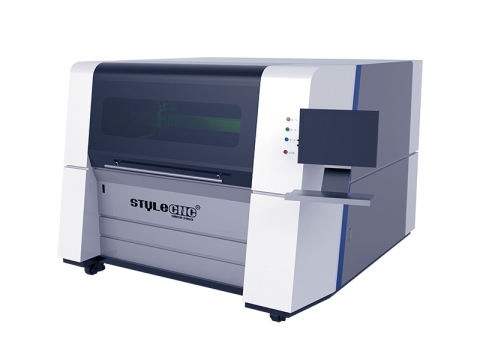
ST-FC1390
$17,000 - $31,000
ਸ਼ੁਰੂਆਤ ਕਰਨ ਵਾਲਿਆਂ ਲਈ ਐਂਟਰੀ ਲੈਵਲ ਸਮਾਲ ਮੈਟਲ ਲੇਜ਼ਰ ਕਟਰ
ST-FC1390 ਫਾਈਬਰ ਲੇਜ਼ਰ ਜਨਰੇਟਰ ਵਾਲਾ ਛੋਟਾ ਮੈਟਲ ਲੇਜ਼ਰ ਕਟਰ ਸ਼ੌਕੀਨਾਂ ਅਤੇ ਛੋਟੇ ਕਾਰੋਬਾਰਾਂ ਵਿੱਚ ਘਰੇਲੂ ਵਰਤੋਂ ਲਈ ਇੱਕ ਸੰਖੇਪ ਐਂਟਰੀ ਲੈਵਲ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕਟਿੰਗ ਸਿਸਟਮ ਹੈ।
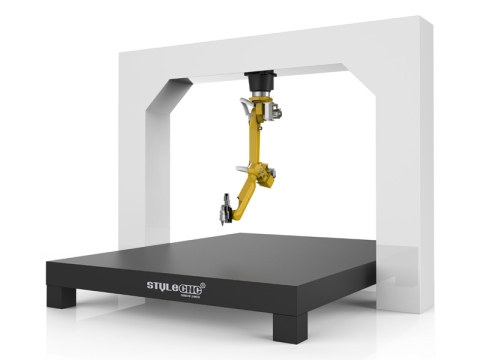
ST-18R
$46,000 - $78,000
ਉਦਯੋਗਿਕ 3D ਧਾਤੂ ਲਈ ਰੋਬੋਟਿਕ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ
ਉਦਯੋਗਿਕ 3D ਲਈ 5 ਐਕਸਿਸ ਰੋਬੋਟ ਆਰਮ ਨਾਲ ਰੋਬੋਟਿਕ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ 3D ਕਰਵਡ ਮੈਟਲ ਪਾਰਟਸ, ਮੈਟਲ ਟਿਊਬ, ਆਟੋ ਪਾਰਟਸ, ਕਿਚਨਵੇਅਰ, ਇਲੈਕਟ੍ਰਾਨਿਕ ਕੰਪੋਨੈਂਟ।
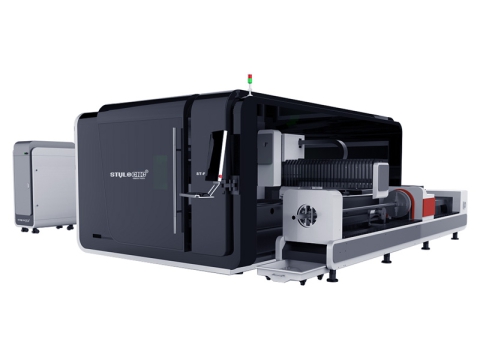
ST-FC3015GAR
$40,000 - $730,000
ਮੈਟਲ ਸ਼ੀਟ ਅਤੇ ਟਿਊਬ ਲਈ ਦੋਹਰਾ-ਮਕਸਦ 6kW ਫਾਈਬਰ ਲੇਜ਼ਰ ਕਟਰ
ਦੋਹਰਾ-ਮਕਸਦ 6000W ਸ਼ੀਟ ਧਾਤਾਂ, ਮੈਟਲ ਪਲੇਟਾਂ, ਮੈਟਲ ਟਿਊਬ ਅਤੇ ਮੈਟਲ ਪਾਈਪਾਂ ਨੂੰ ਕੱਟਣ ਲਈ ਦੋਹਰੇ ਫੰਕਸ਼ਨਾਂ ਨਾਲ ਕਿਫਾਇਤੀ ਕੀਮਤ 'ਤੇ ਵਿਕਰੀ ਲਈ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ।
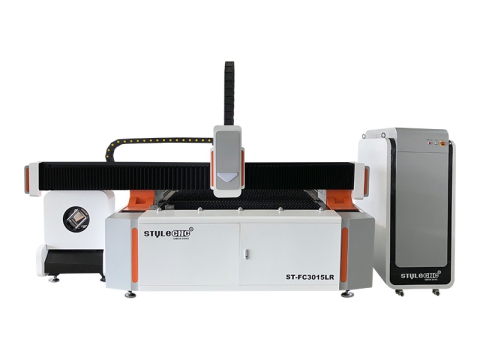
ST-FC3015LR
$19,800 - $46,000
5x10 ਵਿਕਰੀ ਲਈ ਉਦਯੋਗਿਕ ਫਾਈਬਰ ਲੇਜ਼ਰ ਮੈਟਲ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ
ਕਿਫਾਇਤੀ 5x10 ਉਦਯੋਗਿਕ ਫਾਈਬਰ ਲੇਜ਼ਰ ਮੈਟਲ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਕੀਮਤ ਕੀਮਤ 'ਤੇ ਵਿਕਰੀ ਲਈ ਸ਼ੀਟ ਧਾਤਾਂ ਅਤੇ ਟਿਊਬਾਂ ਦੋਵਾਂ ਨੂੰ ਇੱਕ ਮਸ਼ੀਨ ਵਿੱਚ ਧਾਤੂ ਬਣਾਉਣ ਲਈ ਕੱਟਣ ਲਈ।
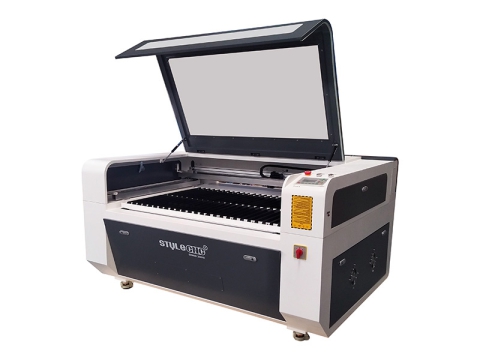
STJ1390
$2,850 - $10,000
2026 ਵਧੀਆ CO2 ਛੋਟੇ ਕਾਰੋਬਾਰ ਅਤੇ ਘਰੇਲੂ ਵਰਤੋਂ ਲਈ ਲੇਜ਼ਰ ਕਟਰ
2026 ਵਧੀਆ CO2 ਲੇਜ਼ਰ ਕਟਰ ਛੋਟੇ ਕਾਰੋਬਾਰਾਂ, ਘਰੇਲੂ ਉਪਭੋਗਤਾਵਾਂ ਅਤੇ ਸ਼ੌਕੀਨਾਂ ਲਈ ਲੱਕੜ, ਕਾਗਜ਼, ਐਕ੍ਰੀਲਿਕ, ਪਲਾਸਟਿਕ, ਕੱਚ, ਚਮੜਾ, ਫੈਬਰਿਕ ਉੱਕਰੀ ਅਤੇ ਕੱਟਣ ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ।
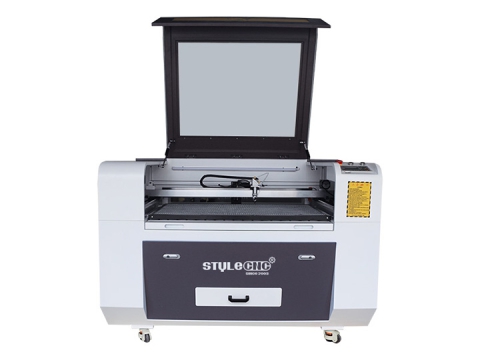
STJ9060
$2,800 - $4,000
ਪ੍ਰਵੇਸ ਪੱਧਰ CO2 ਸ਼ੁਰੂਆਤ ਕਰਨ ਵਾਲਿਆਂ ਲਈ ਸ਼ੌਕ ਲੇਜ਼ਰ ਕਟਰ ਮਸ਼ੀਨ
CO2 ਸ਼ੁਰੂਆਤ ਕਰਨ ਵਾਲਿਆਂ ਲਈ ਹੌਬੀ ਲੇਜ਼ਰ ਕਟਰ ਮਸ਼ੀਨ ਇੱਕ ਐਂਟਰੀ-ਲੈਵਲ ਲੇਜ਼ਰ ਉੱਕਰੀ ਅਤੇ ਕੱਟਣ ਵਾਲੀ ਪ੍ਰਣਾਲੀ ਹੈ 2x3 ਸ਼ੌਕੀਨਾਂ, ਛੋਟੇ ਕਾਰੋਬਾਰਾਂ, ਘਰੇਲੂ ਦੁਕਾਨਾਂ ਲਈ ਟੇਬਲ ਕਿੱਟਾਂ।
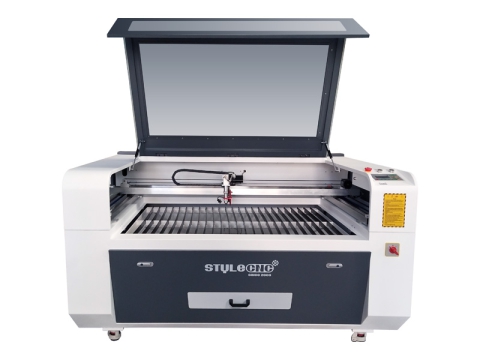
STJ1390
$3,500 - $10,000
100W ਲੱਕੜ ਦੇ ਕੰਮ ਲਈ ਲੇਜ਼ਰ ਵੁੱਡ ਕਟਰ ਉੱਕਰੀ ਮਸ਼ੀਨ
100W ਲੇਜ਼ਰ ਲੱਕੜ ਕਟਰ ਉੱਕਰੀ ਮਸ਼ੀਨ ਇੱਕ ਕਿਫਾਇਤੀ ਹੈ CO2 ਹਾਰਡਵੁੱਡ, ਪਲਾਈਵੁੱਡ, MDF, ਬਾਂਸ ਨੂੰ ਉੱਕਰੀ ਅਤੇ ਕੱਟਣ ਲਈ ਨਵੇਂ ਅਤੇ ਸ਼ੁਰੂਆਤ ਕਰਨ ਵਾਲਿਆਂ ਲਈ ਲੇਜ਼ਰ ਕਟਰ ਕਿੱਟ।
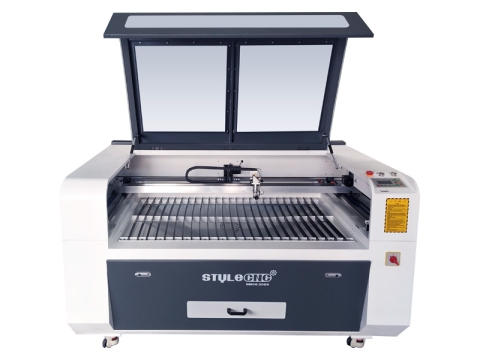
STJ1610
$3,200 - $12,000
2026 ਵਿਕਰੀ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਐਕ੍ਰੀਲਿਕ ਲੇਜ਼ਰ ਕਟਿੰਗ ਮਸ਼ੀਨ
2026 ਦੀ ਸਭ ਤੋਂ ਵਧੀਆ ਐਕ੍ਰੀਲਿਕ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਪਲਾਸਟਿਕ, ਸਾਫ਼ ਅਤੇ ਰੰਗੀਨ ਐਕ੍ਰੀਲਿਕ ਸ਼ੀਟਾਂ ਨੂੰ ਅੱਖਰਾਂ, ਨੰਬਰਾਂ, ਚਿੰਨ੍ਹਾਂ, ਲੋਗੋ, ਪੈਟਰਨਾਂ, ਕਲਾ ਅਤੇ ਸ਼ਿਲਪਕਾਰੀ ਦੇ ਰੂਪ ਵਿੱਚ ਕੱਟਣ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਹੈ।
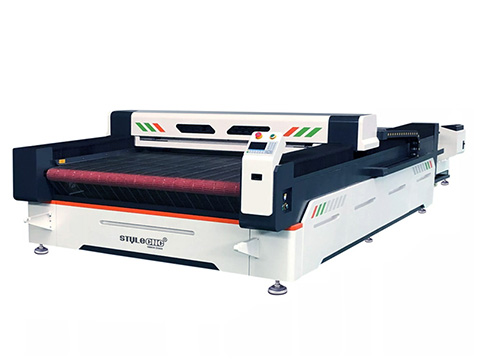
STJ1630A
$9,800 - $10,800
2026 ਵਿਕਰੀ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਉਦਯੋਗਿਕ ਫੈਬਰਿਕ ਲੇਜ਼ਰ ਕਟਿੰਗ ਮਸ਼ੀਨ
2026 ਦੀ ਸਭ ਤੋਂ ਵਧੀਆ ਉਦਯੋਗਿਕ ਫੈਬਰਿਕ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਜਿਸ ਵਿੱਚ ਵੱਡੇ ਕਨਵੇਅਰ ਟੇਬਲ ਅਤੇ ਵਪਾਰਕ ਵਰਤੋਂ ਵਿੱਚ ਕੱਪੜੇ, ਕੱਪੜੇ, ਫੈਸ਼ਨ ਲਈ ਆਟੋਮੈਟਿਕ ਫੀਡਿੰਗ ਸਿਸਟਮ ਹੈ।
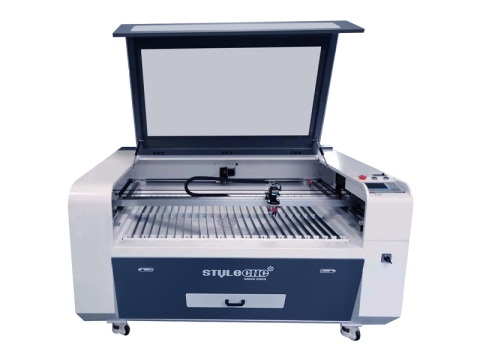
STJ1610-CCD
$4,500 - $12,700
ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਕਟਰ ਨਾਲ CCD ਕੈਮਰਾ ਵਿਜ਼ੂਅਲ ਪਛਾਣ ਸਿਸਟਮ
ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਕਟਰ ਏਕੀਕ੍ਰਿਤ ਕਰਦਾ ਹੈ CCD ਕੈਮਰਾ ਵਿਜ਼ੂਅਲ ਪਛਾਣ ਪ੍ਰਣਾਲੀ, ਪ੍ਰੀਮੀਅਮ ਫੈਬਰਿਕ, ਕੈਨਵਸ, ਅਤੇ ਸੂਤੀ ਟਵਿਲ ਵਰਗੇ ਫੈਬਰਿਕ ਤੋਂ ਗੁੰਝਲਦਾਰ ਕਢਾਈ ਵਾਲੇ ਬੈਜ ਬਣਾਉਣ ਲਈ ਆਦਰਸ਼।
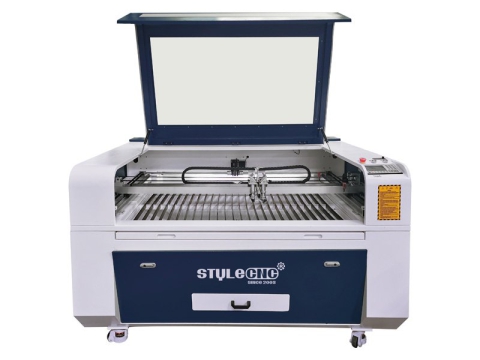
STJ1390-2
$4,200 - $11,000
ਦੋਹਰਾ-ਸਿਰ CO2 ਕਾਗਜ਼ ਅਤੇ ਗੱਤੇ ਲਈ ਲੇਜ਼ਰ ਕਟਰ
ਦੋਹਰਾ ਸਿਰ CO2 ਲੇਜ਼ਰ ਕਟਰ 2 ਲੇਜ਼ਰ ਕਟਿੰਗ ਹੈੱਡਾਂ ਦੇ ਨਾਲ ਆਉਂਦਾ ਹੈ ਜੋ ਕਾਗਜ਼ ਅਤੇ ਗੱਤੇ ਨੂੰ ਕੱਟਦੇ ਹਨ ਤਾਂ ਜੋ ਵਿਅਕਤੀਗਤ ਸੱਦੇ ਪੱਤਰ, ਕਾਰਡ, ਮੌਕਅੱਪ, ਸਟੋਰੇਜ ਬਾਕਸ ਬਣਾਏ ਜਾ ਸਕਣ।
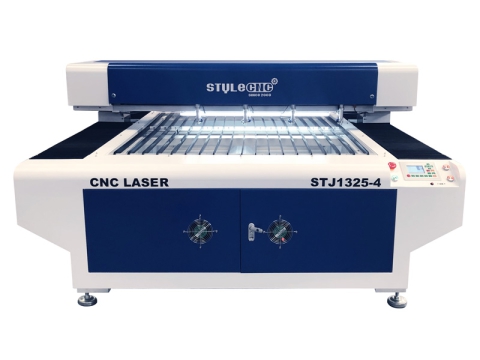
STJ1325-4
$8,400 - $20,000
2026 ਸਭ ਤੋਂ ਵੱਧ ਵਿਕਣ ਵਾਲਾ 4x8 ਪਲਾਈਵੁੱਡ ਅਤੇ MDF ਲਈ ਲੇਜ਼ਰ ਕਟਰ
2026 ਸਭ ਤੋਂ ਵੱਧ ਵਿਕਣ ਵਾਲਾ ਕਿਫਾਇਤੀ 4x8 4 ਲੇਜ਼ਰ ਹੈੱਡਾਂ ਵਾਲਾ ਲੇਜ਼ਰ ਕਟਰ ਪੂਰੀ ਸ਼ੀਟ ਪਲਾਈਵੁੱਡ, MDF ਨੂੰ ਕੱਟ ਕੇ ਇੱਕੋ ਸਮੇਂ 1 ਤੋਂ 4 ਤੱਕ ਕਈ ਪ੍ਰੋਜੈਕਟ ਬਣਾ ਸਕਦਾ ਹੈ।
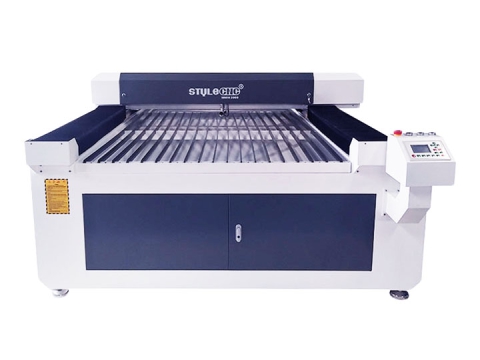
STJ1325
$5,200 - $10,800
2026 ਵਿਕਰੀ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਉਦਯੋਗਿਕ ਲੇਜ਼ਰ ਫੋਮ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ
2026 ਦੀ ਸਭ ਤੋਂ ਵਧੀਆ ਉਦਯੋਗਿਕ ਲੇਜ਼ਰ ਫੋਮ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਦੀ ਵਰਤੋਂ ਈਵੀਏ ਫੋਮ, ਈਪੀਐਸ ਫੋਮ, ਐਕਸਪੀਐਸ ਫੋਮ, ਸਟਾਇਰੋਫੋਮ, ਪੀਈ ਫੋਮ, ਰਬੜ ਨੂੰ ਕਸਟਮ ਫੋਮ ਪ੍ਰੋਜੈਕਟ ਅਤੇ ਯੋਜਨਾਵਾਂ ਬਣਾਉਣ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
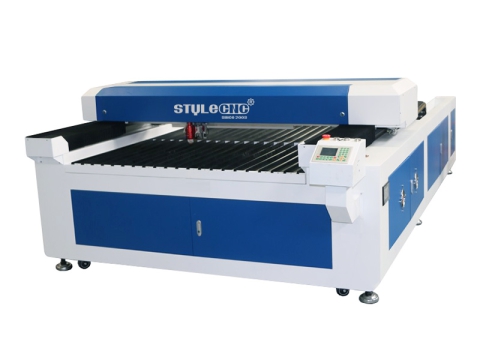
STJ1325M
$6,500 - $13,000
ਧਾਤੂ ਅਤੇ ਗੈਰ-ਧਾਤੂ ਲੇਜ਼ਰ ਕਟਰ ਦੇ ਨਾਲ 300W CO2 ਲੇਜ਼ਰ ਟਿਊਬ
ਧਾਤ ਅਤੇ ਗੈਰ-ਧਾਤੂ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ 300W CO2 ਲੇਜ਼ਰ ਟਿਊਬ ਸਟੇਨਲੈਸ ਸਟੀਲ, ਅਲਾਏ, ਐਕਰੀਲਿਕ, ਚਮੜਾ, ਪਲਾਈਵੁੱਡ, MDF, ਲੱਕੜ ਲਈ ਇੱਕ ਨਵਾਂ ਡਿਜ਼ਾਈਨ ਕੀਤਾ ਲੇਜ਼ਰ ਕਟਰ ਹੈ।
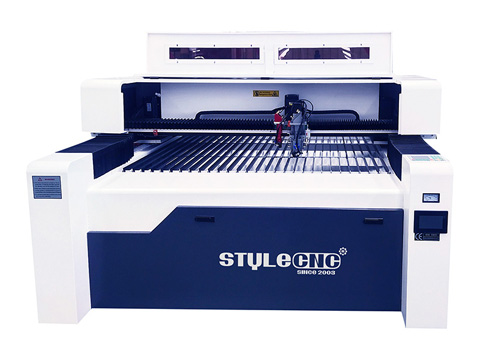
STJ1325M-2
$9,000 - $14,000
ਪਰਭਾਵੀ 4x8 ਵਿਕਰੀ ਲਈ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਉੱਕਰੀ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ
4x8 ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਉੱਕਰੀ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਦੀ ਵਰਤੋਂ ਦੋਵਾਂ ਧਾਤਾਂ—ਜਿਵੇਂ ਕਿ ਸਟੀਲ, ਐਲੂਮੀਨੀਅਮ, ਪਿੱਤਲ—ਅਤੇ ਗੈਰ-ਧਾਤਾਂ, ਜਿਸ ਵਿੱਚ ਐਕ੍ਰੀਲਿਕ ਅਤੇ ਪਲਾਈਵੁੱਡ ਸ਼ਾਮਲ ਹਨ, ਨੂੰ ਉੱਕਰੀ ਅਤੇ ਕੱਟਣ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
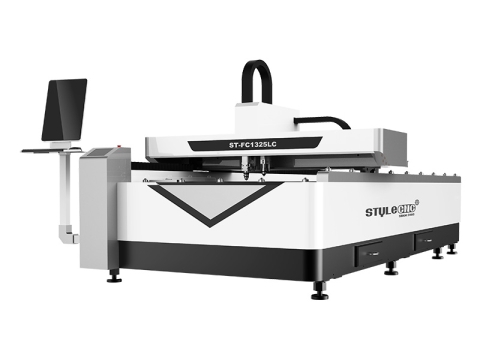
ST-FC1325LC
$15,800 - $20,500
ਫਾਈਬਰ ਅਤੇ CO2 ਧਾਤੂ ਅਤੇ ਗੈਰ-ਧਾਤੂ ਲਈ ਕੰਬੋ ਲੇਜ਼ਰ ਕਟਿੰਗ ਸਿਸਟਮ
1500W ਫਾਈਬਰ ਲੇਜ਼ਰ ਮੈਟਲ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਨਾਲ ਜੋੜਿਆ ਗਿਆ 150W CO2 ਲੇਜ਼ਰ ਕਟਿੰਗ ਸਿਸਟਮ ਧਾਤ, ਲੱਕੜ, ਐਕ੍ਰੀਲਿਕ, ਪਲਾਸਟਿਕ, ਚਮੜਾ, ਫੈਬਰਿਕ ਲਈ ਇੱਕ ਹਾਈਬ੍ਰਿਡ ਲੇਜ਼ਰ ਕਟਰ ਹੈ।
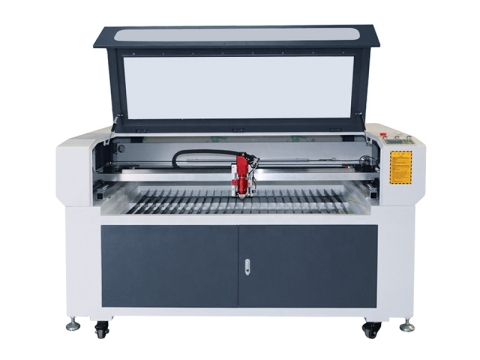
STJ1610M
$7,500 - $12,000
2026 ਵਿਕਰੀ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਧਾਤੂ ਅਤੇ ਗੈਰ-ਧਾਤੂ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ
2026 ਸਭ ਤੋਂ ਵਧੀਆ ਮਿਸ਼ਰਤ ਹਾਈਬ੍ਰਿਡ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ STJ1610M ਅਪਣਾਉਂਦਾ ਹੈ CO2 ਸੀਲਬੰਦ ਲੇਜ਼ਰ ਟਿਊਬ, ਜੋ ਮੋਟੀਆਂ ਗੈਰ-ਧਾਤਾਂ ਅਤੇ ਧਾਤ ਦੀਆਂ ਸਮੱਗਰੀਆਂ ਨੂੰ ਕੱਟ ਸਕਦੀ ਹੈ 0.5mm ਤੱਕ ਦਾ 2mm.
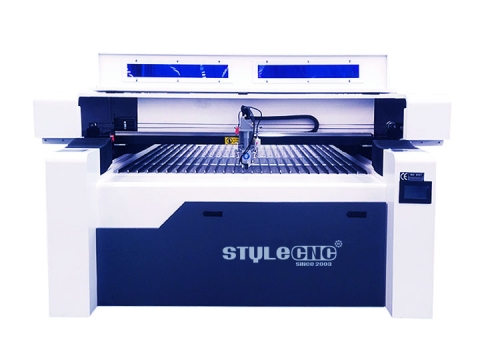
STJ1325M
$8,000 - $12,800
ਲੱਕੜ ਅਤੇ ਧਾਤ ਲਈ ਮਿਕਸਡ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਕਟਰ ਉੱਕਰੀ ਮਸ਼ੀਨ
ਮਿਕਸਡ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਕਟਰ ਉੱਕਰੀ ਮਸ਼ੀਨ ਇੱਕ ਬਹੁਪੱਖੀ ਹਾਈਬ੍ਰਿਡ ਲੇਜ਼ਰ ਹੈ ਜੋ ਲੱਕੜ ਵਰਗੀਆਂ ਗੈਰ-ਧਾਤਾਂ ਤੋਂ ਲੈ ਕੇ ਸਟੀਲ ਵਰਗੀਆਂ ਧਾਤਾਂ ਤੱਕ ਵੱਖ-ਵੱਖ ਸਮੱਗਰੀਆਂ ਨੂੰ ਉੱਕਰੀ ਅਤੇ ਕੱਟ ਸਕਦੀ ਹੈ।
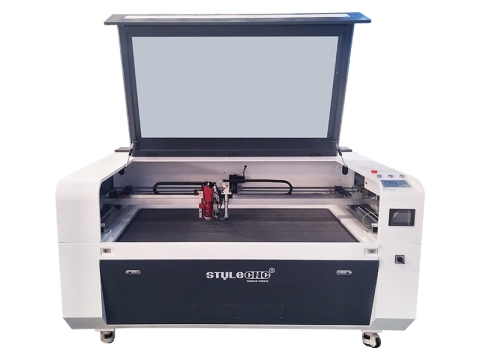
STJ1390M-2
$7,500 - $12,500
ਲਾਭਦਾਇਕ ਮਿਕਸਡ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਕਟਰ ਹਾਈਬ੍ਰਿਡ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ
ਲਾਭਦਾਇਕ ਮਿਕਸਡ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਕਟਰ ਹਾਈਬ੍ਰਿਡ ਕਟਿੰਗ ਮਸ਼ੀਨ ਵਪਾਰਕ ਵਰਤੋਂ ਵਿੱਚ ਲੱਕੜ, ਪਲਾਈਵੁੱਡ, MDF, ਐਕਰੀਲਿਕ ਅਤੇ ਧਾਤਾਂ ਲਈ ਇੱਕ ਲਾਹੇਵੰਦ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਪ੍ਰਣਾਲੀ ਹੈ।
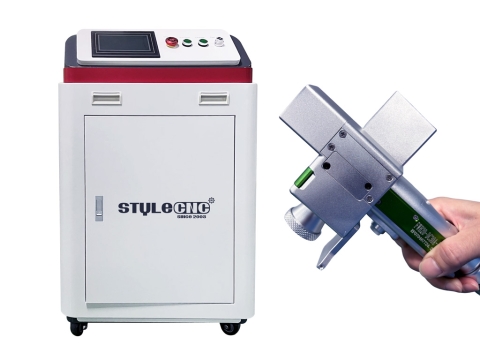
ਐਲਸੀ 3000
$3,800 - $6,000
2026 ਵਿਕਰੀ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਹੈਂਡਹੈਲਡ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕਲੀਨਿੰਗ ਮਸ਼ੀਨ
2026 ਦੀ ਸਭ ਤੋਂ ਵਧੀਆ ਹੈਂਡਹੈਲਡ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕਲੀਨਿੰਗ ਮਸ਼ੀਨ ਇੱਕ ਮੈਨੂਅਲ ਪੋਰਟੇਬਲ ਲੇਜ਼ਰ ਕਲੀਨਰ ਹੈ ਜਿਸ ਵਿੱਚ ਜੰਗਾਲ ਹਟਾਉਣ, ਪੇਂਟ ਸਟ੍ਰਿਪਿੰਗ ਅਤੇ ਕੋਟਿੰਗ ਹਟਾਉਣ ਲਈ ਫਾਈਬਰ ਲੇਜ਼ਰ ਹਨ।
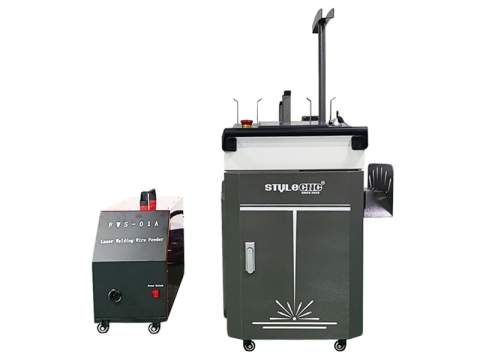
LCW1500
$3,300 - $4,700
3-ਇਨ-1 ਹੈਂਡਹੇਲਡ ਲੇਜ਼ਰ ਵੈਲਡਿੰਗ, ਸਫਾਈ, ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ
3-ਇਨ-1 ਲੇਜ਼ਰ ਵੈਲਡਰ, ਕਲੀਨਰ, ਕਟਰ ਇੱਕ ਪੋਰਟੇਬਲ ਆਲ-ਇਨ-ਵਨ ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਹੈ ਜਿਸ ਵਿੱਚ ਹੈਂਡਹੈਲਡ ਲੇਜ਼ਰ ਗਨ ਹੈ ਜੋ ਧਾਤ ਨੂੰ ਕੱਟਣ ਅਤੇ ਵੈਲਡਿੰਗ ਕਰਨ, ਜੰਗਾਲ, ਪੇਂਟ, ਕੋਟਿੰਗ ਸਾਫ਼ ਕਰਨ ਲਈ ਹੈ।

LCW3000
$3,600 - $16,800
2026 ਵਿਕਰੀ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਪੋਰਟੇਬਲ ਹੈਂਡਹੈਲਡ ਲੇਜ਼ਰ ਵੈਲਡਿੰਗ ਮਸ਼ੀਨ
2026 ਦੀ ਸਭ ਤੋਂ ਵਧੀਆ ਪੋਰਟੇਬਲ ਲੇਜ਼ਰ ਵੈਲਡਿੰਗ ਮਸ਼ੀਨ ਆਉਂਦੀ ਹੈ 1500W, 2000W, 3000W, 6000W ਕਿਨਾਰੇ, ਬੱਟ, ਟੀ, ਕੋਨੇ, ਗੋਦੀ ਦੇ ਧਾਤ ਦੇ ਜੋੜਾਂ ਲਈ ਹੈਂਡਹੇਲਡ ਫਾਈਬਰ ਲੇਜ਼ਰ ਵੈਲਡਰ ਗਨ।
ਐਲਸੀ 6000
$12,500 - $13,500
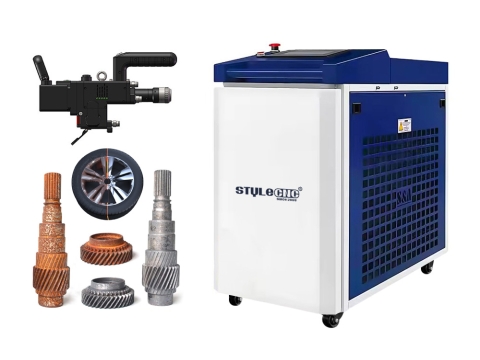
2026 ਵਿਕਰੀ ਲਈ ਸਭ ਤੋਂ ਵਧੀਆ ਹੈਂਡਹੈਲਡ ਲੇਜ਼ਰ ਜੰਗਾਲ ਹਟਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨ
2026 ਦੀ ਸਭ ਤੋਂ ਵਧੀਆ ਹੈਂਡਹੈਲਡ ਲੇਜ਼ਰ ਜੰਗਾਲ ਹਟਾਉਣ ਵਾਲੀ ਮਸ਼ੀਨ ਇੱਕ ਪੋਰਟੇਬਲ ਲੇਜ਼ਰ ਕਲੀਨਰ ਹੈ ਜੋ ਫਾਈਬਰ ਲੇਜ਼ਰ ਸ਼ਕਤੀਆਂ ਨਾਲ ਧਾਤਾਂ ਤੋਂ ਜੰਗਾਲ ਹਟਾਉਣ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ। 1500W, 2000W, 3000W, 6000W.
LWT2000
$8,800 - $11,300
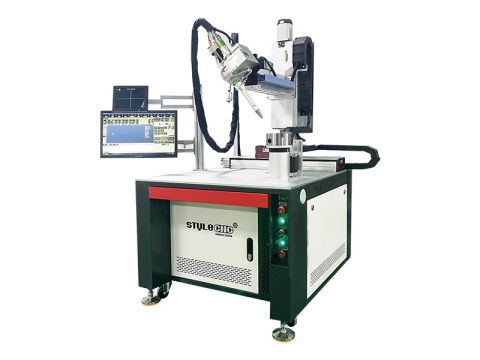
ਵਿਕਰੀ ਲਈ ਹਾਈ-ਪ੍ਰੀਸੀਜ਼ਨ ਆਟੋਮੈਟਿਕ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਵੈਲਡਿੰਗ ਮਸ਼ੀਨ
CNC ਲੇਜ਼ਰ ਵੈਲਡਿੰਗ ਮਸ਼ੀਨ ਬੱਟ, ਲੈਪ, ਕੋਨੇ, ਟੀ, ਕਿਨਾਰੇ, ਫਲੈਂਜ ਦੇ ਸ਼ੁੱਧ ਧਾਤ ਦੇ ਜੋੜਾਂ ਲਈ ਫਾਈਬਰ ਲੇਜ਼ਰ ਬੀਮ ਵੈਲਡਿੰਗ ਪ੍ਰਣਾਲੀ ਦੇ ਨਾਲ ਇੱਕ ਆਟੋਮੈਟਿਕ ਲੇਜ਼ਰ ਵੈਲਡਰ ਹੈ।
LWR3000
$10,800 - $32,000
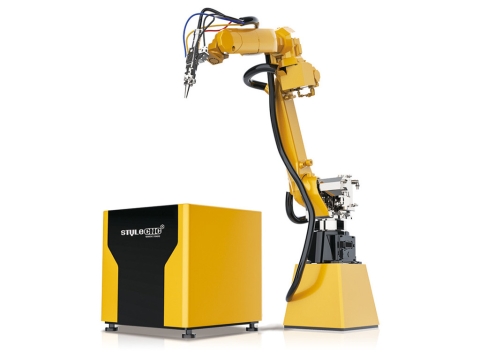
ਆਟੋਮੈਟਿਕ ਸਮਾਰਟ 3D ਵਿਕਰੀ ਲਈ ਉਦਯੋਗਿਕ ਲੇਜ਼ਰ ਵੈਲਡਿੰਗ ਰੋਬੋਟ
ਆਟੋਮੈਟਿਕ ਲੱਭੋ ਅਤੇ ਖਰੀਦੋ 3D ਪ੍ਰਸਿੱਧ ਵੈਲਡਿੰਗ ਮਸ਼ੀਨ ਨਿਰਮਾਤਾਵਾਂ ਅਤੇ ਬ੍ਰਾਂਡਾਂ ਤੋਂ 6-ਧੁਰੀ ਉਦਯੋਗਿਕ ਰੋਬੋਟਿਕ ਆਰਮ ਦੇ ਨਾਲ ਲਾਗਤ ਕੀਮਤ 'ਤੇ ਫਾਈਬਰ ਲੇਜ਼ਰ ਵੈਲਡਿੰਗ ਰੋਬੋਟ।
ਤੁਹਾਡੀ ਦਿਲਚਸਪੀ ਵਾਲੀਆਂ ਵਿਸ਼ੇਸ਼ ਕਹਾਣੀਆਂ ਅਤੇ ਲੇਖ
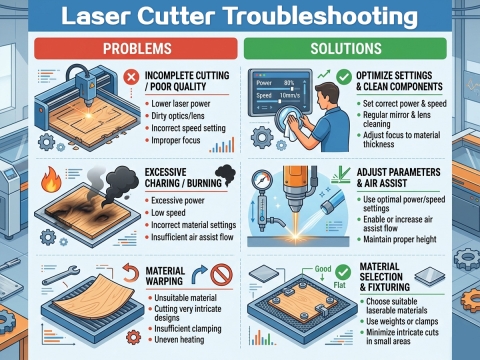
ਆਪਣੀ ਪਹਿਲੀ CNC ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਲੱਭੋ ਅਤੇ ਖਰੀਦੋ
ਪਰਿਭਾਸ਼ਾ
ਇੱਕ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਇੱਕ ਸਵੈਚਾਲਿਤ ਨਿਰਮਾਣ ਸੰਦ ਹੈ ਜੋ ਫਾਈਬਰ, ਕਾਰਬਨ ਡਾਈਆਕਸਾਈਡ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ (CO2) ਜਾਂ ਅਲਟਰਾਵਾਇਲਟ (UV) ਲੇਜ਼ਰ ਬੀਮ ਧਾਤੂ ਅਤੇ ਗੈਰ-ਧਾਤੂ ਸਮੱਗਰੀਆਂ ਨੂੰ ਨਿਸ਼ਾਨਬੱਧ ਕਰਨ, ਨੱਕਾਸ਼ੀ ਕਰਨ, ਉੱਕਰੀ ਕਰਨ ਅਤੇ ਕੱਟਣ, ਧਾਤ ਦੇ ਹਿੱਸਿਆਂ ਨੂੰ ਵੇਲਡ ਕਰਨ, ਅਤੇ ਦੂਸ਼ਿਤ ਤੱਤਾਂ, ਜੰਗਾਲ, ਪੇਂਟ, ਜਾਂ ਕੋਟਿੰਗਾਂ ਨੂੰ ਹਟਾਉਣ ਲਈ। ਉਪਕਰਣਾਂ ਵਿੱਚ ਇੱਕ ਮਸ਼ੀਨ ਬੈੱਡ, ਕੰਟਰੋਲਰ, ਪਾਵਰ ਸਪਲਾਈ, ਲੇਜ਼ਰ ਜਨਰੇਟਰ, ਲੇਜ਼ਰ ਟਿਊਬ, ਪ੍ਰੋਸੈਸਿੰਗ ਹੈੱਡ, ਸ਼ੀਸ਼ੇ, ਲੈਂਸ, ਵਾਟਰ ਚਿਲਰ, ਸਟੈਪਰ ਜਾਂ ਸਰਵੋ ਮੋਟਰ, ਏਅਰ ਕੰਪ੍ਰੈਸਰ, ਗੈਸ ਸਿਲੰਡਰ, ਏਅਰ ਸਟੋਰੇਜ ਟੈਂਕ, ਧੂੜ ਇਕੱਠਾ ਕਰਨ ਵਾਲਾ, ਏਅਰ-ਕੂਲਿੰਗ ਫਿਲਟਰ ਅਤੇ ਡ੍ਰਾਇਅਰ, ਸਹਾਇਕ ਸੌਫਟਵੇਅਰ ਅਤੇ ਸਿਸਟਮ ਸ਼ਾਮਲ ਹਨ। ਇਹ ਮਸ਼ੀਨਾਂ ਉਦਯੋਗਿਕ ਨਿਰਮਾਣ, ਸਿੱਖਿਆ, ਛੋਟੇ ਕਾਰੋਬਾਰ, ਘਰੇਲੂ ਵਰਕਸ਼ਾਪਾਂ, ਇਸ਼ਤਿਹਾਰਬਾਜ਼ੀ, ਕਲਾ ਅਤੇ ਸ਼ਿਲਪਕਾਰੀ, ਤੋਹਫ਼ੇ, ਖਿਡੌਣੇ, ਪੈਕੇਜਿੰਗ, ਪ੍ਰਿੰਟਿੰਗ, ਚਮੜੇ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ, ਕੱਪੜੇ, ਆਟੋਮੋਟਿਵ ਨਿਰਮਾਣ, ਸੰਗੀਤ ਯੰਤਰ ਉਤਪਾਦਨ, ਨਿਰਮਾਣ, ਲੇਬਲ ਬਣਾਉਣਾ ਅਤੇ ਮੈਡੀਕਲ ਖੇਤਰ ਸਮੇਤ ਵੱਖ-ਵੱਖ ਖੇਤਰਾਂ ਵਿੱਚ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਲਾਗੂ ਕੀਤੀਆਂ ਜਾਂਦੀਆਂ ਹਨ।
ਐਪਲੀਕੇਸ਼ਨ
ਸੀਐਨਸੀ (ਕੰਪਿਊਟਰ ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ) ਲੇਜ਼ਰ ਮਸ਼ੀਨਾਂ ਦੀ ਵਰਤੋਂ ਮਾਰਕਿੰਗ, ਐਚਿੰਗ, ਉੱਕਰੀ, ਕੱਟਣ, ਵੈਲਡਿੰਗ ਅਤੇ ਵੱਖ-ਵੱਖ ਤਰ੍ਹਾਂ ਦੀਆਂ ਧਾਤੂ ਅਤੇ ਗੈਰ-ਧਾਤੂ ਸਮੱਗਰੀਆਂ ਦੀ ਸਫਾਈ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ:
ਧਾਤੂ ਸਮੱਗਰੀ: ਕਾਰਬਨ ਸਟੀਲ, ਸਟੇਨਲੈੱਸ ਸਟੀਲ, ਟੂਲ ਸਟੀਲ, ਸਪਰਿੰਗ ਸਟੀਲ, ਗੈਲਵਨਾਈਜ਼ਡ ਸਟੀਲ, ਐਲੂਮੀਨੀਅਮ, ਤਾਂਬਾ, ਸੋਨਾ, ਚਾਂਦੀ, ਮਿਸ਼ਰਤ ਧਾਤ, ਟਾਈਟੇਨੀਅਮ, ਲੋਹਾ, ਪਿੱਤਲ, ਮੈਂਗਨੀਜ਼, ਕ੍ਰੋਮੀਅਮ, ਨਿੱਕਲ, ਕੋਬਾਲਟ ਅਤੇ ਸੀਸਾ।
ਗੈਰ-ਧਾਤੂ ਪਦਾਰਥ: ਲੱਕੜ, ਦਰਮਿਆਨੇ-ਘਣਤਾ ਵਾਲੇ ਫਾਈਬਰਬੋਰਡ (MDF), ਪਲਾਈਵੁੱਡ, ਪਾਰਟੀਕਲਬੋਰਡ, ਐਕ੍ਰੀਲਿਕ, ਪਲਾਸਟਿਕ, ਪੌਲੀਮਿਥਾਈਲ ਮੈਥਾਕ੍ਰਾਈਲੇਟ (PMMA), ਚਮੜਾ, ਕੱਪੜੇ, ਗੱਤੇ, ਕਾਗਜ਼, ਰਬੜ, ਡੇਪ੍ਰੋਨ ਫੋਮ, EPM, ਗੇਟਰਫੋਮ, ਪੋਲਿਸਟਰ (PES), ਪੋਲੀਥੀਲੀਨ (PE), ਪੋਲੀਯੂਰੀਥੇਨ (PUR), ਨਿਓਪ੍ਰੀਨ, ਟੈਕਸਟਾਈਲ, ਬਾਂਸ, ਹਾਥੀ ਦੰਦ, ਕਾਰਬਨ ਫਾਈਬਰ, ਪੌਲੀਵਿਨਾਇਲ ਕਲੋਰਾਈਡ (PVC), ਪੌਲੀਵਿਨਾਇਲ ਬਿਊਟੀਰਲ (PVB), ਪੌਲੀਟੈਟ੍ਰਾਫਲੋਰੋਇਥੀਲੀਨ (PTFE/Teflon), ਅਤੇ ਬੇਰੀਲੀਅਮ ਆਕਸਾਈਡ, ਅਤੇ ਨਾਲ ਹੀ ਹੈਲੋਜਨ (ਕਲੋਰੀਨ, ਫਲੋਰੀਨ, ਆਇਓਡੀਨ, ਅਸਟਾਟਾਈਨ, ਜਾਂ ਬ੍ਰੋਮਾਈਨ), ਫੀਨੋਲਿਕ ਰੈਜ਼ਿਨ, ਜਾਂ ਈਪੌਕਸੀ ਰੈਜ਼ਿਨ ਵਾਲੀ ਕੋਈ ਵੀ ਸਮੱਗਰੀ।
ਕਿਸਮ
ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਮਸ਼ੀਨਾਂ ਨੂੰ ਕੱਟਣ, ਉੱਕਰੀ, ਨਿਸ਼ਾਨਦੇਹੀ, ਸਫਾਈ ਅਤੇ ਵੈਲਡਿੰਗ ਮਸ਼ੀਨਾਂ ਵਿੱਚ ਸ਼੍ਰੇਣੀਬੱਧ ਕੀਤਾ ਗਿਆ ਹੈ।
ਕਟਰਾਂ ਵਿੱਚ ਫਾਈਬਰ ਸ਼ਾਮਲ ਹਨ, CO2 ਅਤੇ ਹਾਈਬ੍ਰਿਡ ਲੇਜ਼ਰ ਕਟਰ,
ਉੱਕਰੀ ਫਾਈਬਰ, ਯੂਵੀ ਅਤੇ ਸ਼ਾਮਲ ਹਨ CO2 ਲੇਜ਼ਰ ਉੱਕਰੀ.
ਮਾਰਕਰਾਂ ਵਿੱਚ ਫਾਈਬਰ ਸ਼ਾਮਲ ਹਨ, CO2 ਅਤੇ UV ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨ.
ਵੈਲਡਰ ਵਿੱਚ ਹੈਂਡਹੈਲਡ ਅਤੇ ਆਟੋਮੈਟਿਕ ਲੇਜ਼ਰ ਵੈਲਡਿੰਗ ਮਸ਼ੀਨ ਸ਼ਾਮਲ ਹਨ।
ਤਕਨੀਕੀ ਮਾਪਦੰਡ - ਨਿਰਧਾਰਨ
| Brand | STYLECNC |
| ਲੇਜ਼ਰ ਪਾਵਰ | 20W - 60000W |
| ਲੇਜ਼ਰ ਵੇਲੇਬਲ | 10.6 μm, 1064 nm, 355 nm |
| ਲੇਜ਼ਰ ਦੀ ਕਿਸਮ | ਫਾਈਬਰ, CO2 ਅਤੇ ਯੂਵੀ ਲੇਜ਼ਰ |
| ਸਮਰੱਥਾ | ਕੱਟਣਾ, ਉੱਕਰੀ, ਐਚਿੰਗ, ਮਾਰਕਿੰਗ, ਸਫਾਈ, ਵੈਲਡਿੰਗ |
| ਮੁੱਲ ਸੀਮਾ | $2,400 - $260,000 |
ਲਾਗਤ ਅਤੇ ਕੀਮਤ
ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਦੀ ਲਾਗਤ ਬਣਤਰ ਵਿੱਚ ਕਈ ਹਿੱਸੇ ਸ਼ਾਮਲ ਹੁੰਦੇ ਹਨ (ਜਿਵੇਂ ਕਿ ਸੀਐਨਸੀ ਕੰਟਰੋਲਰ, ਪਾਵਰ ਸਪਲਾਈ, ਲੇਜ਼ਰ ਜਨਰੇਟਰ, ਲੇਜ਼ਰ ਹੈੱਡ, ਲੇਜ਼ਰ ਟਿਊਬ, ਲੈਂਸ, ਸ਼ੀਸ਼ੇ, ਮਸ਼ੀਨ ਫਰੇਮ, ਵਾਟਰ ਚਿਲਰ, ਸਟੈਪਰ ਜਾਂ ਸਰਵੋ ਮੋਟਰ, ਧੂੜ ਇਕੱਠਾ ਕਰਨ ਵਾਲੇ ਸਿਸਟਮ, ਏਅਰ ਕੰਪ੍ਰੈਸ਼ਰ, ਗੈਸ ਸਿਲੰਡਰ, ਏਅਰ ਸਟੋਰੇਜ ਟੈਂਕ, ਏਅਰ-ਕੂਲਿੰਗ ਫਿਲਟਰ, ਅਤੇ ਡ੍ਰਾਇਅਰ), ਨਾਲ ਹੀ ਸਾਫਟਵੇਅਰ ਅਤੇ ਕੰਟਰੋਲ ਸਿਸਟਮ, ਆਵਾਜਾਈ ਦੇ ਖਰਚੇ, ਟੈਕਸ, ਕਸਟਮ ਕਲੀਅਰੈਂਸ ਫੀਸ, ਅਤੇ ਸੇਵਾਵਾਂ ਅਤੇ ਤਕਨੀਕੀ ਸਹਾਇਤਾ।
ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਦੀ ਕੀਮਤ ਸੀਮਾ ਵਿਚਕਾਰ ਹੈ $2,600 ਅਤੇ $300,000; ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਉੱਕਰੀ ਮਸ਼ੀਨਾਂ ਦੀ ਰੇਂਜ $2,400 ਤੱਕ $70,000; ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਮਾਰਕਿੰਗ ਮਸ਼ੀਨਾਂ ਦੀ ਕੀਮਤ ਵਿਚਕਾਰ ਹੈ $3,000 ਅਤੇ $70,000; ਅਤੇ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਵੈਲਡਿੰਗ ਮਸ਼ੀਨਾਂ ਦੀ ਰੇਂਜ $16,800 ਤੋਂ $28,000। ਕੁੱਲ ਮਿਲਾ ਕੇ, 2026 ਤੱਕ, CNC ਲੇਜ਼ਰ ਉਪਕਰਣ ਦੇ ਇੱਕ ਟੁਕੜੇ ਨੂੰ ਖਰੀਦਣ ਦੀ ਔਸਤ ਲਾਗਤ ਲਗਭਗ ਹੋਣ ਦੀ ਉਮੀਦ ਹੈ $6, 000
ਲਾਭ ਅਤੇ ਫਾਇਦੇ
ਇੱਕ ਆਧੁਨਿਕ ਤਕਨੀਕੀ ਤਰੱਕੀ ਦੇ ਰੂਪ ਵਿੱਚ, ਸੀਐਨਸੀ (ਕੰਪਿਊਟਰ ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ) ਲੇਜ਼ਰ ਪ੍ਰੋਸੈਸਿੰਗ ਮਸ਼ੀਨਾਂ ਇੱਕ ਉੱਚ-ਊਰਜਾ-ਘਣਤਾ ਵਾਲੀ ਲੇਜ਼ਰ ਬੀਮ ਨੂੰ ਇੱਕ ਵਰਕਪੀਸ ਉੱਤੇ ਨਿਰਦੇਸ਼ਤ ਕਰਦੀਆਂ ਹਨ। ਇਹ ਸਥਾਨਕ ਹੀਟਿੰਗ ਅਤੇ ਪਿਘਲਣ ਦਾ ਕਾਰਨ ਬਣਦਾ ਹੈ, ਜਿਸ ਤੋਂ ਬਾਅਦ ਉੱਚ-ਦਬਾਅ ਵਾਲੀ ਗੈਸ ਪਿਘਲੇ ਹੋਏ ਪਦਾਰਥ ਨੂੰ ਉਡਾ ਦਿੰਦੀ ਹੈ - ਸਟੀਕ ਕੱਟਣ (ਆਕਾਰ ਜਾਂ ਕੰਟੋਰਿੰਗ) ਜਾਂ ਉੱਕਰੀ (ਟੈਕਸਟ ਅਤੇ ਪੈਟਰਨਾਂ ਦੀ) ਨੂੰ ਸਮਰੱਥ ਬਣਾਉਂਦੀ ਹੈ।
• ਇਸ ਵਿੱਚ ਤੰਗ ਕਰਫ ਚੌੜਾਈ, ਉੱਚ ਸ਼ੁੱਧਤਾ, ਅਤੇ ਸ਼ਾਨਦਾਰ ਸਤਹ ਫਿਨਿਸ਼ ਹੈ, ਜੋ ਸੈਕੰਡਰੀ ਪ੍ਰੋਸੈਸਿੰਗ ਦੀ ਜ਼ਰੂਰਤ ਨੂੰ ਖਤਮ ਕਰਦੀ ਹੈ।
• ਇਹ ਉੱਚ ਪੱਧਰੀ ਆਟੋਮੇਸ਼ਨ ਦੀ ਪੇਸ਼ਕਸ਼ ਕਰਦਾ ਹੈ ਅਤੇ ਪੂਰੀ ਤਰ੍ਹਾਂ ਬੰਦ ਓਪਰੇਸ਼ਨ ਦਾ ਸਮਰਥਨ ਕਰਦਾ ਹੈ; ਇਹ ਸਾਫ਼, ਸ਼ਾਂਤ ਹੈ, ਅਤੇ ਆਪਰੇਟਰਾਂ ਲਈ ਕੰਮ ਕਰਨ ਵਾਲੇ ਵਾਤਾਵਰਣ ਵਿੱਚ ਮਹੱਤਵਪੂਰਨ ਸੁਧਾਰ ਕਰਦਾ ਹੈ।
• ਪ੍ਰੋਸੈਸਿੰਗ ਲਾਗਤਾਂ ਘਟਾਉਂਦੀਆਂ ਹਨ। ਜਦੋਂ ਕਿ ਉਪਕਰਣਾਂ ਵਿੱਚ ਸ਼ੁਰੂਆਤੀ ਨਿਵੇਸ਼ ਕਾਫ਼ੀ ਹੁੰਦਾ ਹੈ, ਪਰ ਲਗਾਤਾਰ, ਵੱਡੇ ਪੱਧਰ 'ਤੇ ਉਤਪਾਦਨ ਦੁਆਰਾ ਪ੍ਰਤੀ ਯੂਨਿਟ ਲਾਗਤ ਕਾਫ਼ੀ ਘੱਟ ਜਾਂਦੀ ਹੈ।
• ਘੱਟ ਜੜਤਾ ਦੇ ਨਾਲ ਇੱਕ ਗੈਰ-ਸੰਪਰਕ ਪ੍ਰੋਸੈਸਿੰਗ ਵਿਧੀ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਉੱਚ ਪ੍ਰੋਸੈਸਿੰਗ ਗਤੀ ਹੁੰਦੀ ਹੈ। ਜਦੋਂ ਇੱਕ CNC ਸਿਸਟਮ ਰਾਹੀਂ CAD/CAM ਸੌਫਟਵੇਅਰ ਨਾਲ ਜੋੜਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਇਹ ਸੁਵਿਧਾਜਨਕ, ਸਮਾਂ ਬਚਾਉਣ ਵਾਲਾ ਸੰਚਾਲਨ ਅਤੇ ਅਸਧਾਰਨ ਸਮੁੱਚੀ ਕੁਸ਼ਲਤਾ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ।
• ਲੇਜ਼ਰ ਬੀਮ ਦੀ ਉੱਚ ਊਰਜਾ ਘਣਤਾ ਕਿਸੇ ਵੀ ਧਾਤ ਨੂੰ ਪਿਘਲਾ ਸਕਦੀ ਹੈ, ਜਿਸ ਨਾਲ ਇਹ ਚੁਣੌਤੀਪੂਰਨ ਸਮੱਗਰੀਆਂ ਦੀ ਪ੍ਰਕਿਰਿਆ ਲਈ ਵਿਸ਼ੇਸ਼ ਤੌਰ 'ਤੇ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਬਣ ਜਾਂਦੀ ਹੈ - ਜਿਵੇਂ ਕਿ ਉੱਚ ਕਠੋਰਤਾ, ਉੱਚ ਭੁਰਭੁਰਾਪਨ, ਜਾਂ ਉੱਚ ਪਿਘਲਣ ਵਾਲੇ ਬਿੰਦੂਆਂ ਵਾਲੀਆਂ।
• ਇਹ ਛੋਟੇ ਪਰਸਪਰ ਪ੍ਰਭਾਵ ਸਮੇਂ ਅਤੇ ਇੱਕ ਛੋਟੇ ਗਰਮੀ-ਪ੍ਰਭਾਵਿਤ ਜ਼ੋਨ (HAZ) ਦੁਆਰਾ ਦਰਸਾਇਆ ਗਿਆ ਹੈ, ਜੋ ਥਰਮਲ ਵਿਗਾੜ ਅਤੇ ਅੰਦਰੂਨੀ ਤਣਾਅ ਨੂੰ ਘੱਟ ਕਰਦਾ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਕਿਉਂਕਿ ਇਹ ਇੱਕ ਗੈਰ-ਮਕੈਨੀਕਲ ਸੰਪਰਕ ਪ੍ਰਕਿਰਿਆ ਹੈ, ਵਰਕਪੀਸ ਮਕੈਨੀਕਲ ਤਣਾਅ ਤੋਂ ਮੁਕਤ ਰਹਿੰਦਾ ਹੈ, ਇਸਨੂੰ ਸ਼ੁੱਧਤਾ ਮਸ਼ੀਨਿੰਗ ਲਈ ਆਦਰਸ਼ ਬਣਾਉਂਦਾ ਹੈ।
• ਇੱਕ ਕੰਪਿਊਟਰ-ਅਧਾਰਿਤ ਪ੍ਰਣਾਲੀ ਦੇ ਰੂਪ ਵਿੱਚ, CNC ਲੇਜ਼ਰ ਤਕਨਾਲੋਜੀ ਲਚਕਦਾਰ ਸਮਾਯੋਜਨ ਅਤੇ ਸੋਧਾਂ ਦੀ ਆਗਿਆ ਦਿੰਦੀ ਹੈ। ਇਹ ਇਸਨੂੰ ਅਨੁਕੂਲਿਤ ਉਤਪਾਦਨ ਲਈ ਬਹੁਤ ਢੁਕਵਾਂ ਬਣਾਉਂਦਾ ਹੈ - ਖਾਸ ਕਰਕੇ ਗੁੰਝਲਦਾਰ ਰੂਪਾਂ ਅਤੇ ਆਕਾਰਾਂ ਵਾਲੇ ਸ਼ੀਟ ਮੈਟਲ ਹਿੱਸਿਆਂ ਲਈ। ਪਰਿਵਰਤਨਸ਼ੀਲ ਬੈਚ ਆਕਾਰਾਂ ਜਾਂ ਛੋਟੇ ਉਤਪਾਦ ਜੀਵਨ ਚੱਕਰਾਂ ਨੂੰ ਸ਼ਾਮਲ ਕਰਨ ਵਾਲੇ ਦ੍ਰਿਸ਼ਾਂ ਵਿੱਚ, ਰਵਾਇਤੀ ਮੋਲਡ ਨਿਰਮਾਣ ਅਕਸਰ ਨਾ ਤਾਂ ਲਾਗਤ-ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਹੁੰਦਾ ਹੈ ਅਤੇ ਨਾ ਹੀ ਸਮਾਂ-ਕੁਸ਼ਲ; ਅਜਿਹੇ ਮਾਮਲਿਆਂ ਵਿੱਚ, ਲੇਜ਼ਰ ਕਟਿੰਗ ਅਤੇ ਉੱਕਰੀ ਇੱਕ ਸਪੱਸ਼ਟ ਫਾਇਦਾ ਪੇਸ਼ ਕਰਦੇ ਹਨ।
ਇੱਕ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਸਿਰਫ਼ ਇੱਕ ਖਪਤਕਾਰ ਉਤਪਾਦ ਨਹੀਂ ਹੈ, ਸਗੋਂ ਦੌਲਤ ਸਿਰਜਣ ਲਈ ਇੱਕ ਸ਼ਕਤੀਸ਼ਾਲੀ ਸਾਧਨ ਹੈ। ਕਿਉਂਕਿ ਅਜਿਹੇ ਉਪਕਰਣਾਂ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਨ ਦਾ ਮੁੱਖ ਉਦੇਸ਼ ਉਤਪਾਦਨ ਸਮਰੱਥਾ ਨੂੰ ਵਧਾਉਣਾ, ਕੁਸ਼ਲਤਾ ਵਧਾਉਣਾ, ਲਾਗਤਾਂ ਨੂੰ ਘਟਾਉਣਾ ਅਤੇ ਤਕਨੀਕੀ ਸਮਰੱਥਾਵਾਂ ਨੂੰ ਉੱਚਾ ਚੁੱਕਣਾ ਹੈ, ਇਸ ਲਈ ਸਹੀ ਮਸ਼ੀਨ ਦੀ ਚੋਣ ਕਰਨਾ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਹੈ।
ਇਹਨੂੰ ਕਿਵੇਂ ਵਰਤਣਾ ਹੈ?
ਕਦਮ 1. ਉਤਪਾਦਨ ਸਮਾਂ-ਸਾਰਣੀ ਦੇ ਆਧਾਰ 'ਤੇ ਉਤਪਾਦਨ ਯੋਜਨਾ ਨਿਰਧਾਰਤ ਕਰੋ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਡਰਾਇੰਗਾਂ ਨੂੰ ਉਪਕਰਣ ਸੰਚਾਲਨ ਟੀਮ ਨੂੰ ਵੰਡੋ।
ਕਦਮ 2. ਡਰਾਫਟਸਮੈਨ ਯੋਜਨਾ ਦੇ ਅਨੁਸਾਰ ਡਰਾਇੰਗਾਂ ਦਾ ਵਿਸ਼ਲੇਸ਼ਣ ਕਰਦੇ ਹਨ ਅਤੇ ਜ਼ਰੂਰੀ ਤਕਨੀਕੀ ਡਰਾਇੰਗ ਬਣਾਉਣ ਲਈ CAD ਸੌਫਟਵੇਅਰ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ।
ਕਦਮ 3। ਇੱਕ ਗੁਣਵੱਤਾ ਨਿਰੀਖਕ ਡਰਾਫਟਸਮੈਨ ਦੁਆਰਾ ਤਿਆਰ ਕੀਤੇ ਗਏ ਡਰਾਇੰਗਾਂ ਦੀ ਸ਼ੁੱਧਤਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ ਅਤੇ ਪੁਸ਼ਟੀ ਕਰਦਾ ਹੈ।
ਕਦਮ 4. ਉਤਪਾਦਨ ਸੁਪਰਵਾਈਜ਼ਰ ਡਿਜੀਟਲ ਡਰਾਇੰਗਾਂ ਦੇ ਆਧਾਰ 'ਤੇ ਅਨੁਮਾਨਿਤ ਮੁਕੰਮਲ ਹੋਣ ਦੇ ਸਮੇਂ ਦੀ ਗਣਨਾ ਕਰਦਾ ਹੈ ਅਤੇ ਲੋੜੀਂਦੀ ਸਮੱਗਰੀ ਅਤੇ ਸਹਾਇਕ ਕੱਟਣ ਵਾਲੀਆਂ ਗੈਸਾਂ ਤਿਆਰ ਕਰਦਾ ਹੈ।
ਕਦਮ 5. ਪ੍ਰੋਗਰਾਮਰ NC (ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ) ਮਸ਼ੀਨਿੰਗ ਪ੍ਰੋਗਰਾਮ ਫਾਈਲਾਂ ਤਿਆਰ ਕਰਨ ਲਈ ਵਿਸ਼ੇਸ਼ ਸੌਫਟਵੇਅਰ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ।
ਕਦਮ 6. ਸੁਪਰਵਾਈਜ਼ਰ ਉਪਕਰਣ ਸੰਚਾਲਕਾਂ ਨੂੰ ਇੱਕ ਟਾਸਕ ਆਰਡਰ ਜਾਰੀ ਕਰਦਾ ਹੈ (ਟਾਸਕ ਆਰਡਰ ਵਿੱਚ ਸ਼ਾਮਲ ਹਨ: ਪ੍ਰੋਗਰਾਮ ਦਾ ਨਾਮ, ਸਮੱਗਰੀ ਦੀ ਕਿਸਮ, ਸਮੱਗਰੀ ਦੀ ਮੋਟਾਈ, ਵਰਕਪੀਸ ਦੇ ਵੱਧ ਤੋਂ ਵੱਧ ਮਾਪ, ਅਤੇ ਲੋੜੀਂਦੀ ਮਾਤਰਾ)।
ਕਦਮ 7। ਪਹਿਲੇ ਟੁਕੜੇ ਦਾ ਟ੍ਰਾਇਲ ਕੱਟ ਕਰੋ ਅਤੇ ਇਸਨੂੰ ਤਸਦੀਕ ਲਈ ਗੁਣਵੱਤਾ ਨਿਰੀਖਕ ਕੋਲ ਜਮ੍ਹਾਂ ਕਰੋ। ਇੱਕ ਵਾਰ ਜਦੋਂ ਮਾਪਾਂ ਦੇ ਨਿਰਧਾਰਨ ਦੇ ਅੰਦਰ ਹੋਣ ਦੀ ਪੁਸ਼ਟੀ ਹੋ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਪਹਿਲੇ ਟੁਕੜੇ ਨੂੰ ਆਰਕਾਈਵ ਕਰੋ।
ਕਦਮ 8। ਬੈਚ ਪ੍ਰੋਸੈਸਿੰਗ ਸ਼ੁਰੂ ਕਰੋ।
ਕਦਮ 9। ਤਿਆਰ ਵਰਕਪੀਸਾਂ ਨੂੰ ਪਛਾਣ ਨੰਬਰ ਦਿਓ।
ਸਾਵਧਾਨੀ
ਸ਼ੁਰੂਆਤੀ ਸਾਵਧਾਨੀਆਂ
• ਕੰਮ ਦੀ ਮੇਜ਼ ਦੀ ਜਾਂਚ ਕਰੋ ਅਤੇ ਕਿਸੇ ਵੀ ਰੁਕਾਵਟ ਦੀ ਜਾਂਚ ਕਰੋ ਜੋ X, Y, ਅਤੇ Z ਧੁਰਿਆਂ ਨੂੰ ਉਹਨਾਂ ਦੇ ਘਰੇਲੂ (ਜ਼ੀਰੋ) ਸਥਾਨਾਂ 'ਤੇ ਵਾਪਸ ਜਾਣ ਤੋਂ ਰੋਕ ਸਕਦੀ ਹੈ। ਜੇਕਰ ਕੋਈ ਅਜਿਹੀ ਰੁਕਾਵਟ ਮਿਲਦੀ ਹੈ, ਤਾਂ ਕਿਰਪਾ ਕਰਕੇ ਉਹਨਾਂ ਨੂੰ ਹਟਾ ਦਿਓ।
• ਕੱਟਣ ਲਈ ਲੋੜੀਂਦੀਆਂ ਗੈਸਾਂ ਤਿਆਰ ਕਰੋ ਅਤੇ ਉਨ੍ਹਾਂ ਦੇ ਦਬਾਅ ਨੂੰ ਲੋੜੀਂਦੇ ਪੱਧਰਾਂ 'ਤੇ ਐਡਜਸਟ ਕਰੋ। ਉਦਾਹਰਣ ਵਜੋਂ, ਕੱਟਣ ਲਈ ਆਕਸੀਜਨ ਦਾ ਦਬਾਅ 0.4–0.5 MPa, ਅਤੇ ਨਾਈਟ੍ਰੋਜਨ ਦਾ ਦਬਾਅ 1.8–2.2 MPa 'ਤੇ ਸੈੱਟ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। (ਨੋਟ: ਕੱਟੇ ਜਾ ਰਹੇ ਪਦਾਰਥ ਦੀ ਮੋਟਾਈ ਦੇ ਆਧਾਰ 'ਤੇ ਦਬਾਅ ਨੂੰ ਐਡਜਸਟ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ—ਪਤਲੀਆਂ ਚਾਦਰਾਂ ਲਈ ਘੱਟ ਦਬਾਅ ਅਤੇ ਮੋਟੀਆਂ ਪਲੇਟਾਂ ਲਈ ਵੱਧ ਦਬਾਅ ਦੀ ਵਰਤੋਂ ਕਰੋ।)
• ਇਕੱਠਾ ਹੋਇਆ ਪਾਣੀ ਅਤੇ ਅਸ਼ੁੱਧੀਆਂ ਨੂੰ ਹਟਾਉਣ ਲਈ ਏਅਰ ਕੰਪ੍ਰੈਸਰ ਦੇ ਸਟੋਰੇਜ ਟੈਂਕ 'ਤੇ ਡਰੇਨ ਵਾਲਵ ਖੋਲ੍ਹੋ, ਫਿਰ ਵਾਲਵ ਨੂੰ ਬੰਦ ਕਰੋ ਅਤੇ ਏਅਰ ਕੰਪ੍ਰੈਸਰ ਚਾਲੂ ਕਰੋ। (ਏਅਰ ਕੰਪ੍ਰੈਸਰ ਲਈ ਲੋਡਿੰਗ ਅਤੇ ਅਨਲੋਡਿੰਗ ਦਬਾਅ ਕ੍ਰਮਵਾਰ 0.8 MPa ਅਤੇ 1 MPa 'ਤੇ ਸੈੱਟ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।)
• ਵੋਲਟੇਜ ਸਟੈਬੀਲਾਈਜ਼ਰ ਚਾਲੂ ਕਰੋ (ਆਉਟਪੁੱਟ ਵੋਲਟੇਜ ਨੂੰ 380 V ਅਤੇ 400 V ਦੇ ਵਿਚਕਾਰ ਸੈੱਟ ਕਰੋ)।
• ਏਅਰ ਡ੍ਰਾਇਅਰ ਚਾਲੂ ਕਰੋ (ਜੋ ਏਅਰ ਕੰਪ੍ਰੈਸਰ ਦੁਆਰਾ ਪੈਦਾ ਹੋਈ ਗੈਸ ਨੂੰ ਸ਼ੀਸ਼ਿਆਂ ਤੱਕ ਪਹੁੰਚਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਠੰਡਾ ਅਤੇ ਸੁਕਾ ਦਿੰਦਾ ਹੈ)।
• ਵਾਟਰ ਚਿਲਰ ਚਾਲੂ ਕਰੋ, ਇਹ ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਪਾਣੀ ਦਾ ਪੱਧਰ ਅਤੇ ਦਬਾਅ ਆਮ ਸੀਮਾ ਦੇ ਅੰਦਰ ਹਨ, ਅਤੇ ਠੰਢਾ ਕਰਨ ਵਾਲੇ ਪਾਣੀ ਅਤੇ ਆਲੇ-ਦੁਆਲੇ ਦੇ ਤਾਪਮਾਨ ਵਾਲੇ ਪਾਣੀ ਦੀ ਸਪਲਾਈ ਨੂੰ ਸਰਗਰਮ ਕਰੋ। ਠੰਢਾ ਕਰਨ ਵਾਲੇ ਪਾਣੀ ਦਾ ਦਬਾਅ ਲਗਭਗ 0.5 MPa 'ਤੇ ਸੈੱਟ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਜਿਸਦੀ ਉੱਪਰਲੀ ਤਾਪਮਾਨ ਸੀਮਾ 20°C ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਆਲੇ-ਦੁਆਲੇ ਦੇ ਤਾਪਮਾਨ ਵਾਲੇ ਪਾਣੀ ਦਾ ਦਬਾਅ ਲਗਭਗ 0.3 MPa ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਜਿਸਦੀ ਉੱਪਰਲੀ ਤਾਪਮਾਨ ਸੀਮਾ 10°C ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। 30°C ਗਰਮੀਆਂ ਵਿੱਚ ਅਤੇ 25°C ਹੋਰ ਮੌਸਮਾਂ ਦੌਰਾਨ।
• ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਨਾਈਟ੍ਰੋਜਨ (ਸ਼ੁੱਧਤਾ ≥99.999%), ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਕਾਰਬਨ ਡਾਈਆਕਸਾਈਡ (ਸ਼ੁੱਧਤਾ ≥99.999%), ਅਤੇ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਹੀਲੀਅਮ (ਸ਼ੁੱਧਤਾ ≥99.999%) ਲਈ ਸਪਲਾਈ ਦਬਾਅ 0.4 MPa ਤੋਂ ਉੱਪਰ ਹਨ।
• ਲੇਜ਼ਰ ਜਨਰੇਟਰ ਨੂੰ ਚਾਲੂ ਕਰੋ।
• ਉਪਕਰਣ ਨੂੰ ਚਾਲੂ ਕਰੋ ਅਤੇ ਆਪਰੇਟਰ ਸਿਸਟਮ ਵਿੱਚ ਲੌਗਇਨ ਕਰੋ (ਪਾਸਵਰਡ: "ਯੂਜ਼ਰ")। ਐਮਰਜੈਂਸੀ ਸਟਾਪ ਬਟਨ ਛੱਡੋ ਅਤੇ ਕਿਸੇ ਵੀ ਅਲਾਰਮ ਨੂੰ ਸਾਫ਼ ਕਰੋ। "ਰੈਫਰੈਂਸ ਪੁਆਇੰਟ 'ਤੇ ਵਾਪਸ ਜਾਓ" (ਘਰ ਜਾਣ/ਜ਼ੀਰੋ ਸੈੱਟ ਕਰੋ) ਪ੍ਰਕਿਰਿਆ ਕਰੋ। CLC ਬਟਨ ਨੂੰ ਸਰਗਰਮ ਕਰੋ, ਫਿਰ ਸਟਾਰਟ ਬਟਨ (ਲੇਜ਼ਰ ਚਾਲੂ) ਦਬਾਓ। ਇੱਕ ਵਾਰ ਇਲੈਕਟ੍ਰੀਕਲ ਕੰਟਰੋਲ ਕੈਬਿਨੇਟ ਪੈਨਲ 'ਤੇ "HV READY" ਦਿਖਾਈ ਦੇਣ ਤੋਂ ਬਾਅਦ, ਤੁਸੀਂ CNC ਕੰਟਰੋਲ ਪੈਨਲ 'ਤੇ "HV ON" ਬਟਨ ਦਬਾ ਸਕਦੇ ਹੋ।
• ਉਤਪਾਦਨ ਸ਼ਡਿਊਲ ਦੇ ਅਨੁਸਾਰ ਲੋੜੀਂਦੇ ਮਸ਼ੀਨਿੰਗ ਪ੍ਰੋਗਰਾਮ ਨੂੰ CNC ਸਿਸਟਮ ਵਿੱਚ ਇਨਪੁੱਟ ਕਰੋ, ਅਤੇ ਮਸ਼ੀਨਿੰਗ ਪ੍ਰਕਿਰਿਆ ਨਾਲ ਅੱਗੇ ਵਧੋ।
ਬੰਦ ਕਰਨ ਦੀਆਂ ਸਾਵਧਾਨੀਆਂ
• X, Y, ਅਤੇ Z ਧੁਰਿਆਂ ਨੂੰ ਉਹਨਾਂ ਦੇ ਸੰਦਰਭ ਬਿੰਦੂਆਂ 'ਤੇ ਵਾਪਸ ਕਰੋ।
• ਹਾਈ-ਵੋਲਟੇਜ ਸਵਿੱਚ (HV ਚਾਲੂ) ਬੰਦ ਕਰੋ।
• ਪਾਵਰ ਬੰਦ ਕਰੋ (ਲੇਜ਼ਰ ਬੰਦ)।
• CNC ਪੈਨਲ ਨੂੰ ਬੰਦ ਕਰਨ ਲਈ ਐਮਰਜੈਂਸੀ ਸਟਾਪ ਬਟਨ ਦਬਾਓ। (CNC ਪੈਨਲ ਨੂੰ ਜ਼ਬਰਦਸਤੀ ਪਾਵਰ ਕੱਟ ਨਾ ਦਿਓ; ਗਲਤ ਢੰਗ ਨਾਲ ਬੰਦ ਕਰਨ ਨਾਲ ਸਿਸਟਮ ਡੇਟਾ ਦਾ ਨੁਕਸਾਨ ਹੋ ਸਕਦਾ ਹੈ।)
• ਮਸ਼ੀਨ ਟੂਲ ਦੇ ਇਲੈਕਟ੍ਰੀਕਲ ਕੰਟਰੋਲ ਕੈਬਿਨੇਟ ਨੂੰ ਬਿਜਲੀ ਸਪਲਾਈ ਡਿਸਕਨੈਕਟ ਕਰੋ।
• ਚਿਲਰ ਨੂੰ ਰੋਕੋ ਅਤੇ ਇਸਦੀ ਪਾਵਰ ਸਪਲਾਈ ਡਿਸਕਨੈਕਟ ਕਰੋ।
• ਬਿਜਲੀ ਕੰਟਰੋਲ ਕੈਬਨਿਟ ਨੂੰ ਬਿਜਲੀ ਸਪਲਾਈ ਡਿਸਕਨੈਕਟ ਕਰੋ।
• ਏਅਰ ਕੰਪ੍ਰੈਸਰ ਨੂੰ ਬੰਦ ਕਰੋ ਅਤੇ ਇਸਦੀ ਪਾਵਰ ਸਪਲਾਈ ਡਿਸਕਨੈਕਟ ਕਰੋ।
• ਕੰਡੈਂਸਰ ਨੂੰ ਰੋਕੋ ਅਤੇ ਇਸਦੀ ਪਾਵਰ ਸਪਲਾਈ ਡਿਸਕਨੈਕਟ ਕਰੋ।
• ਸਾਰੇ ਸਹਾਇਕ ਗੈਸ ਵਾਲਵ ਬੰਦ ਕਰੋ।
• CNC ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਨੂੰ ਸਾਫ਼ ਕਰੋ.
ਓਪਰੇਸ਼ਨ ਦੌਰਾਨ ਸਾਵਧਾਨੀਆਂ
• ਵਿੰਨ੍ਹਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ (ਇੱਕ ਸੁਰੱਖਿਆ ਲੈਂਸ ਦੀ ਵਰਤੋਂ ਕਰਕੇ) ਮਿੱਟੀ ਦੇ ਗਠਨ ਨੂੰ ਰੋਕੋ।
• ਸਟੇਨਲੈੱਸ ਸਟੀਲ, ਗੈਲਵੇਨਾਈਜ਼ਡ ਸ਼ੀਟਾਂ, ਜਾਂ ਐਲੂਮੀਨੀਅਮ ਵਰਗੀਆਂ ਸਮੱਗਰੀਆਂ ਨੂੰ ਕੱਟਦੇ ਸਮੇਂ, ਡਰੌਸ ਆਸਾਨੀ ਨਾਲ ਫੋਕਸਿੰਗ ਲੈਂਸ ਬਣ ਸਕਦਾ ਹੈ ਅਤੇ ਦੂਸ਼ਿਤ ਕਰ ਸਕਦਾ ਹੈ। ਗਲਤ ਪੈਰਾਮੀਟਰ ਸੈਟਿੰਗਾਂ ਕਾਰਨ ਹੋਣ ਵਾਲੀਆਂ ਅਜਿਹੀਆਂ ਸਮੱਸਿਆਵਾਂ ਤੋਂ ਬਚਣ ਲਈ, ਕਿਰਪਾ ਕਰਕੇ ਹੇਠਾਂ ਦਿੱਤੇ ਦਿਸ਼ਾ-ਨਿਰਦੇਸ਼ਾਂ ਦੀ ਪਾਲਣਾ ਕਰੋ:
• ਵਿੰਨ੍ਹਣ ਵਾਲੇ h8 ਨੂੰ 2-5 ਮਿਲੀਮੀਟਰ 'ਤੇ ਸੈੱਟ ਕਰੋ; ਮੋਟੇ ਪਦਾਰਥਾਂ ਲਈ ਇਸ h8 ਨੂੰ ਵਧਾਓ।
• 2.5 ਮਿਲੀਮੀਟਰ ਜਾਂ ਇਸ ਤੋਂ ਵੱਧ ਮੋਟਾਈ ਵਾਲੀਆਂ ਸਮੱਗਰੀਆਂ ਲਈ, "ਛੇਦਣ ਤੋਂ ਬਾਅਦ ਛੋਟੇ ਛੇਕ ਕੱਟੋ" ਫੰਕਸ਼ਨ ਨੂੰ ਸਮਰੱਥ ਬਣਾਓ ਅਤੇ ਛੋਟੇ-ਛੇਦ ਦੇ ਘੇਰੇ ਨੂੰ 0.5-1 ਮਿਲੀਮੀਟਰ 'ਤੇ ਸੈੱਟ ਕਰੋ।
• 3 ਮਿਲੀਮੀਟਰ ਜਾਂ ਘੱਟ ਮੋਟਾਈ ਵਾਲੇ ਸਟੇਨਲੈੱਸ ਸਟੀਲ ਲਈ, ਵਿੰਨ੍ਹਣ ਲਈ ਨਾਈਟ੍ਰੋਜਨ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
• 3 ਮਿਲੀਮੀਟਰ ਤੋਂ ਮੋਟੇ ਸਟੇਨਲੈਸ ਸਟੀਲ ਲਈ, ਵਿੰਨ੍ਹਣ ਲਈ ਨਾਈਟ੍ਰੋਜਨ ਜਾਂ ਆਕਸੀਜਨ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ।
• ਐਲੂਮੀਨੀਅਮ ਜਾਂ ਗੈਲਵਨਾਈਜ਼ਡ ਚਾਦਰਾਂ ਲਈ, ਵਿੰਨ੍ਹਣ ਲਈ ਆਕਸੀਜਨ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ।
• ਜਦੋਂ ਤੁਸੀਂ ਆਕਸੀਜਨ ਨੂੰ ਵਿੰਨ੍ਹਣ ਲਈ ਵਰਤਦੇ ਹੋ, ਤਾਂ "ਆਕਸੀਜਨ/ਨਾਈਟ੍ਰੋਜਨ ਸਵਿੱਚ ਦੀ ਉਡੀਕ ਕਰੋ" ਫੰਕਸ਼ਨ ਨੂੰ ਸਮਰੱਥ ਬਣਾਓ ਅਤੇ ਸਵਿੱਚਿੰਗ ਸਮਾਂ 1-3 ਸਕਿੰਟ 'ਤੇ ਸੈੱਟ ਕਰੋ।
• ਕੱਟਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ, ਸਮੱਗਰੀ ਦੀ ਵਿਗੜਨ ਦੀ ਧਿਆਨ ਨਾਲ ਨਿਗਰਾਨੀ ਕਰੋ। ਜੇਕਰ ਚਾਦਰ ਵਿਗੜਦੀ ਹੈ ਜਾਂ ਵਾਈਬ੍ਰੇਟ ਹੁੰਦੀ ਹੈ (ਉਛਾਲਦੀ ਹੈ), ਤਾਂ ਕੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਇਸਨੂੰ ਸਮਤਲ ਕਰੋ ਤਾਂ ਜੋ ਅਧੂਰੇ ਕੱਟਾਂ ਜਾਂ ਅਜਿਹੀ ਹਰਕਤ ਕਾਰਨ ਹੋਣ ਵਾਲੇ ਡਰੌਸ ਦੇ ਗਠਨ ਨੂੰ ਰੋਕਿਆ ਜਾ ਸਕੇ।
ਨਿੱਜੀ ਸੁਰੱਖਿਆ ਸੁਝਾਅ
• ਕੱਟਣ ਵਾਲੀ ਸਮੱਗਰੀ ਦੀ ਪ੍ਰਕਿਰਤੀ ਦੀ ਪਛਾਣ ਕਰੋ, ਇਹ ਨਿਰਧਾਰਤ ਕਰੋ ਕਿ ਕੀ ਇਹ ਕੱਟਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ ਜ਼ਹਿਰੀਲੀਆਂ ਗੈਸਾਂ ਛੱਡੇਗੀ, ਅਤੇ ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਇੱਕ ਢੁਕਵਾਂ ਧੂੰਆਂ/ਧੂੰਆਂ ਕੱਢਣ ਵਾਲਾ ਸਿਸਟਮ ਮੌਜੂਦ ਹੈ। (ਨੋਟ: ਆਪਰੇਟਰਾਂ ਨੂੰ ਸੁਰੱਖਿਆ ਉਪਕਰਨ ਪਹਿਨਣੇ ਚਾਹੀਦੇ ਹਨ।)
• ਉਪਕਰਣ ਸੰਚਾਲਨ ਮੈਨੂਅਲ ਵਿੱਚ ਦਿੱਤੀਆਂ ਗਈਆਂ ਹਦਾਇਤਾਂ ਵੱਲ ਪੂਰਾ ਧਿਆਨ ਦਿਓ।
ਮਸ਼ੀਨਿੰਗ ਸੁਰੱਖਿਆ ਸੁਝਾਅ
• ਮਸ਼ੀਨਿੰਗ ਕਾਰਜ ਸ਼ੁਰੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ, ਕਿਰਪਾ ਕਰਕੇ ਹੇਠ ਲਿਖਿਆਂ ਗੱਲਾਂ ਦਾ ਧਿਆਨ ਰੱਖੋ: ਕੱਟਣ ਵਾਲੀ ਸਮੱਗਰੀ ਦੇ ਗੁਣਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ, ਸਮਝੋ ਕਿ ਇਹ ਲੇਜ਼ਰ ਬੀਮ ਨੂੰ ਕਿਵੇਂ ਪ੍ਰਤੀਬਿੰਬਤ ਕਰਦਾ ਹੈ, ਅਤੇ ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਇਸ ਵਿੱਚ ਪ੍ਰਤੀਬਿੰਬਿਤ ਰੌਸ਼ਨੀ ਨੂੰ ਲੇਜ਼ਰ ਸਰੋਤ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਉਣ ਤੋਂ ਰੋਕਣ ਲਈ ਕਾਫ਼ੀ ਪ੍ਰਕਾਸ਼-ਸੋਸ਼ਣ ਸਮਰੱਥਾ ਹੈ।
• ਓਪਰੇਸ਼ਨ ਦੌਰਾਨ, ਬਿਜਲੀ ਦੇ ਖਤਰਿਆਂ ਅਤੇ ਸੰਭਾਵੀ ਲੇਜ਼ਰ-ਸਬੰਧਤ ਸੱਟਾਂ ਦੇ ਵਿਰੁੱਧ ਸਾਵਧਾਨੀਆਂ ਵਰਤੋ।
ਬਿਜਲੀ ਸੁਰੱਖਿਆ
ਇਹ ਉਪਕਰਣ 390–400V AC ਦੁਆਰਾ ਸੰਚਾਲਿਤ ਹੈ, ਜਿਸਨੂੰ ਲੋੜੀਂਦੀ ਉਤੇਜਨਾ ਊਰਜਾ ਪ੍ਰਦਾਨ ਕਰਨ ਲਈ ਇੱਕ ਉੱਚ-ਵੋਲਟੇਜ ਟ੍ਰਾਂਸਫਾਰਮਰ ਰਾਹੀਂ 10kV ਤੋਂ ਵੱਧ ਦੀ ਉੱਚ ਵੋਲਟੇਜ ਤੱਕ ਵਧਾਇਆ ਜਾਂਦਾ ਹੈ।
• ਜਦੋਂ ਉਪਕਰਣ ਚਾਲੂ ਹੋਵੇ ਤਾਂ ਇਲੈਕਟ੍ਰੀਕਲ ਕੈਬਿਨੇਟ ਜਾਂ ਲੇਜ਼ਰ ਹੈੱਡ ਦੇ ਸੁਰੱਖਿਆ ਦਰਵਾਜ਼ੇ ਨਾ ਖੋਲ੍ਹੋ, ਕਿਉਂਕਿ ਇਸ ਨਾਲ ਬਿਜਲੀ ਦੇ ਝਟਕੇ ਦਾ ਖ਼ਤਰਾ ਹੁੰਦਾ ਹੈ।
• ਉਪਕਰਣ ਬੰਦ ਹੋਣ ਤੋਂ ਬਾਅਦ ਵੀ, ਇਲੈਕਟ੍ਰੀਕਲ ਕੈਬਿਨੇਟ ਜਾਂ ਲੇਜ਼ਰ ਹੈੱਡ ਦੇ ਸੁਰੱਖਿਆ ਦਰਵਾਜ਼ੇ (ਖਾਸ ਕਰਕੇ ਇਲੈਕਟ੍ਰੀਕਲ ਕੈਬਿਨੇਟ ਦੇ ਪਿਛਲੇ ਦਰਵਾਜ਼ੇ) ਨੂੰ ਨਾ ਖੋਲ੍ਹੋ।
• ਇਹ ਇਸ ਲਈ ਹੈ ਕਿਉਂਕਿ ਲੇਜ਼ਰ ਸਿਸਟਮ ਦੇ ਅੰਦਰ ਬਕਾਇਆ ਇਲੈਕਟ੍ਰੀਕਲ ਚਾਰਜ ਅਜੇ ਵੀ ਮੌਜੂਦ ਹੋ ਸਕਦਾ ਹੈ, ਜੋ ਕਰਮਚਾਰੀਆਂ ਨੂੰ ਆਸਾਨੀ ਨਾਲ ਸੱਟ ਪਹੁੰਚਾ ਸਕਦਾ ਹੈ।
ਲੇਜ਼ਰ ਸੁਰੱਖਿਆ
ਲੇਜ਼ਰ ਇੱਕ ਅਦਿੱਖ ਰੌਸ਼ਨੀ ਦਾ ਰੂਪ ਹੈ ਜਿਸਦੀ ਉੱਚ ਸ਼ਕਤੀ ਘਣਤਾ ਹੁੰਦੀ ਹੈ, ਜੋ ਮਨੁੱਖੀ ਸਰੀਰ ਨੂੰ ਜਲਣ ਅਤੇ ਰੇਡੀਏਸ਼ਨ ਨਾਲ ਸਬੰਧਤ ਸੱਟਾਂ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੀ ਹੈ। ਲੇਜ਼ਰ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਸਮੇਂ, ਬੀਮ ਦੇ ਰਸਤੇ ਵਿੱਚ ਨਾ ਖੜ੍ਹੇ ਹੋਵੋ, ਕਿਉਂਕਿ ਇਸ ਨਾਲ ਜਲਣ ਹੋ ਸਕਦੀ ਹੈ; ਕਦੇ ਵੀ ਸਿੱਧੇ ਲੇਜ਼ਰ ਵੱਲ ਨਾ ਦੇਖੋ, ਕਿਉਂਕਿ ਅਜਿਹਾ ਕਰਨ ਨਾਲ ਸੱਟ ਲੱਗ ਸਕਦੀ ਹੈ। ਡਿਵਾਈਸ ਨੂੰ ਚਲਾਉਂਦੇ ਸਮੇਂ ਸੁਰੱਖਿਆ ਵਾਲੀਆਂ ਐਨਕਾਂ ਪਹਿਨਣ ਦੀ ਸਿਫਾਰਸ਼ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
ਫੋਕਸਿੰਗ ਲੈਂਜ਼ ਦੀਆਂ ਸਾਵਧਾਨੀਆਂ
ਫੋਕਸਿੰਗ ਲੈਂਸ ਦੀ ਸਫਾਈ ਵੱਲ ਧਿਆਨ ਦਿਓ ਅਤੇ ਇਸਨੂੰ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਸਾਫ਼ ਕਰੋ। ਜੇਕਰ ਆਪਟੀਕਲ ਮਾਰਗ ਵਿੱਚ ਕੋਈ ਭਟਕਣਾ ਪਾਈ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਇਸਨੂੰ ਮਹੀਨਾਵਾਰ ਆਧਾਰ 'ਤੇ ਐਡਜਸਟ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਇਸ ਤੋਂ ਇਲਾਵਾ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਕਿ ਇਹ ਲਗਾਤਾਰ ਅਨੁਕੂਲ ਓਪਰੇਟਿੰਗ ਸਥਿਤੀ ਵਿੱਚ ਰਹੇ, ਓਪਰੇਸ਼ਨ ਮੈਨੂਅਲ ਵਿੱਚ ਦਰਸਾਈਆਂ ਗਈਆਂ ਜ਼ਰੂਰਤਾਂ ਦੇ ਅਨੁਸਾਰ ਉਪਕਰਣਾਂ ਦੀ ਨਿਯਮਤ ਦੇਖਭਾਲ ਕਰੋ।
ਕੋਲਡ ਡਰਾਇਰ ਦੀਆਂ ਸਾਵਧਾਨੀਆਂ
• ਘਰ ਦੇ ਅੰਦਰ ਦਾ ਤਾਪਮਾਨ ਇਸ ਤੋਂ ਵੱਧ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ 35°C.
• ਗੰਦੇ ਪਾਣੀ ਦੀ ਨਿਕਾਸੀ ਰੋਜ਼ਾਨਾ ਕਰੋ।
• ਹਫ਼ਤੇ ਵਿੱਚ ਇੱਕ ਵਾਰ (ਏਅਰ ਗਨ ਦੀ ਵਰਤੋਂ ਕਰਕੇ) ਹਵਾ ਦੇ ਵੈਂਟਾਂ ਨੂੰ ਸਾਫ਼ ਕਰੋ।
• ਮਹੀਨੇ ਵਿੱਚ ਇੱਕ ਵਾਰ ਫਿਲਟਰ ਸਾਫ਼ ਕਰੋ (ਨਰਮ ਬੁਰਸ਼ ਅਤੇ ਸਾਬਣ ਵਾਲੇ ਪਾਣੀ ਦੀ ਵਰਤੋਂ ਕਰਕੇ)।
ਰੱਖ-ਰਖਾਅ ਅਤੇ ਸਮੱਸਿਆ ਨਿਪਟਾਰਾ
ਮਸ਼ੀਨ ਟੂਲ ਰੋਜ਼ਾਨਾ ਰੱਖ-ਰਖਾਅ
• ਹਰ 1 ਤੋਂ 2 ਮਹੀਨਿਆਂ ਬਾਅਦ ਬਾਹਰੀ ਆਪਟੀਕਲ ਮਾਰਗ ਦੀ ਜਾਂਚ ਕਰੋ। ਜੇਕਰ ਤਾਂਬੇ ਦੇ ਸ਼ੀਸ਼ੇ ਦੂਸ਼ਿਤ ਪਾਏ ਜਾਂਦੇ ਹਨ, ਤਾਂ ਉਹਨਾਂ ਨੂੰ ਤੁਰੰਤ ਸਾਫ਼ ਕਰੋ (ਮਿਆਰੀ ਓਪਰੇਟਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੀ ਪਾਲਣਾ ਕਰਦੇ ਹੋਏ)। ਸਫਾਈ ਕਰਨ ਤੋਂ ਬਾਅਦ, ਬਾਹਰੀ ਆਪਟੀਕਲ ਮਾਰਗ ਨੂੰ ਦੁਬਾਰਾ ਇਕਸਾਰ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ; ਇੱਕ ਵਾਰ ਇਕਸਾਰ ਹੋਣ ਤੋਂ ਬਾਅਦ, ਕਿਸੇ ਵੀ ਹਿੱਸੇ ਨੂੰ ਨਾ ਹਿਲਾਓ।
• ਹਰ 2 ਹਫ਼ਤਿਆਂ ਤੋਂ 1 ਮਹੀਨੇ ਬਾਅਦ ਲੀਡ ਪੇਚਾਂ ਅਤੇ ਲੀਨੀਅਰ ਗਾਈਡਾਂ ਨੂੰ ਲੁਬਰੀਕੇਟ ਕਰੋ ਅਤੇ ਬਣਾਈ ਰੱਖੋ।
• ਹਫ਼ਤੇ ਵਿੱਚ ਇੱਕ ਵਾਰ ਪੂਰੀ ਮਸ਼ੀਨ ਦੀ ਸਤ੍ਹਾ ਸਾਫ਼ ਕਰੋ।
• ਹਫ਼ਤੇ ਵਿੱਚ ਇੱਕ ਵਾਰ ਚਿਲਰ ਦੇ ਰੇਡੀਏਟਰ ਤੋਂ ਧੂੜ ਹਟਾਓ (ਤੁਸੀਂ ਰੇਡੀਏਟਰ ਵਿੱਚੋਂ ਲੰਘਣ ਲਈ ਹਵਾ ਦੀ ਧਾਰਾ ਦੀ ਵਰਤੋਂ ਕਰ ਸਕਦੇ ਹੋ)। ਹਰ ਮਹੀਨੇ ਚਿਲਰ ਵਿੱਚ ਪਾਣੀ ਦੇ ਪੱਧਰ ਦੀ ਜਾਂਚ ਕਰੋ ਅਤੇ ਲੋੜ ਅਨੁਸਾਰ ਇਸਨੂੰ ਉੱਪਰ ਰੱਖੋ (ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਵਰਤਿਆ ਗਿਆ ਪਾਣੀ ਜਿੰਨਾ ਸੰਭਵ ਹੋ ਸਕੇ ਸਾਫ਼ ਹੋਵੇ)।
• ਹਰ 2 ਤੋਂ 3 ਮਹੀਨਿਆਂ ਬਾਅਦ ਰੈਫ੍ਰਿਜਰੇਟਿਡ ਏਅਰ ਡ੍ਰਾਇਅਰ ਫਿਲਟਰ ਦੀ ਜਾਂਚ ਕਰੋ ਅਤੇ ਫਿਲਟਰ ਐਲੀਮੈਂਟ (ਅਲਕੋਹਲ ਦੀ ਵਰਤੋਂ ਕਰਕੇ) ਸਾਫ਼ ਕਰੋ। ਸਫਾਈ ਕਰਦੇ ਸਮੇਂ ਹਲਕਾ ਦਬਾਅ ਪਾਓ; ਜੇਕਰ ਤੇਲਯੁਕਤ ਰਹਿੰਦ-ਖੂੰਹਦ ਹੈ, ਤਾਂ ਇਸਨੂੰ ਸਾਫ਼ ਕਰਨ ਲਈ ਗੈਸੋਲੀਨ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਜੇਕਰ ਫਿਲਟਰ ਐਲੀਮੈਂਟ ਖਰਾਬ ਹੋ ਗਿਆ ਹੈ ਤਾਂ ਇਸਨੂੰ ਬਦਲ ਦਿਓ।
• ਮਹੀਨੇ ਵਿੱਚ ਇੱਕ ਵਾਰ ਵਰਕਟੇਬਲ ਅਤੇ ਲਿਫਟਿੰਗ ਪਲੇਟਫਾਰਮ ਦੀਆਂ ਗਾਈਡ ਰੇਲਾਂ ਸਾਫ਼ ਕਰੋ।
• ਹਰ ਮਹੀਨੇ ਚਿਲਰ ਦੀ ਜਾਂਚ ਕਰੋ। ਜੇਕਰ ਪਾਣੀ ਦਾ ਪੱਧਰ ਘੱਟ ਹੈ, ਤਾਂ ਪਾਣੀ ਪਾਓ। ਸ਼ੁੱਧ ਪਾਣੀ ਹਰ 2 ਮਹੀਨਿਆਂ ਬਾਅਦ ਬਦਲਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਡਿਸਟਿਲਡ ਪਾਣੀ ਹਰ 6 ਮਹੀਨਿਆਂ ਬਾਅਦ। ਜੇਕਰ ਨਿਰੀਖਣ ਦੌਰਾਨ ਪਾਣੀ ਦੀ ਗੁਣਵੱਤਾ ਮਾੜੀ ਜਾਪਦੀ ਹੈ, ਤਾਂ ਇਸਨੂੰ ਤੁਰੰਤ ਬਦਲ ਦਿਓ।
• 9.6 ਮਿਲੀਮੀਟਰ ਤੋਂ ਮੋਟੇ ਕਾਰਬਨ ਸਟੀਲ ਜਾਂ 5 ਮਿਲੀਮੀਟਰ ਤੋਂ ਮੋਟੇ ਸਟੇਨਲੈਸ ਸਟੀਲ ਨੂੰ ਕੱਟਦੇ ਸਮੇਂ, ਲੈਂਸ ਨੂੰ ਬਿਹਤਰ ਢੰਗ ਨਾਲ ਸੁਰੱਖਿਅਤ ਕਰਨ ਲਈ ਲੰਬੇ-ਫੋਕਲ-ਲੰਬਾਈ ਵਾਲੇ ਲੈਂਸ ਦੀ ਵਰਤੋਂ ਕਰਨ ਦੀ ਸਿਫਾਰਸ਼ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
• ਸਟੇਨਲੈੱਸ ਸਟੀਲ, ਲੱਕੜ, ਰਬੜ, ਜੈਵਿਕ ਕੱਚ (ਐਕਰੀਲਿਕ), ਜਾਂ ਕੁਆਰਟਜ਼ ਸਮੱਗਰੀ ਨੂੰ ਕੱਟਣ ਤੋਂ ਬਾਅਦ ਹਮੇਸ਼ਾ ਲੈਂਸ ਸਾਫ਼ ਕਰੋ।
• ਗਰਮੀਆਂ ਦੌਰਾਨ, ਜਦੋਂ ਤਾਪਮਾਨ ਉੱਚਾ ਹੁੰਦਾ ਹੈ, ਤਾਂ CNC ਲੇਜ਼ਰ ਉਪਕਰਣਾਂ ਦੇ ਲੰਬੇ ਸਮੇਂ ਤੱਕ ਚੱਲਣ ਦੌਰਾਨ Z-ਧੁਰਾ ਅਤੇ ਇਸਦਾ ਘਰ ਥੋੜ੍ਹਾ ਗਰਮ ਹੋ ਸਕਦਾ ਹੈ; ਇਹ ਆਮ ਗੱਲ ਹੈ। ਹਾਲਾਂਕਿ, ਜੇਕਰ ਤਾਪਮਾਨ ਬਹੁਤ ਜ਼ਿਆਦਾ ਵੱਧ ਜਾਂਦਾ ਹੈ - ਛੂਹਣ ਲਈ ਗਰਮ ਹੋਣ ਦੇ ਬਿੰਦੂ ਤੱਕ - ਇਹ ਅਸਧਾਰਨ ਹੈ। ਅਜਿਹੇ ਮਾਮਲਿਆਂ ਵਿੱਚ, ਹੇਠ ਲਿਖਿਆਂ ਦੀ ਜਾਂਚ ਕਰੋ:
- ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਚਿਲਰ 'ਤੇ ਬਾਹਰੀ ਆਪਟੀਕਲ ਮਾਰਗ ਲਈ ਕੰਟਰੋਲ ਸਵਿੱਚ ਚਾਲੂ ਹੈ।
- ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ Z-ਧੁਰਾ ਆਪਟੀਕਲ ਮਾਰਗ ਸਹੀ ਢੰਗ ਨਾਲ ਇਕਸਾਰ ਹੈ।
- ਫੋਕਸਿੰਗ ਲੈਂਸ ਦੀ ਸਤ੍ਹਾ ਨੂੰ ਮਹੱਤਵਪੂਰਨ ਨੁਕਸਾਨ ਲਈ ਚੈੱਕ ਕਰੋ (ਜਿਵੇਂ ਕਿ, ਕਈ ਧੱਬਿਆਂ ਦੀ ਮੌਜੂਦਗੀ)।
- ਯਕੀਨੀ ਬਣਾਓ ਕਿ Z-ਧੁਰਾ ਲੰਬਕਾਰੀ ਸਥਿਤੀ ਵਿੱਚ ਹੈ। - ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ Y-ਧੁਰੇ ਦੇ ਨੇੜੇ ਸਥਿਤ 2 ਤਾਂਬੇ ਦੇ ਸ਼ੀਸ਼ੇ ਸਾਫ਼ ਹਨ। ਉਪਰੋਕਤ ਕਿਸੇ ਵੀ ਸਮੱਸਿਆ ਕਾਰਨ Z-ਧੁਰਾ ਅਤੇ ਇਸਦੇ ਘਰ ਗਰਮ ਹੋ ਸਕਦੇ ਹਨ; ਕਿਰਪਾ ਕਰਕੇ ਬਾਅਦ ਦੇ ਕਾਰਜਾਂ ਦੌਰਾਨ ਚੌਕਸ ਰਹੋ।
- ਗੈਸ ਮਿਸ਼ਰਣ ਨੂੰ ਬਦਲਣ ਤੋਂ ਬਾਅਦ, ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਗੈਸ ਮਿਸ਼ਰਣ ਵਾਲਵ ਕੱਸਿਆ ਹੋਇਆ ਹੈ, ਫਿਰ ਕਵਰ ਪੈਨਲ ਨੂੰ ਹੌਲੀ-ਹੌਲੀ ਬੰਦ ਕਰੋ।
• ਹਮੇਸ਼ਾ ਸਹੀ ਓਪਰੇਟਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੀ ਪਾਲਣਾ ਕਰੋ। "RETRACT" ਕਮਾਂਡ ਤੋਂ ਬਾਅਦ "CYCLE START" ਜਾਂ "SET TO CUT" ਕਮਾਂਡ ਤੋਂ ਬਾਅਦ "CYCLE START" ਨੂੰ ਚਲਾਉਂਦੇ ਸਮੇਂ, ਪ੍ਰੋਗਰਾਮ ਡਿਸਪਲੇ 'ਤੇ ਪੂਰਾ ਧਿਆਨ ਦਿਓ। ਜਦੋਂ ਕੱਟਣ ਵਾਲਾ ਸਿਰ ਹੇਠਾਂ ਵੱਲ ਡਿੱਗ ਰਿਹਾ ਹੋਵੇ ਤਾਂ ਕਦੇ ਵੀ ਤੇਜ਼ ਗਤੀ ਸ਼ੁਰੂ ਨਾ ਕਰੋ (ਅਜਿਹਾ ਕਰਨ ਨਾਲ ਟੱਕਰ ਹੋਣ ਦਾ ਉੱਚ ਜੋਖਮ ਹੁੰਦਾ ਹੈ)।
• ਹੇਠ ਲਿਖੀਆਂ ਸਥਿਤੀਆਂ ਕਾਰਨ ਵਾਰ-ਵਾਰ "ਵਿੰਨ੍ਹਣ ਦਾ ਧੱਬਾ" ਲੱਗ ਸਕਦਾ ਹੈ (ਜੋ ਲੈਂਸਾਂ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾ ਸਕਦਾ ਹੈ):
- ਅਸਥਿਰ ਲੇਜ਼ਰ ਪਲਸ, ਸੰਭਾਵੀ ਤੌਰ 'ਤੇ ਓਪਰੇਟਿੰਗ ਵੋਲਟੇਜ ਵਿੱਚ ਉਤਰਾਅ-ਚੜ੍ਹਾਅ ਜਾਂ ਹੋਰ ਕਾਰਕਾਂ ਕਾਰਨ ਹੁੰਦਾ ਹੈ।
- ਆਪਟੀਕਲ ਮਾਰਗ ਦਾ ਗਲਤ ਅਲਾਈਨਮੈਂਟ।
- ਗਲਤ ਵਿੰਨ੍ਹਣ ਪੈਰਾਮੀਟਰ ਸੈਟਿੰਗਾਂ।
• ਸਮੇਂ-ਸਮੇਂ 'ਤੇ Z-ਐਕਸਿਸ ਅਸੈਂਬਲੀ ਦੇ ਅੰਦਰਲੇ ਹਿੱਸੇ ਨੂੰ ਥੋੜ੍ਹੀ ਜਿਹੀ ਐਸੀਟੋਨ ਨਾਲ ਗਿੱਲੇ ਹੋਏ ਕਪਾਹ ਦੇ ਫੰਬੇ ਜਾਂ ਸੋਖਣ ਵਾਲੇ ਕਪਾਹ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਸਾਫ਼ ਕਰੋ।
CNC ਲੇਜ਼ਰ ਰੋਜ਼ਾਨਾ ਰੱਖ-ਰਖਾਅ
ਇਹ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਕਿ ਇੱਕ CNC ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਸਰਵੋਤਮ ਪ੍ਰਦਰਸ਼ਨ ਪ੍ਰਾਪਤ ਕਰਦੀ ਹੈ ਅਤੇ ਇਸਨੂੰ ਬਣਾਈ ਰੱਖਦੀ ਹੈ, ਇਸਨੂੰ ਇੱਕ ਢੁਕਵਾਂ ਓਪਰੇਟਿੰਗ ਵਾਤਾਵਰਣ ਪ੍ਰਦਾਨ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ - ਖਾਸ ਤੌਰ 'ਤੇ, ਇੱਕ ਅਜਿਹਾ ਵਾਤਾਵਰਣ ਜੋ ਪਾਣੀ, ਗੈਸ ਅਤੇ ਬਿਜਲੀ ਸਪਲਾਈ ਸੰਬੰਧੀ ਸਾਰੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦਾ ਹੈ।
ਠੰਢਾ ਕਰਨ ਵਾਲੇ ਪਾਣੀ ਦਾ ਮੁੱਖ ਕੰਮ ਮਸ਼ੀਨ ਦੇ ਸੰਚਾਲਨ ਦੌਰਾਨ ਪੈਦਾ ਹੋਣ ਵਾਲੀ ਗਰਮੀ ਨੂੰ ਦੂਰ ਕਰਨਾ ਹੈ, ਇਸਨੂੰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਤਾਪਮਾਨ 'ਤੇ ਚੱਲਣ ਤੋਂ ਰੋਕਣਾ ਹੈ। ਇੱਕ ਚਿਲਰ ਬਿਜਲੀ ਦੇ ਕੈਬਨਿਟ ਅਤੇ ਗੂੰਜਦੇ ਖੋਲ ਤੋਂ ਗਰਮੀ ਨੂੰ ਹਟਾਉਣ ਲਈ ਠੰਢਾ ਕਰਨ ਵਾਲੇ ਪਾਣੀ ਨੂੰ ਘੁੰਮਾਉਂਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ ਕਿ ਉਪਕਰਣ ਸਹੀ ਢੰਗ ਨਾਲ ਕੰਮ ਕਰਦੇ ਹਨ। ਠੰਢਾ ਕਰਨ ਵਾਲੇ ਪਾਣੀ ਦਾ ਤਾਪਮਾਨ 20°C 'ਤੇ ਰੱਖਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਕਿਉਂਕਿ ਠੰਢਾ ਕਰਨ ਵਾਲਾ ਪਾਣੀ ਚਿਲਰ ਦੀ ਪਾਈਪਿੰਗ ਅਤੇ ਗੂੰਜਦੇ ਖੋਲ ਦੇ ਅੰਦਰ ਤਾਂਬੇ ਦੀਆਂ ਪਲੇਟਾਂ ਵਿੱਚੋਂ ਲੰਘਦਾ ਹੈ, ਇਸ ਲਈ ਪਾਣੀ ਦੇ pH ਪੱਧਰ ਅਤੇ ਬਿਜਲੀ ਚਾਲਕਤਾ ਲਈ ਸਖ਼ਤ ਜ਼ਰੂਰਤਾਂ ਹਨ। ਜੇਕਰ ਪਾਣੀ ਦੀ ਗੁਣਵੱਤਾ ਘਟੀਆ ਹੈ, ਤਾਂ ਲੰਬੇ ਸਮੇਂ ਦੀ ਵਰਤੋਂ ਲੇਜ਼ਰ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾ ਸਕਦੀ ਹੈ। ਅਜਿਹੀਆਂ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਰੋਕਣ ਲਈ, ਪਾਣੀ ਵਿੱਚ ਐਂਟੀ-ਕੋਰੋਜ਼ਨ ਏਜੰਟ ਸ਼ਾਮਲ ਕੀਤੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ, ਅਤੇ ਬਿਜਲੀ ਚਾਲਕਤਾ ਦੀ ਨਿਯਮਤ ਤੌਰ 'ਤੇ ਨਿਗਰਾਨੀ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ ਤਾਂ ਜੋ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ ਕਿ ਇਹ ਲੋੜੀਂਦੇ ਨਿਰਧਾਰਨਾਂ ਦੇ ਅੰਦਰ ਰਹੇ। ਰੇਡੀਓ-ਫ੍ਰੀਕੁਐਂਸੀ (RF) ਜਨਰੇਟਰ ਨੂੰ ਡੀਓਨਾਈਜ਼ਡ ਪਾਣੀ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਠੰਢਾ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਲਈ ਖਾਸ ਏਜੰਟਾਂ ਨੂੰ ਜੋੜਨ ਦੀ ਵੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਤਾਂ ਜੋ ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ ਕਿ ਇਸਦੀ ਬਿਜਲੀ ਚਾਲਕਤਾ ਨਿਰਧਾਰਤ ਮਾਪਦੰਡਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ।
ਕਾਰਜਸ਼ੀਲ ਗੈਸਾਂ 2 ਸ਼੍ਰੇਣੀਆਂ ਵਿੱਚ ਆਉਂਦੀਆਂ ਹਨ: ਇੱਕ ਗੈਸ ਮਿਸ਼ਰਣ ਜੋ ਗੂੰਜਦੀ ਗੁਫਾ ਲਈ ਮਾਧਿਅਮ ਵਜੋਂ ਕੰਮ ਕਰਦਾ ਹੈ, ਅਤੇ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲਾ ਨਾਈਟ੍ਰੋਜਨ। ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲਾ ਨਾਈਟ੍ਰੋਜਨ ਦਾ ਸ਼ੁੱਧਤਾ ਪੱਧਰ ਘੱਟੋ-ਘੱਟ 99.99% ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ; ਨਹੀਂ ਤਾਂ, ਇਹ ਅੰਦਰੂਨੀ ਆਪਟੀਕਲ ਮਾਰਗ ਦੇ ਅੰਦਰ ਲੈਂਸਾਂ ਨੂੰ ਦੂਸ਼ਿਤ ਅਤੇ ਨੁਕਸਾਨ ਪਹੁੰਚਾ ਸਕਦਾ ਹੈ। ਗੈਸ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਤਰਜੀਹ ਦੇਣਾ ਬਹੁਤ ਜ਼ਰੂਰੀ ਹੈ, ਕਿਉਂਕਿ ਅਜਿਹਾ ਕਰਨ ਵਿੱਚ ਅਸਫਲਤਾ ਆਸਾਨੀ ਨਾਲ ਲੇਜ਼ਰ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾ ਸਕਦੀ ਹੈ।
ਏਅਰ ਕੰਪ੍ਰੈਸ਼ਰ ਰੱਖ-ਰਖਾਅ
• ਸਟਾਰਟਅੱਪ ਤੋਂ ਪਹਿਲਾਂ ਰੋਜ਼ਾਨਾ ਤੇਲ ਦੇ ਪੱਧਰ ਦੀ ਜਾਂਚ ਕਰੋ (ਇਹ 3/4 ਦੇ ਨਿਸ਼ਾਨ 'ਤੇ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ) ਅਤੇ ਬੰਦ ਕਰਨ ਤੋਂ ਬਾਅਦ ਜਮ੍ਹਾਂ ਹੋਏ ਪਾਣੀ ਨੂੰ ਕੱਢ ਦਿਓ।
• ਦੋਵੇਂ ਪਾਸੇ ਕੂਲਿੰਗ ਗਰਿੱਡਾਂ (ਏਅਰ ਗਨ ਦੀ ਵਰਤੋਂ ਕਰਕੇ) ਅਤੇ ਏਅਰ ਫਿਲਟਰ ਨੂੰ ਹਫ਼ਤਾਵਾਰੀ ਆਧਾਰ 'ਤੇ ਸਾਫ਼ ਕਰੋ।
• ਹਰ 1,000 ਕੰਮਕਾਜੀ ਘੰਟਿਆਂ ਬਾਅਦ, ਤੇਲ ਅਤੇ ਏਅਰ ਕੂਲਰ ਸਾਫ਼ ਕਰੋ, ਅਤੇ ਬੈਲਟ ਟੈਂਸ਼ਨ ਦੀ ਜਾਂਚ ਕਰੋ ਅਤੇ ਐਡਜਸਟ ਕਰੋ।
• ਹਰ 4,000 ਕੰਮਕਾਜੀ ਘੰਟਿਆਂ ਬਾਅਦ, ਏਅਰ ਫਿਲਟਰ, ਤੇਲ ਫਿਲਟਰ, ਅਤੇ ਕੰਪ੍ਰੈਸਰ ਤੇਲ ਬਦਲੋ।
• ਓਪਰੇਟਿੰਗ ਤਾਪਮਾਨ 110°C ਤੋਂ ਵੱਧ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ (ਆਮ ਓਪਰੇਟਿੰਗ ਹਾਲਤਾਂ ਵਿੱਚ, ਇਹ 80°C ਅਤੇ 90°C).
• ਇਲੈਕਟ੍ਰਿਕ ਮੋਟਰ ਨੂੰ ਪ੍ਰਤੀ ਘੰਟੇ 20 ਵਾਰ ਤੋਂ ਵੱਧ ਚਾਲੂ ਨਹੀਂ ਕਰਨਾ ਚਾਹੀਦਾ।
• ਅਸਲ ਐਮਰਜੈਂਸੀ ਤੋਂ ਇਲਾਵਾ ਐਮਰਜੈਂਸੀ ਸਟਾਪ ਬਟਨ ਦੀ ਵਰਤੋਂ ਨਾ ਕਰੋ।
• ਪੱਖੇ ਦੇ ਬਲੇਡ ਘੜੀ ਦੀ ਉਲਟ ਦਿਸ਼ਾ ਵਿੱਚ ਘੁੰਮਣੇ ਚਾਹੀਦੇ ਹਨ; ਇਹ ਦਰਸਾਉਂਦਾ ਹੈ ਕਿ ਵਾਇਰਿੰਗ ਸਹੀ ਹੈ (ਭਾਵ, ਉਲਟ ਨਹੀਂ)।
ਰੱਖਿਆ ਅਤੇ ਸੁਰੱਖਿਆ
ਅੱਗ ਸੁਰੱਖਿਆ
CNC ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਦੇ ਸੰਚਾਲਨ ਲਈ ਆਕਸੀਜਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਇਸ ਲਈ ਮਸ਼ੀਨ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਦੇ ਖੇਤਰ ਵਿੱਚ, ਖਾਸ ਕਰਕੇ ਆਕਸੀਜਨ ਸਿਲੰਡਰ ਦੇ ਨੇੜੇ, ਲੁਕਵੇਂ ਖ਼ਤਰਿਆਂ ਅਤੇ ਬੇਲੋੜੇ ਨੁਕਸਾਨ ਨੂੰ ਰੋਕਣ ਲਈ ਸਿਗਰਟਨੋਸ਼ੀ ਦੀ ਮਨਾਹੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। (ਜੇਕਰ ਹਾਲਾਤ ਇਜਾਜ਼ਤ ਦਿੰਦੇ ਹਨ, ਅੱਗ ਬੁਝਾਉਣ ਵਾਲੇ ਯੰਤਰ ਸਾਜ਼-ਸਾਮਾਨ ਦੇ ਅੱਗੇ ਪ੍ਰਦਾਨ ਕੀਤੇ ਜਾਣੇ ਚਾਹੀਦੇ ਹਨ)
ਲੇਜ਼ਰ ਸੁਰੱਖਿਆ
ਕੇਂਦਰ ਨੂੰ ਮਾਰਦੇ ਸਮੇਂ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਧਿਆਨ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਵਿਅਕਤੀ ਦਾ ਹੱਥ ਪਹਿਲਾਂ ਦੂਰ ਹੋਵੇ, h8 ਕੰਟਰੋਲ ਬੰਦ ਕਰੋ (CLC ਬੰਦ ਕਰੋ) ਅਤੇ ਫਿਰ ਰੋਸ਼ਨੀ ਕਰੋ। ਬਾਹਰੀ ਰੋਸ਼ਨੀ ਮਾਰਗ ਨੂੰ ਐਡਜਸਟ ਕਰਦੇ ਸਮੇਂ, ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਕੋਈ ਵੀ ਰੋਸ਼ਨੀ ਮਾਰਗ ਰੇਂਜ ਵਿੱਚ ਖੜ੍ਹਾ ਨਾ ਹੋਵੇ। ਆਪਰੇਟਰ ਨੂੰ ਇਹ ਵੀ ਧਿਆਨ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਰੋਸ਼ਨੀ ਤੋਂ ਪਹਿਲਾਂ ਰੌਸ਼ਨੀ ਲੋਕਾਂ ਨੂੰ ਨਾ ਟਕਰਾਏ। ਰੋਸ਼ਨੀ ਸ਼ਕਤੀ ਅਤੇ ਸਮੇਂ ਨੂੰ ਇੱਕ ਵਾਜਬ ਸੀਮਾ ਤੱਕ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ (ਕੇਂਦਰੀ ਸ਼ਕਤੀ ਆਮ ਤੌਰ 'ਤੇ 200 ਅਤੇ 0.01S ਦੇ ਵਿਚਕਾਰ 0.02 ਹੁੰਦੀ ਹੈ। ਬਾਹਰੀ ਆਪਟੀਕਲ ਮਾਰਗ ਨੂੰ ਐਡਜਸਟ ਕਰਦੇ ਸਮੇਂ, ਰੌਸ਼ਨੀ ਆਉਟਪੁੱਟ ਸ਼ਕਤੀ ਆਮ ਤੌਰ 'ਤੇ ਲਗਭਗ 'ਤੇ ਨਿਯੰਤਰਿਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। 300W, ਅਤੇ ਲਾਈਟ ਆਉਟਪੁੱਟ ਸਮਾਂ 0.2 ਅਤੇ 0.5S ਦੇ ਵਿਚਕਾਰ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ)। ਬਾਹਰੀ ਆਪਟੀਕਲ ਮਾਰਗ ਨੂੰ ਐਡਜਸਟ ਕਰਨ ਤੋਂ ਬਾਅਦ, ਕੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਸਾਰੇ ਸੁਰੱਖਿਆ ਕਵਰਾਂ ਨੂੰ ਸਥਾਪਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਹਵਾ ਦਾ ਆਦਾਨ-ਪ੍ਰਦਾਨ ਕਰਦੇ ਸਮੇਂ, ਪਹਿਲਾਂ ਉੱਚ ਵੋਲਟੇਜ ਨੂੰ ਹਟਾਓ, ਅਤੇ ਹਵਾ ਦਾ ਆਦਾਨ-ਪ੍ਰਦਾਨ ਕਰਨ ਤੋਂ ਤੁਰੰਤ ਬਾਅਦ ਦਰਵਾਜ਼ਾ ਬੰਦ ਕਰੋ। ਇਲੈਕਟ੍ਰੀਕਲ ਕੈਬਿਨੇਟ ਦਾ ਦਰਵਾਜ਼ਾ ਅਚਾਨਕ ਨਾ ਖੋਲ੍ਹੋ, ਅਤੇ ਅੰਦਰਲੇ ਸਰਕਟਾਂ ਅਤੇ ਇਲੈਕਟ੍ਰਾਨਿਕ ਹਿੱਸਿਆਂ ਨੂੰ ਨਾ ਛੂਹੋ।
ਰੁਝਾਨ
ਹਰ ਪੱਖੋਂ ਬੁੱਧੀ ਦਾ ਯੁੱਗ ਆਵੇਗਾ। ਭਾਵੇਂ ਇਹ ਜਰਮਨੀ ਦਾ ਇੰਡਸਟਰੀ 4.0 ਹੋਵੇ ਜਾਂ ਚੀਨ ਦਾ ਸਮਾਰਟ ਮੈਨੂਫੈਕਚਰਿੰਗ, ਉਦਯੋਗਿਕ ਖੇਤਰ ਵਿੱਚ ਚੌਥੀ ਉਦਯੋਗਿਕ ਕ੍ਰਾਂਤੀ ਚੁੱਪ-ਚਾਪ ਆ ਰਹੀ ਹੈ। ਇੱਕ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਵਾਲੀ ਲੇਜ਼ਰ ਸੀਐਨਸੀ ਮਸ਼ੀਨ ਦੇ ਰੂਪ ਵਿੱਚ, ਲੇਜ਼ਰ ਸੀਐਨਸੀ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਜਾਂ ਲੇਜ਼ਰ ਸੀਐਨਸੀ ਉੱਕਰੀ ਮਸ਼ੀਨ ਸਮੇਂ ਦੇ ਨਾਲ ਤਾਲਮੇਲ ਰੱਖਣ ਅਤੇ ਤਕਨਾਲੋਜੀ ਦੇ ਨਾਲ ਉੱਡਣ ਲਈ ਪਾਬੰਦ ਹੈ। ਲੇਜ਼ਰ ਸੀਐਨਸੀ ਆਟੋਮੇਸ਼ਨ ਦੇ ਵਿਕਾਸ ਨੇ ਵਰਕਸ਼ਾਪ ਦੀ ਉਤਪਾਦਨ ਸਮਰੱਥਾ ਅਤੇ ਆਟੋਮੇਸ਼ਨ ਪੱਧਰ ਵਿੱਚ ਬਹੁਤ ਸੁਧਾਰ ਕੀਤਾ ਹੈ।
ਭਵਿੱਖ ਵਿੱਚ, ਇਸ ਅਧਾਰ 'ਤੇ, ਲੇਜ਼ਰ ਸੀਐਨਸੀ ਉੱਕਰੀ ਅਤੇ ਕੱਟਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਦਾ ਇੱਕ ਯੁੱਗ ਬੁੱਧੀਮਾਨ ਨਿਰਮਾਣ ਦੇ ਨਾਲ ਜੋੜ ਕੇ ਨੈਟਵਰਕ ਤਕਨਾਲੋਜੀ, ਸੰਚਾਰ ਤਕਨਾਲੋਜੀ, ਅਤੇ ਕੰਪਿਊਟਰ ਸਾਫਟਵੇਅਰ ਤਕਨਾਲੋਜੀ ਦੇ ਖੇਤਰਾਂ ਵਿੱਚ ਡੂੰਘਾਈ ਨਾਲ ਪੈਦਾ ਹੋ ਰਿਹਾ ਹੈ। ਇੱਕ ਬੁੱਧੀਮਾਨ ਨਿਰਮਾਣ ਪਾਇਲਟ ਪ੍ਰਦਰਸ਼ਨ ਯੂਨਿਟ ਦੇ ਰੂਪ ਵਿੱਚ, STYLECNC ਆਪਣੀ ਖੁਦ ਦੀ ਸਿਸਟਮ ਤਕਨਾਲੋਜੀ ਏਕੀਕਰਣ ਸਮਰੱਥਾਵਾਂ 'ਤੇ ਭਰੋਸਾ ਕਰ ਰਿਹਾ ਹੈ, ਭਵਿੱਖ ਦੇ ਵਿਕਾਸ ਦੀ ਦਿਸ਼ਾ ਅਤੇ ਤਕਨੀਕੀ ਕਮਾਂਡਿੰਗ ਉਚਾਈਆਂ 'ਤੇ ਧਿਆਨ ਕੇਂਦ੍ਰਤ ਕਰ ਰਿਹਾ ਹੈ, ਅਤੇ ਪੂਰੀ ਤਰ੍ਹਾਂ ਬੁੱਧੀਮਾਨ ਲੇਜ਼ਰ CNC ਮਸ਼ੀਨਿੰਗ ਫੈਕਟਰੀ ਬਣਾਉਣ ਅਤੇ ਬੁੱਧੀਮਾਨ ਲੇਜ਼ਰ CNC ਉੱਕਰੀ ਅਤੇ ਲੇਜ਼ਰ CNC ਕਟਰ ਲਈ ਇੱਕ ਨਵੀਂ ਸਥਿਤੀ ਬਣਾਉਣ ਲਈ ਰਣਨੀਤਕ ਭਾਈਵਾਲਾਂ ਨਾਲ ਜੁੜ ਰਿਹਾ ਹੈ।
ਮਸ਼ੀਨ ਨਾਲ ਨਹੀਂ, ਪ੍ਰਕਿਰਿਆ ਨਾਲ ਸ਼ੁਰੂਆਤ ਕਰੋ
ਇਹ ਪੰਨਾ ਇੱਕ ਸ਼ਬਦ ਦੇ ਤਹਿਤ 5 ਵੱਖ-ਵੱਖ ਕੰਮ ਇਕੱਠੇ ਕਰਦਾ ਹੈ। ਕੱਟਣਾ ਸ਼ੀਟ ਤੋਂ ਹਿੱਸਿਆਂ ਨੂੰ ਵੱਖ ਕਰਦਾ ਹੈ, ਉੱਕਰੀ ਡੂੰਘਾਈ ਅਤੇ ਬਣਤਰ ਲਈ ਸਮੱਗਰੀ ਨੂੰ ਹਟਾਉਂਦਾ ਹੈ, ਨਿਸ਼ਾਨ ਲਗਾਉਣ ਨਾਲ ਸਤ੍ਹਾ ਬਹੁਤ ਕੁਝ ਹਟਾਏ ਬਿਨਾਂ ਬਦਲ ਜਾਂਦੀ ਹੈ, ਵੈਲਡਿੰਗ ਧਾਤ ਨਾਲ ਜੁੜਦਾ ਹੈ, ਅਤੇ ਸਫਾਈ ਜੰਗਾਲ ਅਤੇ ਪਰਤਾਂ ਨੂੰ ਦੂਰ ਕਰ ਦਿੰਦਾ ਹੈ। ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਪਹਿਲਾਂ ਨਾਮ ਦੇਣ ਨਾਲ ਚੋਣ ਬਹੁਤ ਘੱਟ ਜਾਂਦੀ ਹੈ, ਕਿਉਂਕਿ ਇੱਕ ਲਈ ਬਣਾਈ ਗਈ ਮਸ਼ੀਨ ਦੂਜੀ ਨੂੰ ਬਹੁਤ ਘੱਟ ਹੀ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕਰਦੀ ਹੈ। ਦੁਕਾਨਾਂ ਜੋ ਇੱਕ ਪ੍ਰਕਿਰਿਆ ਦੀ ਬਜਾਏ ਇੱਕ ਬਜਟ ਤੋਂ ਸ਼ੁਰੂ ਹੁੰਦੀਆਂ ਹਨ, ਆਮ ਤੌਰ 'ਤੇ ਇੱਕ ਅਜਿਹੀ ਮਸ਼ੀਨ ਨਾਲ ਖਤਮ ਹੁੰਦੀਆਂ ਹਨ ਜੋ ਜ਼ਿਆਦਾਤਰ ਉਹ ਕਰਦੀ ਹੈ ਜੋ ਉਹ ਚਾਹੁੰਦੇ ਸਨ ਅਤੇ ਇਸ ਵਿੱਚੋਂ ਕੋਈ ਵੀ ਵਧੀਆ ਢੰਗ ਨਾਲ ਨਹੀਂ ਕਰਦੀ। ਕੰਮ ਲਿਖੋ, ਫਿਰ ਸਮੱਗਰੀ, ਫਿਰ ਵਾਲੀਅਮ, ਅਤੇ ਸ਼੍ਰੇਣੀ ਆਪਣੇ ਆਪ ਚੁਣਦੀ ਹੈ।
ਤਰੰਗ ਲੰਬਾਈ ਪਦਾਰਥ ਦਾ ਫੈਸਲਾ ਕਰਦੀ ਹੈ, ਸ਼ਕਤੀ ਨਹੀਂ
ਇਸ ਪੰਨੇ 'ਤੇ ਸਭ ਤੋਂ ਲਾਭਦਾਇਕ ਨਿਯਮ ਇਸਦੀ ਨਿਰਧਾਰਨ ਸਾਰਣੀ ਵਿੱਚ ਦੱਬਿਆ ਹੋਇਆ ਹੈ: 3 ਤਰੰਗ-ਲੰਬਾਈ ਸੂਚੀਬੱਧ ਹਨ, ਅਤੇ ਹਰੇਕ ਵੱਖ-ਵੱਖ ਸਮੱਗਰੀਆਂ ਦੇ ਅਨੁਕੂਲ ਹੈ। ਇੱਕ ਲੰਮਾ CO2 ਲੱਕੜ, ਐਕ੍ਰੀਲਿਕ, ਚਮੜੇ ਅਤੇ ਕੱਚ ਦੁਆਰਾ ਤਰੰਗ-ਲੰਬਾਈ ਨੂੰ ਸੋਖ ਲਿਆ ਜਾਂਦਾ ਹੈ, ਇਸੇ ਕਰਕੇ ਲੇਜ਼ਰ ਕਟਰ ਉਹਨਾਂ ਸਮੱਗਰੀਆਂ ਲਈ CO2. ਛੋਟੀ ਫਾਈਬਰ ਤਰੰਗ-ਲੰਬਾਈ ਧਾਤ ਦੁਆਰਾ ਸੋਖੀ ਜਾਂਦੀ ਹੈ, ਅਤੇ ਅਲਟਰਾਵਾਇਲਟ ਪਲਾਸਟਿਕ ਅਤੇ ਕੱਚ ਦੁਆਰਾ ਇੰਨੀ ਨਰਮੀ ਨਾਲ ਸੋਖੀ ਜਾਂਦੀ ਹੈ ਕਿ ਕੁਝ ਵੀ ਨਹੀਂ ਸੜਦਾ। ਸ਼ਕਤੀ ਜੋੜਨ ਨਾਲ ਇਹ ਕਦੇ ਨਹੀਂ ਬਦਲਦਾ: ਇੱਕ ਬਹੁਤ ਮਜ਼ਬੂਤ CO2 ਲੇਜ਼ਰ ਅਜੇ ਵੀ ਮੋਟੇ ਸਟੀਲ ਨੂੰ ਨਹੀਂ ਕੱਟੇਗਾ, ਅਤੇ ਇੱਕ ਫਾਈਬਰ ਸਰੋਤ ਅਜੇ ਵੀ ਸਾਫ਼ ਐਕ੍ਰੀਲਿਕ ਨੂੰ ਨਹੀਂ ਕੱਟੇਗਾ। ਪਹਿਲਾਂ ਸਮੱਗਰੀ ਨਾਲ ਤਰੰਗ-ਲੰਬਾਈ ਦਾ ਮੇਲ ਕਰੋ, ਫਿਰ ਮੋਟਾਈ ਅਤੇ ਗਤੀ ਲਈ ਸ਼ਕਤੀ ਦੀ ਚੋਣ ਕਰੋ।
ਇੱਕ ਜੋੜਾ ਐਨਕਾਂ ਕਾਫ਼ੀ ਨਹੀਂ ਹਨ।
ਇੱਥੇ ਇੱਕ ਅਜਿਹਾ ਨੁਕਤਾ ਹੈ ਜੋ ਇੱਕ ਤੋਂ ਵੱਧ ਲੇਜ਼ਰ ਚਲਾਉਣ ਵਾਲੀਆਂ ਦੁਕਾਨਾਂ ਨੂੰ ਫੜਦਾ ਹੈ। ਸੁਰੱਖਿਆ ਵਾਲੀਆਂ ਐਨਕਾਂ ਨੂੰ ਖਾਸ ਤਰੰਗ-ਲੰਬਾਈ ਲਈ ਦਰਜਾ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ, ਇਸ ਲਈ ਫਾਈਬਰ ਬੀਮ ਨੂੰ ਰੋਕਣ ਵਾਲੇ ਐਨਕਾਂ ਇੱਕ ਦੇ ਵਿਰੁੱਧ ਕੁਝ ਨਹੀਂ ਕਰਦੇ। CO2 ਜਾਂ ਅਲਟਰਾਵਾਇਲਟ ਵਾਲਾ। ਇੱਕ ਵਰਕਸ਼ਾਪ ਜਿਸ ਵਿੱਚ ਇੱਕ ਫਾਈਬਰ ਮਾਰਕਰ ਦੇ ਕੋਲ CO2 ਉੱਕਰੀ ਕਰਨ ਵਾਲੇ ਨੂੰ 2 ਵੱਖ-ਵੱਖ ਜੋੜਿਆਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਸਪਸ਼ਟ ਤੌਰ 'ਤੇ ਲੇਬਲ ਕੀਤੇ ਜਾਂਦੇ ਹਨ ਅਤੇ ਉਹਨਾਂ ਦੀਆਂ ਮਸ਼ੀਨਾਂ ਨਾਲ ਰੱਖੇ ਜਾਂਦੇ ਹਨ, ਨਾ ਕਿ ਆਲੇ-ਦੁਆਲੇ ਸਾਂਝੇ ਕੀਤੇ ਜਾਣ ਦੀ ਬਜਾਏ। ਸੰਭਾਵੀ ਪ੍ਰਤੀਬਿੰਬ ਦੀ ਰੇਂਜ ਵਿੱਚ ਹਰ ਕਿਸੇ ਨੂੰ ਉਹਨਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਨਾ ਸਿਰਫ਼ ਆਪਰੇਟਰ ਨੂੰ, ਅਤੇ ਬੀਮ ਨੂੰ। ਮਾਰਕਿੰਗ ਮਸ਼ੀਨਾਂ ਅਦਿੱਖ ਹੁੰਦੇ ਹਨ, ਜੋ ਕਿ ਬਿਲਕੁਲ ਆਮ ਆਦਤਾਂ ਨੂੰ ਖ਼ਤਰਨਾਕ ਬਣਾਉਂਦੇ ਹਨ।
ਕੰਮ ਨੂੰ ਲੇਜ਼ਰ ਨਾਲ ਮਿਲਾਉਣਾ:
| ਤੁਹਾਨੂੰ ਕੀ ਚਾਹੀਦਾ ਹੈ | ਕਾਰਵਾਈ | ਆਮ ਸਰੋਤ |
|---|---|---|
| ਸ਼ੀਟ ਤੋਂ ਹਿੱਸੇ | ਕੱਟਣਾ | ਧਾਤ ਲਈ ਫਾਈਬਰ, CO2 ਜੈਵਿਕ ਪਦਾਰਥਾਂ ਲਈ |
| ਟੈਕਸਟ ਅਤੇ ਸੀਰੀਅਲ ਕੋਡ | ਨਿਸ਼ਾਨਬੱਧ | ਫਾਈਬਰ, CO2 ਜਾਂ ਸਮੱਗਰੀ ਦੁਆਰਾ ਯੂਵੀ |
| ਡੂੰਘਾਈ ਅਤੇ ਬਣਤਰ | ਉੱਕਰੀ | CO2 ਲੱਕੜ ਲਈ, ਧਾਤ ਲਈ ਫਾਈਬਰ |
| ਧਾਤ ਨੂੰ ਜੋੜਨਾ | ਵੈਲਡਿੰਗ | ਫਾਈਬਰ, ਹੈਂਡਹੈਲਡ ਜਾਂ ਆਟੋਮੈਟਿਕ |
| ਜੰਗਾਲ ਅਤੇ ਪਰਤ ਹਟਾਉਣਾ | ਸਫਾਈ | ਪਲਸਡ ਜਾਂ ਨਿਰੰਤਰ ਫਾਈਬਰ |
ਲੇਜ਼ਰ ਖਰੀਦਣ ਦੀ ਚੈੱਕਲਿਸਟ:
✅ ਮਸ਼ੀਨਾਂ ਦੀ ਤੁਲਨਾ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ ਪ੍ਰਕਿਰਿਆ ਦਾ ਨਾਮ ਦੱਸੋ।
✅ ਤਰੰਗ-ਲੰਬਾਈ ਨੂੰ ਸਮੱਗਰੀ ਨਾਲ ਮਿਲਾਓ, ਪਾਵਰ ਨੂੰ ਬਜਟ ਨਾਲ ਨਹੀਂ।
✅ ਆਪਣੀ ਹਰੇਕ ਤਰੰਗ-ਲੰਬਾਈ ਲਈ ਦਰਜਾ ਪ੍ਰਾਪਤ ਐਨਕਾਂ ਖਰੀਦੋ।
✅ ਹਰੇਕ ਲੇਜ਼ਰ ਲਈ ਕੱਢਣ ਅਤੇ ਕੂਲਿੰਗ ਦੀ ਯੋਜਨਾ ਬਣਾਓ।
✅ ਵਚਨਬੱਧ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਆਪਣੀ ਸਮੱਗਰੀ ਦੀ ਜਾਂਚ ਕਰੋ।
ਵਿਚਾਰ ਕਰਨ ਵਾਲੀਆਂ ਗੱਲਾਂ
ਆਟੋਮੈਟਿਕ ਸੀਐਨਸੀ ਲੇਜ਼ਰ ਮਸ਼ੀਨਿੰਗ ਬਾਰੇ ਜਾਣਨ ਲਈ ਇਹ ਸਿਰਫ ਇੱਕ ਛੋਟੀ ਜਿਹੀ ਸਕ੍ਰੈਚ ਹੈ. ਹਾਲਾਂਕਿ, ਇਹਨਾਂ ਮਦਦਗਾਰ ਸੰਕਲਪਾਂ ਦੀ ਮੁਢਲੀ ਸਮਝ ਹੋਣ ਨਾਲ, ਤੁਸੀਂ ਉਹਨਾਂ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਬਣਾਉਣ ਅਤੇ CNC ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਵਿਕਲਪਾਂ ਦੇ ਆਪਣੇ ਗਿਆਨ ਨੂੰ ਵਧਾਉਣ ਦੇ ਯੋਗ ਹੋਵੋਗੇ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
ਕੀ ਇੱਕ ਮਸ਼ੀਨ ਕੱਟ ਸਕਦੀ ਹੈ, ਨਿਸ਼ਾਨ ਲਗਾ ਸਕਦੀ ਹੈ, ਵੈਲਡ ਕਰ ਸਕਦੀ ਹੈ ਅਤੇ ਸਾਫ਼ ਕਰ ਸਕਦੀ ਹੈ?
ਹੈਂਡਹੇਲਡ 3-ਇਨ-1 ਯੂਨਿਟ ਇੱਕ ਸਰੋਤ ਤੋਂ ਪਤਲੀ ਧਾਤ ਨੂੰ ਸੱਚਮੁੱਚ ਵੈਲਡ, ਸਾਫ਼ ਅਤੇ ਕੱਟਦੇ ਹਨ, ਜੋ ਮੁਰੰਮਤ ਦੇ ਕੰਮ ਦੇ ਅਨੁਕੂਲ ਹੈ। ਹਰੇਕ ਫੰਕਸ਼ਨ ਇੱਕ ਸਮਰਪਿਤ ਮਸ਼ੀਨ ਨਾਲੋਂ ਹਲਕਾ ਕੰਮ ਕਰਦਾ ਹੈ, ਇਸ ਲਈ ਕਿਸੇ ਵੀ ਇੱਕ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਉਤਪਾਦਨ ਦੀ ਮਾਤਰਾ ਅਜੇ ਵੀ ਉਸ ਪ੍ਰਕਿਰਿਆ ਲਈ ਖਰੀਦਦਾਰੀ ਨੂੰ ਜਾਇਜ਼ ਠਹਿਰਾਉਂਦੀ ਹੈ।
ਕੀ ਸਾਰੇ ਲੇਜ਼ਰਾਂ ਨੂੰ ਵਾਟਰ ਚਿਲਰ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ?
ਨਹੀਂ। ਘੱਟ-ਪਾਵਰ ਵਾਲੇ ਫਾਈਬਰ ਮਾਰਕਰ ਆਮ ਤੌਰ 'ਤੇ ਹਵਾ-ਠੰਡੇ ਹੁੰਦੇ ਹਨ ਅਤੇ ਇਹਨਾਂ ਨੂੰ ਸਾਫ਼ ਹਵਾ ਦੇ ਪ੍ਰਵਾਹ ਤੋਂ ਵੱਧ ਕੁਝ ਨਹੀਂ ਚਾਹੀਦਾ, ਜਦੋਂ ਕਿ CO2 ਟਿਊਬਾਂ, ਯੂਵੀ ਸਰੋਤ, ਅਤੇ ਉੱਚ-ਪਾਵਰ ਕਟਰ ਸਾਰੇ ਸਾਫ਼, ਤਾਪਮਾਨ-ਨਿਯੰਤਰਿਤ ਪਾਣੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹਨ। ਇੰਸਟਾਲੇਸ਼ਨ ਦੀ ਯੋਜਨਾ ਬਣਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਜਾਂਚ ਕਰੋ।
ਕਿਹੜੇ ਲੇਜ਼ਰਾਂ ਨੂੰ ਧੂੰਆਂ ਕੱਢਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ?
ਇਹ ਸਾਰੇ, ਹਾਲਾਂਕਿ ਵੱਖ-ਵੱਖ ਕਾਰਨਾਂ ਕਰਕੇ। ਜੈਵਿਕ ਪਦਾਰਥ ਧੂੰਆਂ ਪੈਦਾ ਕਰਦੇ ਹਨ, ਧਾਤਾਂ ਬਰੀਕ ਕਣ ਪੈਦਾ ਕਰਦੀਆਂ ਹਨ, ਅਤੇ ਪਰਤਾਂ ਉਹ ਵੀ ਪੈਦਾ ਕਰਦੀਆਂ ਹਨ ਜਿਸ ਤੋਂ ਪਰਤ ਬਣੀ ਹੁੰਦੀ ਹੈ। ਕੱਢਣਾ ਫੇਫੜਿਆਂ ਦੀ ਰੱਖਿਆ ਕਰਦਾ ਹੈ ਅਤੇ ਰਹਿੰਦ-ਖੂੰਹਦ ਨੂੰ ਆਪਟਿਕਸ ਤੋਂ ਦੂਰ ਰੱਖਦਾ ਹੈ, ਇਸ ਲਈ ਇਸਨੂੰ ਮਸ਼ੀਨ ਦੇ ਹਿੱਸੇ ਵਜੋਂ ਵਰਤੋ।
ਇੱਕ ਲੇਜ਼ਰ ਸਰੋਤ ਕਿੰਨਾ ਚਿਰ ਰਹਿੰਦਾ ਹੈ?
ਇਹ ਕਿਸਮ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਫਾਈਬਰ ਸਰੋਤਾਂ ਨੂੰ ਲਗਭਗ ਇੱਕ ਲੱਖ ਘੰਟਿਆਂ ਦਾ ਦਰਜਾ ਦਿੱਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਸੀਲ ਕੀਤੇ ਹੋਏ ਮੋਡੀਊਲ ਵਜੋਂ ਬਦਲਿਆ ਜਾਂਦਾ ਹੈ। CO2 ਕੱਚ ਦੀਆਂ ਟਿਊਬਾਂ ਹਜ਼ਾਰਾਂ ਘੰਟੇ ਚੱਲਦੀਆਂ ਹਨ ਅਤੇ ਹੌਲੀ-ਹੌਲੀ ਫਿੱਕੀਆਂ ਪੈ ਜਾਂਦੀਆਂ ਹਨ। ਟਿਊਬ ਬਦਲਣ ਦਾ ਬਜਟ ਇੱਕ ਚੱਲ ਰਹੀ ਲਾਗਤ ਹੈ, ਮੁਰੰਮਤ ਲਈ ਨਹੀਂ।
ਕੀ ਮੈਂ ਬਾਅਦ ਵਿੱਚ ਹੋਰ ਪਾਵਰ ਜੋੜ ਸਕਦਾ ਹਾਂ?
ਬਹੁਤ ਘੱਟ ਹੀ ਇੱਕ ਲਾਭਦਾਇਕ ਤਰੀਕੇ ਨਾਲ। ਫਰੇਮ, ਕੂਲਿੰਗ, ਅਤੇ ਨਿਯੰਤਰਣ ਸਰੋਤ ਨਾਲ ਮੇਲ ਖਾਂਦੇ ਹਨ, ਇਸ ਲਈ ਇੱਕ ਅਰਥਪੂਰਨ ਪਾਵਰ ਵਾਧੇ ਦਾ ਮਤਲਬ ਆਮ ਤੌਰ 'ਤੇ ਇੱਕ ਨਵੀਂ ਮਸ਼ੀਨ ਹੁੰਦੀ ਹੈ। ਅਪਗ੍ਰੇਡ ਕਰਨ ਦੀ ਯੋਜਨਾ ਬਣਾਉਣ ਦੀ ਬਜਾਏ ਕੁਝ ਸਾਲਾਂ ਦੇ ਅੰਦਰ ਉਮੀਦ ਕੀਤੇ ਕੰਮ ਲਈ ਖਰੀਦੋ।
ਇੱਕ ਸਮਝਦਾਰ ਪਹਿਲਾ ਲੇਜ਼ਰ ਕੀ ਹੈ?
ਸ਼ਿਲਪਕਾਰੀ, ਤੋਹਫ਼ਿਆਂ ਅਤੇ ਸੰਕੇਤਾਂ ਲਈ, ਇੱਕ ਮੱਧ-ਸ਼ਕਤੀ CO2 ਮਸ਼ੀਨ ਸਸਤੇ ਵਿੱਚ ਸਮੱਗਰੀ ਦੀ ਸਭ ਤੋਂ ਵੱਡੀ ਸ਼੍ਰੇਣੀ ਨੂੰ ਕਵਰ ਕਰਦੀ ਹੈ, ਅਤੇ ਇੱਕ ਐਂਟਰੀ ਲੇਜ਼ਰ ਉੱਕਰੀ ਕਰਨ ਵਾਲਾ ਬੁਨਿਆਦੀ ਗੱਲਾਂ ਸਿਖਾਉਂਦਾ ਹੈ। ਧਾਤ ਦੇ ਨਿਰਮਾਣ ਲਈ, ਫਾਈਬਰ ਨਾਲ ਸ਼ੁਰੂ ਕਰੋ, ਕਿਉਂਕਿ ਨਹੀਂ CO2 ਮਸ਼ੀਨ ਉੱਥੇ ਤੁਹਾਡਾ ਪਿੱਛਾ ਕਰੇਗੀ।
ਸਾਡੇ ਗਾਹਕ ਕੀ ਕਹਿੰਦੇ ਹਨ?
ਸਾਡੇ ਸ਼ਬਦਾਂ ਨੂੰ ਸਭ ਕੁਝ ਨਾ ਸਮਝੋ. ਇਹ ਪਤਾ ਲਗਾਓ ਕਿ ਗਾਹਕ ਸਾਡੀਆਂ CNC ਲੇਜ਼ਰ ਮਸ਼ੀਨਾਂ ਬਾਰੇ ਕੀ ਕਹਿੰਦੇ ਹਨ ਜਿਨ੍ਹਾਂ ਦੀ ਉਨ੍ਹਾਂ ਦੀ ਮਲਕੀਅਤ ਹੈ ਜਾਂ ਉਨ੍ਹਾਂ ਦਾ ਅਨੁਭਵ ਹੈ। ਕਿਉਂ ਹੈ STYLECNC ਕੀ ਤੁਹਾਨੂੰ ਨਵੀਂ CNC ਲੇਜ਼ਰ ਮਸ਼ੀਨ ਖਰੀਦਣ ਲਈ ਇੱਕ ਭਰੋਸੇਯੋਗ ਬ੍ਰਾਂਡ ਅਤੇ ਨਿਰਮਾਤਾ ਮੰਨਿਆ ਜਾਂਦਾ ਹੈ? ਅਸੀਂ ਸਾਰਾ ਦਿਨ ਆਪਣੇ ਗੁਣਵੱਤਾ ਵਾਲੇ ਉਤਪਾਦਾਂ ਬਾਰੇ ਗੱਲ ਕਰ ਸਕਦੇ ਹਾਂ, 24/7 ਸ਼ਾਨਦਾਰ ਗਾਹਕ ਸੇਵਾ ਅਤੇ ਸਹਾਇਤਾ, ਨਾਲ ਹੀ ਸਾਡੀ 30-ਦਿਨਾਂ ਦੀ ਵਾਪਸੀ ਅਤੇ ਰਿਫੰਡ ਨੀਤੀ। ਪਰ ਕੀ ਇਹ ਨਵੇਂ ਅਤੇ ਪੇਸ਼ੇਵਰ ਦੋਵਾਂ ਲਈ ਵਧੇਰੇ ਮਦਦਗਾਰ ਅਤੇ ਢੁਕਵਾਂ ਨਹੀਂ ਹੋਵੇਗਾ ਕਿ ਅਸਲ ਜੀਵਨ ਦੇ ਗਾਹਕਾਂ ਨੂੰ ਸਾਡੇ ਤੋਂ ਆਟੋਮੈਟਿਕ ਕੰਪਿਊਟਰ-ਨਿਯੰਤਰਿਤ ਮਸ਼ੀਨ ਟੂਲ ਖਰੀਦਣਾ ਅਤੇ ਚਲਾਉਣਾ ਕਿਹੋ ਜਿਹਾ ਹੁੰਦਾ ਹੈ, ਇਹ ਸੁਣਨਾ? ਅਸੀਂ ਵੀ ਅਜਿਹਾ ਹੀ ਸੋਚਦੇ ਹਾਂ, ਇਸੇ ਲਈ ਅਸੀਂ ਆਪਣੀ ਵਿਲੱਖਣ ਖਰੀਦ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਪਾਰਦਰਸ਼ਤਾ ਲਿਆਉਣ ਵਿੱਚ ਮਦਦ ਕਰਨ ਲਈ ਬਹੁਤ ਸਾਰੇ ਅਸਲੀ ਫੀਡਬੈਕ ਇਕੱਠੇ ਕੀਤੇ ਹਨ। STYLECNC ਗਾਰੰਟੀ ਦਿੰਦਾ ਹੈ ਕਿ ਸਾਰੀਆਂ ਗਾਹਕ ਸਮੀਖਿਆਵਾਂ ਉਹਨਾਂ ਲੋਕਾਂ ਤੋਂ ਅਸਲ ਮੁਲਾਂਕਣ ਹਨ ਜਿਨ੍ਹਾਂ ਨੇ ਸਾਡੇ ਉਤਪਾਦਾਂ ਜਾਂ ਸੇਵਾਵਾਂ ਨੂੰ ਖਰੀਦਿਆ ਅਤੇ ਵਰਤਿਆ ਹੈ।