ਜ਼ਿਆਦਾਤਰ ਖਰੀਦਦਾਰ ਦੋ ਡਰਾਈਵ ਪਰਿਵਾਰਾਂ ਵਿੱਚੋਂ ਚੋਣ ਕਰਨ ਵੇਲੇ ਰੁਕਦੇ ਹਨ, ਕਿਉਂਕਿ ਦੋਵੇਂ ਹੀ ਕੈਂਪ ਭਰੋਸੇਮੰਦ ਅੰਕੜੇ ਪ੍ਰਕਾਸ਼ਤ ਕਰਦੇ ਹਨ। ਇਹ ਗਾਈਡ ਪੂਰੇ ਫੈਸਲੇ ਦੇ ਰਸਤੇ 'ਤੇ ਚੱਲਦੀ ਹੈ: ਕਿਵੇਂ CNC ਝੁਕਣ ਮਸ਼ੀਨ ਧਾਤ ਕਿਵੇਂ ਬਣਦੀ ਹੈ, ਦੁਕਾਨ ਦੇ ਫਰਸ਼ 'ਤੇ ਡਰਾਈਵ ਕਿਸਮਾਂ ਅਸਲ ਵਿੱਚ ਕੀ ਬਦਲਦੀਆਂ ਹਨ, ਤੁਹਾਡੀ ਅਸਲ ਆਰਡਰ ਬੁੱਕ ਵਿੱਚ ਟਨੇਜ ਅਤੇ ਕੁਹਾੜੀਆਂ ਦਾ ਆਕਾਰ ਕਿਵੇਂ ਕਰਨਾ ਹੈ, ਅਤੇ ਮਾਲਕੀ ਦੀਆਂ ਲਾਗਤਾਂ ਕਿੱਥੇ ਲੁਕਦੀਆਂ ਹਨ। ਅੰਤ ਤੱਕ, ਤੁਹਾਡੇ ਕੰਮ ਲਈ ਸਹੀ ਮਸ਼ੀਨ ਕਲਾਸ ਬਹਿਸ ਕਰਨ ਦੀ ਬਜਾਏ ਸਪੱਸ਼ਟ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ।
ਸੀਐਨਸੀ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਕਿਵੇਂ ਕੰਮ ਕਰਦਾ ਹੈ
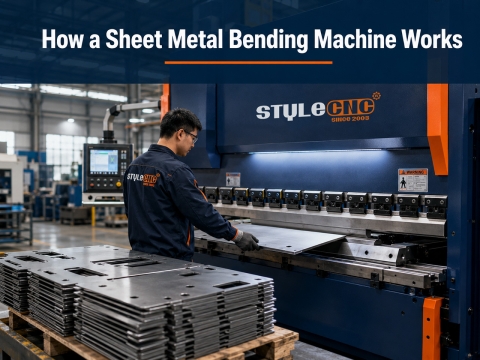
ਹਰੇਕ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਧਾਤ ਨੂੰ ਉਸੇ ਮੂਲ ਤਰੀਕੇ ਨਾਲ ਬਣਾਉਂਦਾ ਹੈ। ਇੱਕ ਰੈਮ ਇੱਕ ਉੱਪਰਲੇ ਪੰਚ ਨੂੰ ਹੇਠਾਂ ਵੱਲ ਇੱਕ ਹੇਠਲੇ ਡਾਈ ਵਿੱਚ ਚਲਾਉਂਦਾ ਹੈ, ਅਤੇ ਸ਼ੀਟ ਇੱਕ ਪ੍ਰੋਗਰਾਮ ਕੀਤੇ ਕੋਣ 'ਤੇ ਪੰਚ ਟਿਪ ਦੇ ਦੁਆਲੇ ਫੋਲਡ ਹੋ ਜਾਂਦੀ ਹੈ। ਕੰਟਰੋਲਰ ਰੈਮ ਡੂੰਘਾਈ, ਬੈਕ ਗੇਜ ਸਥਿਤੀ, ਅਤੇ ਮੋੜਨ ਦੇ ਕ੍ਰਮ ਦਾ ਤਾਲਮੇਲ ਕਰਦਾ ਹੈ ਤਾਂ ਜੋ ਹਰੇਕ ਫਲੈਂਜ ਉੱਥੇ ਉਤਰੇ ਜਿੱਥੇ ਡਰਾਇੰਗ ਕਹਿੰਦੀ ਹੈ ਕਿ ਇਸਨੂੰ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
ਡਾਈ ਵਿੱਚ ਪੰਚ ਕਿੰਨੀ ਡੂੰਘਾਈ ਤੱਕ ਜਾਂਦਾ ਹੈ, ਇਹ ਬਣਾਉਣ ਦੇ ਢੰਗ ਨੂੰ ਨਿਰਧਾਰਤ ਕਰਦਾ ਹੈ। ਹਵਾ ਦਾ ਝੁਕਣਾ ਡਾਈ ਦੇ ਤਲ ਤੋਂ ਪੰਚ ਨੂੰ ਛੋਟਾ ਕਰਨ ਤੋਂ ਰੋਕਦਾ ਹੈ, ਘੱਟ ਤੋਂ ਘੱਟ ਟਨੇਜ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ ਅਤੇ ਇੱਕ ਟੂਲ ਸੈੱਟ ਨੂੰ ਕਈ ਕੋਣ ਬਣਾਉਣ ਦੀ ਆਗਿਆ ਦਿੰਦਾ ਹੈ, ਜਿਸਦੀ ਭਰਪਾਈ ਲਈ ਵਧੇਰੇ ਸਪਰਿੰਗਬੈਕ ਦੀ ਕੀਮਤ ਹੁੰਦੀ ਹੈ। ਬੌਟਮਿੰਗ ਸਖ਼ਤ ਕੋਣ ਨਿਯੰਤਰਣ ਲਈ ਸ਼ੀਟ ਨੂੰ ਡਾਈ ਵਿੱਚ ਪੂਰੀ ਤਰ੍ਹਾਂ ਦਬਾਉਂਦੀ ਹੈ। ਕੋਇਨਿੰਗ ਹੋਰ ਵੀ ਅੱਗੇ ਜਾਂਦੀ ਹੈ, ਪੰਚ ਟਿਪ ਨੂੰ ਸਮੱਗਰੀ ਵਿੱਚ ਟਨੇਜ ਤੋਂ ਕਈ ਗੁਣਾ ਘੱਟ ਸਟੈਂਪ ਕਰਕੇ ਐਂਗਲ ਨੂੰ ਲਗਭਗ ਪੂਰੀ ਤਰ੍ਹਾਂ ਬੰਦ ਕਰ ਦਿੰਦੀ ਹੈ। ਜ਼ਿਆਦਾਤਰ ਆਧੁਨਿਕ ਦੁਕਾਨਾਂ ਡਿਫਾਲਟ ਤੌਰ 'ਤੇ ਹਵਾ ਮੋੜਦੀਆਂ ਹਨ ਅਤੇ ਉਹਨਾਂ ਹਿੱਸਿਆਂ ਲਈ ਬੌਟਮਿੰਗ ਰਿਜ਼ਰਵ ਕਰਦੀਆਂ ਹਨ ਜਿੱਥੇ ਸਹਿਣਸ਼ੀਲਤਾ ਇਸਦੀ ਮੰਗ ਕਰਦੀ ਹੈ।
ਬੈਕ ਗੇਜ ਉਹ ਹੈ ਜਿਸਨੂੰ ਖਰੀਦਦਾਰ ਘੱਟ ਸਮਝਦੇ ਹਨ। ਇਹ ਹਰ ਸਟ੍ਰੋਕ ਤੋਂ ਪਹਿਲਾਂ ਸ਼ੀਟ ਨੂੰ ਸਥਿਤੀ ਵਿੱਚ ਰੱਖਦਾ ਹੈ, ਇਸ ਲਈ ਇਸਦੀ ਧੁਰੀ ਗਿਣਤੀ ਇਹ ਨਿਰਧਾਰਤ ਕਰਦੀ ਹੈ ਕਿ ਤੁਸੀਂ ਹੱਥੀਂ ਮੁੜ-ਸਥਾਪਨਾ ਕੀਤੇ ਬਿਨਾਂ ਕਿੰਨਾ ਗੁੰਝਲਦਾਰ ਹਿੱਸਾ ਬਣਾ ਸਕਦੇ ਹੋ। ਇੱਕ ਬੁਨਿਆਦੀ X ਧੁਰਾ ਗੇਜ ਉਂਗਲਾਂ ਨੂੰ ਅੱਗੇ ਅਤੇ ਪਿੱਛੇ ਲੈ ਜਾਂਦਾ ਹੈ, ਇੱਕ R ਧੁਰਾ ਉਹਨਾਂ ਨੂੰ ਫਲੈਂਜਡ ਹਿੱਸਿਆਂ ਲਈ ਚੁੱਕਦਾ ਹੈ, ਅਤੇ Z ਧੁਰਾ ਉਹਨਾਂ ਨੂੰ ਆਫਸੈੱਟ ਮੋੜਾਂ ਲਈ ਪਾਸੇ ਵੱਲ ਸ਼ਿਫਟ ਕਰਦਾ ਹੈ।
ਆਪਰੇਟਰ ਇਸ ਸਵਾਲ ਨੂੰ ਵਿਹਾਰਕ ਸ਼ਬਦਾਂ ਵਿੱਚ ਤਿਆਰ ਕਰਦੇ ਹਨ: ਕੀ ਇਹ ਮਸ਼ੀਨ 2 ਮਿਲੀਮੀਟਰ ਸਟੇਨਲੈੱਸ ਆਲ ਸ਼ਿਫਟ 'ਤੇ ਅੱਧਾ ਡਿਗਰੀ ਰੱਖ ਸਕਦੀ ਹੈ, ਜਾਂ ਇੱਕ 4-ਬੈਂਡ ਐਨਕਲੋਜ਼ਰ ਅਸਲ ਵਿੱਚ ਕਿੰਨੇ ਸਟ੍ਰੋਕ ਲੈਂਦਾ ਹੈ? ਉਹ 2 ਸਵਾਲ, ਇਕਸਾਰਤਾ ਅਤੇ ਚੱਕਰ ਦੀ ਗਿਣਤੀ, ਕਿਸੇ ਵੀ ਸਪੈਕ ਸ਼ੀਟ ਨਾਲੋਂ ਤੇਜ਼ੀ ਨਾਲ ਮਸ਼ੀਨ ਕਲਾਸਾਂ ਨੂੰ ਵੱਖਰਾ ਕਰੋ। ਇੱਕ ਫੈਬਰੀਕੇਟਰ ਇੱਕ 'ਤੇ ਖਾਲੀ ਥਾਂਵਾਂ ਨੂੰ ਕੱਟਦਾ ਹੈ ਪ੍ਰੀ-ਬੈਂਡ ਪ੍ਰੋਫਾਈਲਿੰਗ ਲਈ ਸੀਐਨਸੀ ਪਲਾਜ਼ਮਾ ਕਟਰ ਇਹ ਵੀ ਚਾਹੇਗਾ ਕਿ ਮੋੜ ਵਾਲਾ ਪਾਸਾ ਕੱਟਣ ਵਾਲੇ ਪਾਸੇ ਦੇ ਨਾਲ ਤਾਲਮੇਲ ਰੱਖੇ, ਜੋ ਸਟ੍ਰੋਕ ਰੇਟ ਨੂੰ ਆਰਾਮ ਵਿਸ਼ੇਸ਼ਤਾ ਦੀ ਬਜਾਏ ਉਤਪਾਦਨ ਦਾ ਸਵਾਲ ਬਣਾਉਂਦਾ ਹੈ।
ਹਾਈਡ੍ਰੌਲਿਕ ਬਨਾਮ ਸਰਵੋ ਇਲੈਕਟ੍ਰਿਕ: ਮੁੱਖ ਫੈਸਲਾ
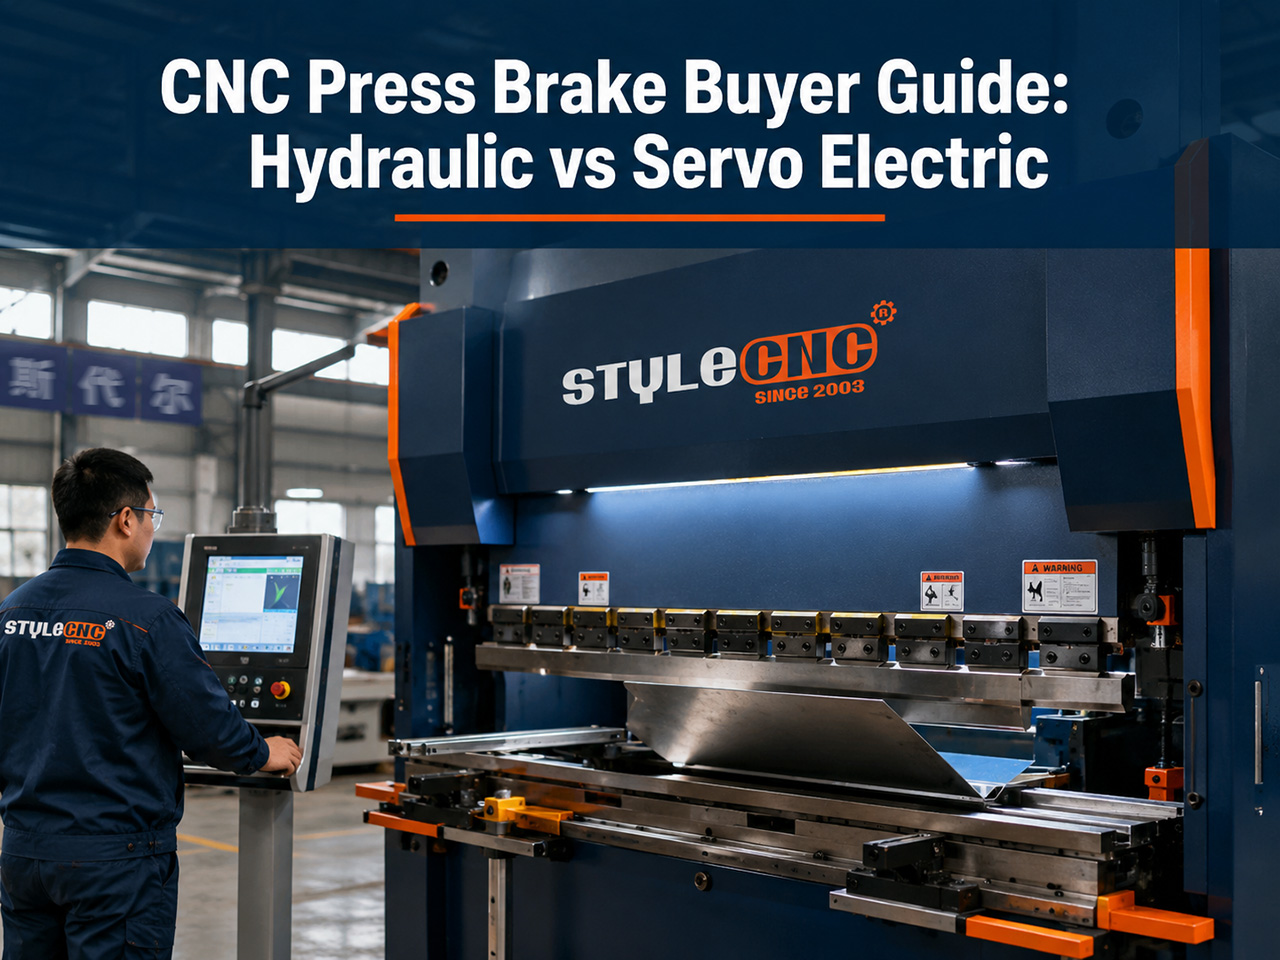
ਡਰਾਈਵ ਸਿਸਟਮ ਖਰੀਦਣ ਦੇ ਫੈਸਲੇ ਵਿੱਚ ਸਭ ਤੋਂ ਵੱਡਾ ਫੋਰਕ ਹੁੰਦਾ ਹੈ। ਹਾਈਡ੍ਰੌਲਿਕ ਮਸ਼ੀਨਾਂ ਲਗਾਤਾਰ ਚੱਲ ਰਹੇ ਪੰਪ ਤੋਂ ਤੇਲ ਦੇ ਦਬਾਅ ਨਾਲ ਰੈਮ ਨੂੰ ਹਿਲਾਉਂਦੀਆਂ ਹਨ। ਸਰਵੋ ਇਲੈਕਟ੍ਰਿਕ ਮਸ਼ੀਨਾਂ ਮੋਟਰਾਂ ਨੂੰ ਬਾਲ ਸਕ੍ਰੂਆਂ ਜਾਂ ਬੈਲਟਾਂ ਨਾਲ ਜੋੜਦੀਆਂ ਹਨ ਅਤੇ ਸਿੱਧੇ ਸਥਿਤੀ ਨਿਯੰਤਰਣ ਦੁਆਰਾ ਰੈਮ ਨੂੰ ਹਿਲਾਉਂਦੀਆਂ ਹਨ।
ਮਾਪਣਯੋਗ ਅੰਤਰ ਇੰਨੇ ਵੱਡੇ ਹਨ ਕਿ ਇੱਕ ਦੁਕਾਨ ਦੇ ਅਰਥਸ਼ਾਸਤਰ ਨੂੰ ਬਦਲ ਸਕਦੇ ਹਨ:
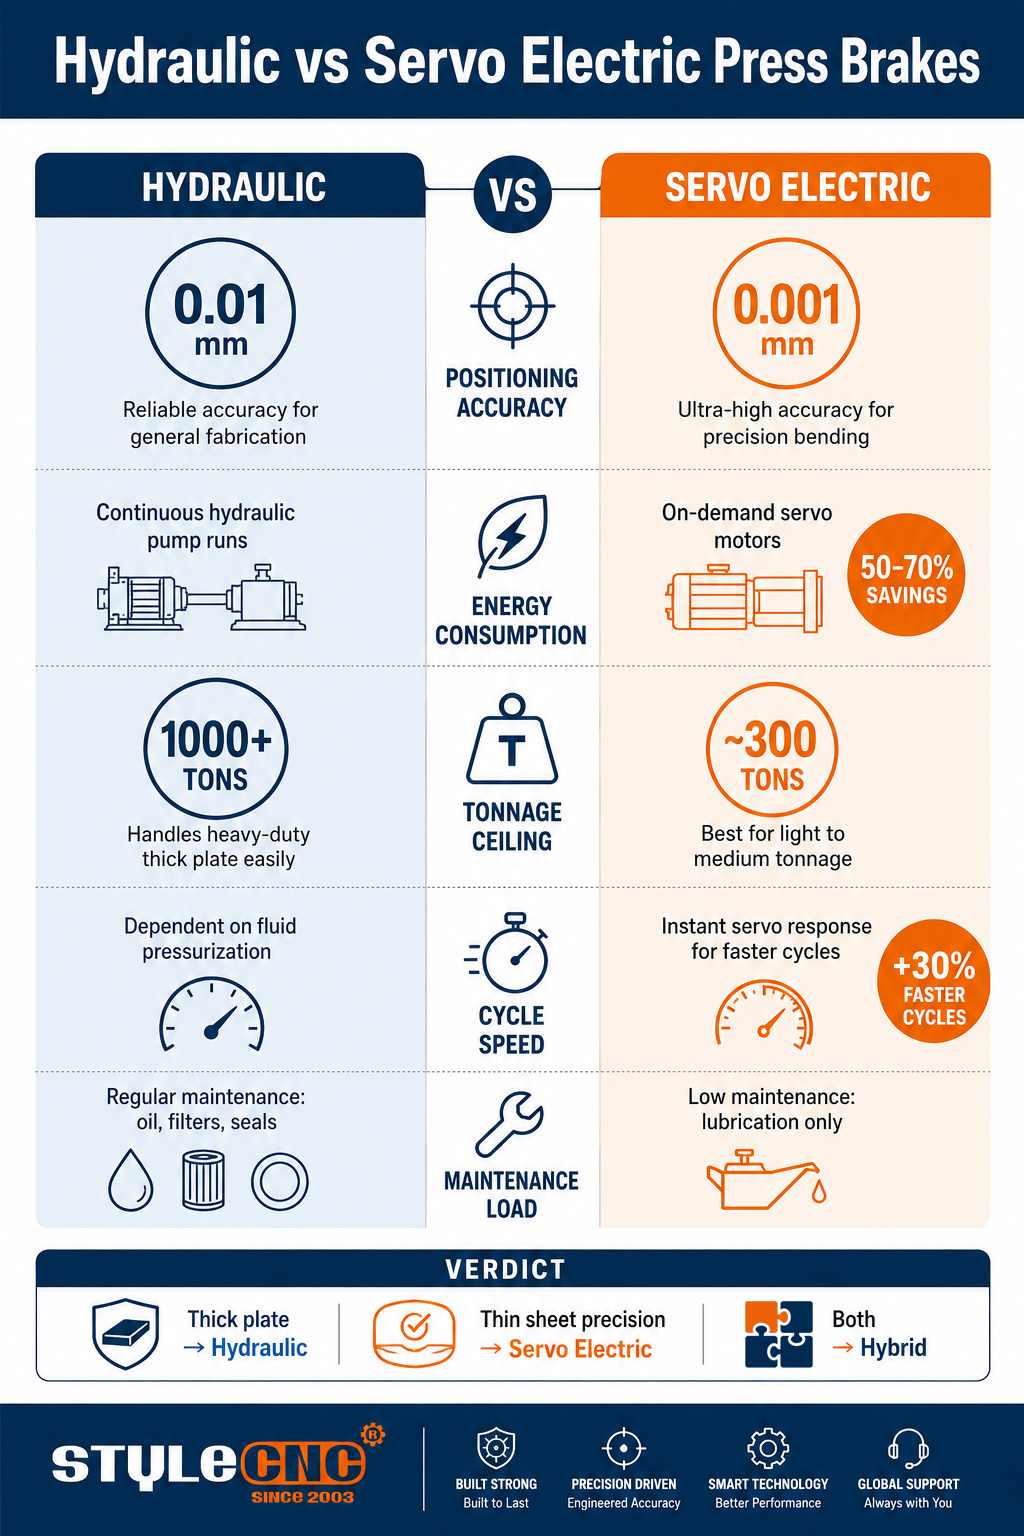
• ਸਰਵੋ ਇਲੈਕਟ੍ਰਿਕ ਡਰਾਈਵ ਹਾਈਡ੍ਰੌਲਿਕ ਸਮਾਨਾਂਤਰਾਂ ਨਾਲੋਂ 50 ਤੋਂ 70 ਪ੍ਰਤੀਸ਼ਤ ਘੱਟ ਊਰਜਾ ਦੀ ਖਪਤ ਕਰਦੇ ਹਨ ਕਿਉਂਕਿ ਮੋਟਰਾਂ ਸਿਰਫ਼ ਰੈਮ ਦੇ ਹਿੱਲਣ ਵੇਲੇ ਹੀ ਕਰੰਟ ਖਿੱਚਦੀਆਂ ਹਨ।
• ਡਾਇਰੈਕਟ-ਡਰਾਈਵ ਇਲੈਕਟ੍ਰਿਕ ਮਸ਼ੀਨਾਂ 'ਤੇ ਸਥਿਤੀ ਦੀ ਸ਼ੁੱਧਤਾ 0.001 ਮਿਲੀਮੀਟਰ ਤੱਕ ਪਹੁੰਚ ਜਾਂਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਆਮ ਹਾਈਡ੍ਰੌਲਿਕ ਰੈਮ ਲਈ ਇਹ ਲਗਭਗ 0.01 ਮਿਲੀਮੀਟਰ ਹੁੰਦੀ ਹੈ।
• ਇਲੈਕਟ੍ਰਿਕ ਡਰਾਈਵਾਂ 'ਤੇ ਸਾਈਕਲ ਦਾ ਸਮਾਂ 30 ਪ੍ਰਤੀਸ਼ਤ ਤੱਕ ਤੇਜ਼ ਹੁੰਦਾ ਹੈ ਕਿਉਂਕਿ ਸਰਵੋ ਤੁਰੰਤ ਜਵਾਬ ਦਿੰਦਾ ਹੈ, ਸਟ੍ਰੋਕ ਤੋਂ ਪਹਿਲਾਂ ਕੋਈ ਤਰਲ ਦਬਾਅ ਨਹੀਂ ਹੁੰਦਾ।
• ਹਾਈਡ੍ਰੌਲਿਕ ਮਸ਼ੀਨਾਂ ਅਜੇ ਵੀ ਭਾਰੀ ਹਨ, ਜਿਨ੍ਹਾਂ ਦਾ ਭਾਰ 1000 ਟਨ ਤੋਂ ਵੀ ਵੱਧ ਹੈ ਜਿੱਥੇ ਮੌਜੂਦਾ ਇਲੈਕਟ੍ਰਿਕ ਡਿਜ਼ਾਈਨ 300 ਟਨ ਦੇ ਨੇੜੇ ਹਨ।
ਫੀਲਡ ਸਟੱਡੀਜ਼ ਇੱਕ ਸਾਵਧਾਨੀ ਜੋੜਦੀਆਂ ਹਨ ਜੋ ਧਿਆਨ ਵਿੱਚ ਰੱਖਣ ਯੋਗ ਹੈ: ਇਸ਼ਤਿਹਾਰੀ ਬਿਜਲੀ ਦੀ ਬੱਚਤ ਦਾ ਇੱਕ ਵੱਡਾ ਹਿੱਸਾ ਵਿਹਲੇ ਸਮੇਂ ਦੌਰਾਨ ਹੁੰਦਾ ਹੈ, ਜਦੋਂ ਇੱਕ ਹਾਈਡ੍ਰੌਲਿਕ ਪੰਪ ਤੇਲ ਘੁੰਮਦਾ ਰਹਿੰਦਾ ਹੈ ਜਦੋਂ ਕਿ ਆਪਰੇਟਰ ਪੁਰਜ਼ਿਆਂ ਨੂੰ ਸੰਭਾਲਦਾ ਹੈ। ਜੇਕਰ ਤੁਹਾਡੀ ਮਸ਼ੀਨ ਜ਼ਿਆਦਾਤਰ ਸ਼ਿਫਟ ਨੂੰ ਲੋਡ ਦੇ ਹੇਠਾਂ ਮੋਟੀ ਪਲੇਟ ਨੂੰ ਮੋੜਨ ਵਿੱਚ ਬਿਤਾਉਂਦੀ ਹੈ, ਤਾਂ ਪਾੜਾ ਘੱਟ ਜਾਂਦਾ ਹੈ। ਇੱਕ ਬਰੋਸ਼ਰ ਪ੍ਰਤੀਸ਼ਤ ਲਾਗੂ ਕਰਨ ਦੀ ਬਜਾਏ ਆਪਣੇ ਖੁਦ ਦੇ ਡਿਊਟੀ ਚੱਕਰ 'ਤੇ ਪ੍ਰਤੀ ਪ੍ਰਤੀਨਿਧੀ ਹਿੱਸੇ ਦੀ ਊਰਜਾ ਨੂੰ ਮਾਪੋ।
| ਫੈਕਟਰ | ਹਾਈਡ੍ਰੌਲਿਕ ਸੀਐਨਸੀ ਪ੍ਰੈਸ ਬ੍ਰੇਕ | ਸਰਵੋ ਇਲੈਕਟ੍ਰਿਕ ਪ੍ਰੈਸ ਬ੍ਰੇਕ | ਮਾਪ |
|---|---|---|---|
| ਸਥਿਤੀ ਦੀ ਸ਼ੁੱਧਤਾ | ਲਗਭਗ 0.01 ਤੋਂ 0.02 ਮਿਲੀਮੀਟਰ ਰੈਮ ਦੁਹਰਾਉਣਯੋਗਤਾ | ਬਾਲ ਸਕ੍ਰੂ ਡਰਾਈਵਾਂ ਨਾਲ 0.001 ਤੋਂ 0.003 ਮਿਲੀਮੀਟਰ ਤੱਕ | ਰੈਮ ਦੁਹਰਾਉਣਯੋਗਤਾ ਮਿਲੀਮੀਟਰ ਵਿੱਚ; ਟੈਸਟ ਮੋੜ 'ਤੇ ਪੁਸ਼ਟੀ ਕਰੋ, ਬਰੋਸ਼ਰ 'ਤੇ ਨਹੀਂ। |
| ਊਰਜਾ ਦੀ ਖਪਤ | ਪੰਪ ਲਗਾਤਾਰ ਚੱਲਦਾ ਹੈ, ਵਿਹਲੇ ਹੋਣ 'ਤੇ ਵੀ ਬਿਜਲੀ ਲੈਂਦਾ ਹੈ | ਮੋਟਰਾਂ ਸਿਰਫ਼ ਸਟ੍ਰੋਕ ਦੌਰਾਨ ਹੀ ਬਿਜਲੀ ਖਿੱਚਦੀਆਂ ਹਨ; 50 ਤੋਂ 70 ਪ੍ਰਤੀਸ਼ਤ ਘੱਟ ਵਰਤੋਂ | ਪੂਰੀ ਸ਼ਿਫਟ ਵਿੱਚ ਪ੍ਰਤੀ ਪ੍ਰਤੀਨਿਧੀ ਹਿੱਸਾ kWh, ਵਿਹਲਾ ਸਮਾਂ ਵੀ ਸ਼ਾਮਲ ਹੈ |
| ਟਨੇਜ ਦੀ ਛੱਤ | ਭਾਰੀ ਪਲੇਟ ਲਈ 1000 ਟਨ ਤੋਂ ਵੱਧ ਦਾ ਪੈਮਾਨਾ | ਮੌਜੂਦਾ ਡਿਜ਼ਾਈਨਾਂ ਵਿੱਚ 300 ਟਨ ਦੇ ਨੇੜੇ ਵਿਹਾਰਕ ਛੱਤ | ਮੋਟਾਈ, ਟੈਨਸਾਈਲ ਤਾਕਤ, ਅਤੇ ਡਾਈ ਓਪਨਿੰਗ ਤੋਂ ਲੋੜੀਂਦਾ ਟਨੇਜ |
| ਸਾਈਕਲ ਦੀ ਗਤੀ | ਹਰੇਕ ਸਟ੍ਰੋਕ ਤੋਂ ਪਹਿਲਾਂ ਤਰਲ ਨੂੰ ਦਬਾਅ ਪਾਉਣਾ ਚਾਹੀਦਾ ਹੈ। | ਤੁਰੰਤ ਸਰਵੋ ਪ੍ਰਤੀਕਿਰਿਆ, 30 ਪ੍ਰਤੀਸ਼ਤ ਤੱਕ ਤੇਜ਼ ਚੱਕਰ | ਤੁਹਾਡੇ ਅਸਲ ਪਾਰਟ ਮਿਸ਼ਰਣ 'ਤੇ ਪ੍ਰਤੀ ਘੰਟਾ ਪਾਰਟਸ |
| ਰੱਖ-ਰਖਾਅ ਦਾ ਭਾਰ | ਤੇਲ, ਫਿਲਟਰ, ਸੀਲ, ਵਾਲਵ, ਅਤੇ ਕੂਲਰ ਦੀ ਸੇਵਾ ਇੱਕ ਸਮਾਂ-ਸਾਰਣੀ 'ਤੇ। | ਕੋਈ ਹਾਈਡ੍ਰੌਲਿਕ ਸਰਕਟ ਨਹੀਂ; ਸਿਰਫ਼ ਲੁਬਰੀਕੇਸ਼ਨ ਅਤੇ ਡਰਾਈਵ ਜਾਂਚਾਂ | ਪ੍ਰਤੀ ਮਸ਼ੀਨ ਸਾਲਾਨਾ ਰੱਖ-ਰਖਾਅ ਦੇ ਘੰਟੇ ਅਤੇ ਖਪਤਕਾਰੀ ਵਸਤੂਆਂ ਦੀ ਲਾਗਤ |
| ਵਧੀਆ ਫਿੱਟ | ਮੋਟੀ ਪਲੇਟ, ਉੱਚ ਟਨੇਜ, ਮਿਸ਼ਰਤ ਭਾਰੀ ਨਿਰਮਾਣ | ਪਤਲੀ ਚਾਦਰ, ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਘੇਰੇ, ਉੱਚ-ਆਵਾਜ਼ ਵਿੱਚ ਦੁਹਰਾਉਣ ਵਾਲਾ ਕੰਮ | ਤੁਹਾਡੀ ਆਰਡਰ ਬੁੱਕ ਵਿੱਚ 6 ਮਿਲੀਮੀਟਰ ਤੋਂ ਉੱਪਰ ਅਤੇ ਹੇਠਾਂ ਕੰਮਾਂ ਦਾ ਹਿੱਸਾ |
ਇੱਕ ਹਾਈਬ੍ਰਿਡ ਸਰਵੋ ਹਾਈਡ੍ਰੌਲਿਕ ਡਰਾਈਵ ਉਹਨਾਂ ਦੁਕਾਨਾਂ ਲਈ ਅੰਤਰ ਨੂੰ ਵੰਡਦੀ ਹੈ ਜਿਨ੍ਹਾਂ ਨੂੰ ਟਨੇਜ ਅਤੇ ਕੁਸ਼ਲਤਾ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਆਮ ਤੌਰ 'ਤੇ ਇੱਕ ਸਥਿਰ-ਸਪੀਡ ਹਾਈਡ੍ਰੌਲਿਕ ਦੇ ਮੁਕਾਬਲੇ ਊਰਜਾ ਦੀ ਵਰਤੋਂ ਨੂੰ 30 ਤੋਂ 50 ਪ੍ਰਤੀਸ਼ਤ ਤੱਕ ਘਟਾਉਂਦੀ ਹੈ ਜਦੋਂ ਕਿ ਉੱਚ-ਫੋਰਸ ਸਮਰੱਥਾ ਵਾਲੇ ਇਲੈਕਟ੍ਰਿਕ ਡਰਾਈਵ ਅਜੇ ਮੇਲ ਨਹੀਂ ਖਾ ਸਕਦੇ।
ਟਨੇਜ, ਬੈੱਡ ਦੀ ਲੰਬਾਈ, ਅਤੇ ਧੁਰੀ ਗਿਣਤੀ
ਮਸ਼ੀਨ ਨੂੰ ਸਮੱਗਰੀ ਦੇ ਅਨੁਸਾਰ ਆਕਾਰ ਦੇਣਾ
ਲੋੜੀਂਦਾ ਟਨੇਜ 3 ਇਨਪੁਟਸ ਤੋਂ ਆਉਂਦਾ ਹੈ: ਸ਼ੀਟ ਮੋਟਾਈ, ਮਟੀਰੀਅਲ ਟੈਂਸਿਲ ਸਟ੍ਰੈਂਥ, ਅਤੇ ਡਾਈ ਓਪਨਿੰਗ ਚੌੜਾਈ। 3 ਮੀਟਰ ਬੈੱਡ 'ਤੇ 3 ਮਿਲੀਮੀਟਰ ਮਾਈਲਡ ਸਟੀਲ ਨੂੰ ਮੋੜਨਾ 12 ਮਿਲੀਮੀਟਰ ਪਲੇਟ ਬਣਾਉਣ ਤੋਂ ਬਹੁਤ ਵੱਖਰੀ ਮਸ਼ੀਨ ਹੈ, ਭਾਵੇਂ ਦੋਵਾਂ ਨੂੰ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਕਿਹਾ ਜਾਂਦਾ ਹੈ। ਸਟੇਨਲੈੱਸ ਨੂੰ ਬਰਾਬਰ ਮੋਟਾਈ 'ਤੇ ਮਾਈਲਡ ਸਟੀਲ ਦੇ ਲਗਭਗ ਅੱਧੇ ਟਨੇਜ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਜਦੋਂ ਕਿ ਐਲੂਮੀਨੀਅਮ ਘੱਟ ਬਲ ਨਾਲ ਬਣਦਾ ਹੈ ਪਰ ਹੋਰ ਅੱਗੇ ਵਧਦਾ ਹੈ, ਇੱਕ ਅਜਿਹਾ ਵਿਵਹਾਰ ਜੋ ਦੌੜਨ ਵਾਲੇ ਕਿਸੇ ਵੀ ਵਿਅਕਤੀ ਲਈ ਜਾਣੂ ਹੁੰਦਾ ਹੈ। ਐਲੂਮੀਨੀਅਮ ਨਿਰਮਾਣ ਦਾ ਕੰਮ ਹੋਰ ਮਸ਼ੀਨ ਕਿਸਮਾਂ 'ਤੇ।
ਤੁਹਾਡੇ ਦੁਆਰਾ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਬਣਾਈ ਜਾਣ ਵਾਲੀ ਸਭ ਤੋਂ ਮੋਟੀ ਸਮੱਗਰੀ ਲਈ ਟਨੇਜ ਖਰੀਦੋ, ਫਿਰ ਲਗਭਗ 20 ਪ੍ਰਤੀਸ਼ਤ ਦਾ ਮਾਰਜਿਨ ਜੋੜੋ ਤਾਂ ਜੋ ਮਸ਼ੀਨ ਕਦੇ ਵੀ ਆਪਣੀ ਸੀਮਾ 'ਤੇ ਨਾ ਚੱਲੇ। A ਸੀਐਨਸੀ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਵੱਧ ਤੋਂ ਵੱਧ ਸਮਰੱਥਾ 'ਤੇ ਰਹਿਣ ਨਾਲ ਤੇਜ਼ੀ ਨਾਲ ਘਿਸਣ ਲੱਗਦੀ ਹੈ ਅਤੇ ਕੋਣ ਹੋਰ ਵੀ ਖਰਾਬ ਹੋ ਜਾਂਦਾ ਹੈ।
ਸਪਰਿੰਗਬੈਕ ਆਕਾਰ ਦਾ ਦੂਜਾ ਅੱਧ ਹੈ। ਪੰਚ ਲਿਫਟ ਹੋਣ ਤੋਂ ਬਾਅਦ ਹਰ ਧਾਤ ਲਚਕੀਲੇ ਢੰਗ ਨਾਲ ਠੀਕ ਹੋ ਜਾਂਦੀ ਹੈ, ਮਿਸ਼ਰਤ ਧਾਤ ਅਤੇ ਮੋਟਾਈ ਦੇ ਆਧਾਰ 'ਤੇ ਮੋੜ ਨੂੰ ਇੱਕ ਡਿਗਰੀ ਜਾਂ ਵੱਧ ਖੋਲ੍ਹਦੀ ਹੈ। ਕੰਟਰੋਲਰ ਇੱਕ ਗਣਨਾ ਕੀਤੀ ਰਕਮ ਨੂੰ ਓਵਰਬੈਂਡ ਕਰਕੇ ਮੁਆਵਜ਼ਾ ਦਿੰਦੇ ਹਨ, ਪਰ ਗਣਨਾ ਸਿਰਫ਼ ਉਦੋਂ ਹੀ ਰਹਿੰਦੀ ਹੈ ਜਦੋਂ ਮਸ਼ੀਨ ਸਮੱਗਰੀ ਨੂੰ ਸਹੀ ਢੰਗ ਨਾਲ ਜਾਣਦੀ ਹੈ। ਬ੍ਰੇਕ ਵਿੱਚ ਇਕਸਾਰ, ਪ੍ਰਮਾਣਿਤ ਸਟਾਕ ਨੂੰ ਫੀਡ ਕਰਨ ਵਾਲੀਆਂ ਦੁਕਾਨਾਂ ਮਿਸ਼ਰਤ-ਸਰੋਤ ਸ਼ੀਟ ਨੂੰ ਮੋੜਨ ਵਾਲੀਆਂ ਦੁਕਾਨਾਂ ਨਾਲੋਂ ਕਿਤੇ ਜ਼ਿਆਦਾ ਸਖ਼ਤ ਕੋਣ ਦੁਹਰਾਉਣਯੋਗਤਾ ਵੇਖਦੀਆਂ ਹਨ, ਭਾਵੇਂ ਮਸ਼ੀਨ ਦੀ ਕੀਮਤ ਕਿੰਨੀ ਵੀ ਹੋਵੇ। ਤੁਹਾਡੇ ਦੁਆਰਾ ਭੁਗਤਾਨ ਕੀਤੇ ਗਏ ਸ਼ੁੱਧਤਾ ਗ੍ਰੇਡ ਵਿੱਚ ਤੁਹਾਡੀ ਸਮੱਗਰੀ ਸਪਲਾਈ ਦੀ ਇਕਸਾਰਤਾ ਨੂੰ ਫੈਕਟਰ ਕਰੋ।
ਧੁਰੀ ਗਿਣਤੀ ਤੁਹਾਨੂੰ ਕੀ ਖਰੀਦਦੀ ਹੈ
ਧੁਰੀ ਦੇ ਅਹੁਦੇ ਦੱਸਦੇ ਹਨ ਕਿ ਕੰਟਰੋਲਰ ਕਿਹੜੀਆਂ ਗਤੀਆਂ ਨੂੰ ਸਵੈਚਾਲਿਤ ਕਰਦਾ ਹੈ। Y1 ਅਤੇ Y2 ਰੈਮ ਦੇ 2 ਸਿਰਿਆਂ ਨੂੰ ਸੁਤੰਤਰ ਤੌਰ 'ਤੇ ਨਿਯੰਤਰਿਤ ਕਰਦੇ ਹਨ, ਇਸਨੂੰ ਆਫ-ਸੈਂਟਰ ਲੋਡਾਂ ਦੇ ਹੇਠਾਂ ਪੱਧਰ 'ਤੇ ਰੱਖਦੇ ਹਨ। X ਬੈਕ ਗੇਜ ਡੂੰਘਾਈ ਨੂੰ ਸਥਿਤੀ ਵਿੱਚ ਰੱਖਦਾ ਹੈ, R ਗੇਜ ਉਂਗਲਾਂ ਨੂੰ ਚੁੱਕਦਾ ਹੈ, ਅਤੇ Z ਧੁਰੇ ਉਹਨਾਂ ਨੂੰ ਬੈੱਡ ਦੇ ਨਾਲ-ਨਾਲ ਹਿਲਾਉਂਦੇ ਹਨ। ਇੱਕ 4-ਧੁਰੀ ਮਸ਼ੀਨ ਜ਼ਿਆਦਾਤਰ ਆਮ ਨਿਰਮਾਣ ਨੂੰ ਸੰਭਾਲਦੀ ਹੈ; 6 ਜਾਂ 8 ਧੁਰੇ ਸਿਰਫ਼ ਉਦੋਂ ਹੀ ਆਪਣੇ ਲਈ ਭੁਗਤਾਨ ਕਰਦੇ ਹਨ ਜਦੋਂ ਭਾਗ ਜਿਓਮੈਟਰੀ ਨਿਰੰਤਰ ਗੇਜ ਰੀਪੋਜ਼ੀਸ਼ਨਿੰਗ ਲਈ ਮਜਬੂਰ ਕਰਦੀ ਹੈ।
ਸਟ੍ਰਕਚਰਲ ਅਤੇ ਸ਼ੀਟ ਵਰਕ ਨਾਲ-ਨਾਲ ਚੱਲਣ ਵਾਲੀਆਂ ਦੁਕਾਨਾਂ ਅਕਸਰ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਨੂੰ ਦੂਜੇ ਬ੍ਰੇਕਾਂ ਨਾਲ ਜੋੜਦੀਆਂ ਹਨ ਨਿਰਮਾਣ ਲਈ ਧਾਤ ਦੀਆਂ ਸੀਐਨਸੀ ਮਸ਼ੀਨਾਂ ਇਸ ਲਈ ਕੱਟਣਾ, ਮੋੜਨਾ ਅਤੇ ਮਸ਼ੀਨਿੰਗ ਘਰ ਦੇ ਅੰਦਰ ਹੀ ਰਹਿੰਦੀ ਹੈ। ਜਦੋਂ ਖਾਲੀ ਥਾਂਵਾਂ ਸਹੀ ਪਹੁੰਚਦੀਆਂ ਹਨ ਤਾਂ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਸਭ ਤੋਂ ਤੇਜ਼ੀ ਨਾਲ ਆਪਣਾ ਬਚਾਅ ਕਮਾਉਂਦਾ ਹੈ, ਇਸੇ ਕਰਕੇ ਮੋੜਨ ਦੀ ਸ਼ੁੱਧਤਾ ਦੀਆਂ ਗੱਲਾਂ ਅਕਸਰ ਕੱਟਣ ਵਾਲੀ ਮੇਜ਼ 'ਤੇ ਵਾਪਸ ਆਉਂਦੀਆਂ ਹਨ।
ਕੰਟਰੋਲਰ, ਟੂਲਿੰਗ, ਅਤੇ ਮਾਲਕੀ ਦੀ ਲਾਗਤ
ਕੰਟਰੋਲਰ ਮਸ਼ੀਨ ਨਾਲ ਆਪਰੇਟਰ ਦਾ ਪੂਰਾ ਇੰਟਰਫੇਸ ਹੁੰਦਾ ਹੈ। ਆਧੁਨਿਕ CNC ਕੰਟਰੋਲਰ ਮੋੜ ਕ੍ਰਮ ਨੂੰ ਗ੍ਰਾਫਿਕ ਤੌਰ 'ਤੇ ਸਿਮੂਲੇਟ ਕਰਦੇ ਹਨ, ਟਕਰਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਫਲੈਗ ਕਰਦੇ ਹਨ, ਅਤੇ ਔਫਲਾਈਨ ਲਿਖੇ ਪ੍ਰੋਗਰਾਮਾਂ ਨੂੰ ਸਵੀਕਾਰ ਕਰਦੇ ਹਨ ਤਾਂ ਜੋ ਅਗਲੀ ਨੌਕਰੀ ਪ੍ਰੋਗਰਾਮ ਕੀਤੇ ਜਾਣ ਤੱਕ ਮਸ਼ੀਨ ਝੁਕਦੀ ਰਹੇ। ਮਸ਼ੀਨਾਂ ਦੀ ਤੁਲਨਾ ਕਰਦੇ ਸਮੇਂ, ਹਰੇਕ ਕੰਟਰੋਲਰ ਦੇ ਸਾਹਮਣੇ ਇੱਕ ਘੰਟੇ ਲਈ ਇੱਕ ਓਪਰੇਟਰ ਰੱਖੋ; ਇੰਟਰਫੇਸਾਂ ਵਿਚਕਾਰ ਸੈੱਟਅੱਪ ਸਮੇਂ ਵਿੱਚ ਅੰਤਰ ਅਕਸਰ ਰੈਮ ਸਪੀਡ ਵਿੱਚ ਅੰਤਰ ਨਾਲੋਂ ਵੱਡਾ ਹੁੰਦਾ ਹੈ।
ਟੂਲਿੰਗ ਦੀ ਆਪਣੀ ਬਜਟ ਲਾਈਨ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਇੱਕ ਤੇਜ਼-ਤਬਦੀਲੀ ਪ੍ਰਣਾਲੀ ਵਿੱਚ ਸ਼ੁੱਧਤਾ-ਗਰਾਊਂਡ ਪੰਚ ਅਤੇ ਡਾਈਜ਼ ਦੀ ਲਾਗਤ ਪਹਿਲਾਂ ਤੋਂ ਜ਼ਿਆਦਾ ਹੁੰਦੀ ਹੈ ਪਰ ਤਬਦੀਲੀ ਨੂੰ 30 ਮਿੰਟਾਂ ਤੋਂ ਘਟਾ ਕੇ ਮਿੰਟਾਂ ਵਿੱਚ ਕਰ ਦਿੰਦੀ ਹੈ। ਮਿਸ਼ਰਤ ਛੋਟੀਆਂ ਦੌੜਾਂ ਦੇ ਇੱਕ ਸਾਲ ਦੌਰਾਨ, ਤਬਦੀਲੀ ਦਾ ਸਮਾਂ ਕਿਸੇ ਵੀ ਇੱਕ ਮਸ਼ੀਨ ਦੇ ਨਿਰਧਾਰਨ ਨਾਲੋਂ ਵਧੇਰੇ ਗੁਆਚੀ ਸਮਰੱਥਾ ਵਿੱਚ ਮਿਲ ਜਾਂਦਾ ਹੈ।
ਕਰਾਊਨਿੰਗ ਇੱਕ ਸ਼ਾਂਤ ਵਿਸ਼ੇਸ਼ਤਾ ਹੈ ਜੋ ਲੰਬੇ-ਬੈੱਡ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਨੂੰ ਵੱਖ ਕਰਦੀ ਹੈ। ਲੋਡ ਦੇ ਹੇਠਾਂ, ਇੱਕ ਰੈਮ ਆਪਣੇ ਕੇਂਦਰ ਵਿੱਚ ਥੋੜ੍ਹਾ ਜਿਹਾ ਡਿਫਲੈਕਟ ਕਰਦਾ ਹੈ, ਜੋ ਕਿ ਇੱਕ ਲੰਬੇ ਮੋੜ ਦੇ ਵਿਚਕਾਰ ਨੂੰ ਘੱਟ-ਬਣਾਇਆ ਛੱਡ ਦੇਵੇਗਾ ਜੇਕਰ ਕੁਝ ਵੀ ਇਸਨੂੰ ਠੀਕ ਨਹੀਂ ਕਰਦਾ। ਮਕੈਨੀਕਲ ਜਾਂ ਹਾਈਡ੍ਰੌਲਿਕ ਕਰਾਊਨਿੰਗ ਸਿਸਟਮ ਡਿਫਲੈਕਸ਼ਨ ਨੂੰ ਰੱਦ ਕਰਨ ਲਈ ਬੈੱਡ ਨੂੰ ਪਹਿਲਾਂ ਤੋਂ ਕਰਵ ਕਰਦੇ ਹਨ, ਅਤੇ CNC-ਨਿਯੰਤਰਿਤ ਕਰਾਊਨਿੰਗ ਪ੍ਰਤੀ ਕੰਮ ਆਪਣੇ ਆਪ ਸੁਧਾਰ ਨੂੰ ਐਡਜਸਟ ਕਰਦਾ ਹੈ। 3 ਮੀਟਰ ਅਤੇ ਇਸ ਤੋਂ ਵੱਧ ਲੰਬੇ ਬੈੱਡਾਂ 'ਤੇ, ਸ਼ੁੱਧਤਾ ਬਾਰੇ ਕੁਝ ਹੋਰ ਪੁੱਛਣ ਤੋਂ ਪਹਿਲਾਂ ਪੁੱਛੋ ਕਿ ਕਰਾਊਨਿੰਗ ਨੂੰ ਕਿਵੇਂ ਸੰਭਾਲਿਆ ਜਾਂਦਾ ਹੈ, ਕਿਉਂਕਿ ਇੱਕ ਅਣ-ਸਹੀ ਰੈਮ ਪੂਰੀ ਮੋੜ ਲੰਬਾਈ ਵਿੱਚ ਹਰ ਦੂਜੇ ਸ਼ੁੱਧਤਾ ਨੰਬਰ ਨੂੰ ਅਪ੍ਰਸੰਗਿਕ ਬਣਾਉਂਦਾ ਹੈ।
ਮਾਲਕੀ ਦੀ ਲਾਗਤ ਇਨਵੌਇਸ ਤੋਂ ਅੱਗੇ ਵਧਦੀ ਹੈ:
• ਹਾਈਡ੍ਰੌਲਿਕ ਸਰਕਟ ਹਰ ਸਾਲ ਤੇਲ, ਫਿਲਟਰ, ਸੀਲ ਅਤੇ ਕੂਲਰ ਸੇਵਾ ਦੀ ਖਪਤ ਕਰਦੇ ਹਨ; ਇਲੈਕਟ੍ਰਿਕ ਡਰਾਈਵ ਉਸ ਸੂਚੀ ਨੂੰ ਸਮੇਂ-ਸਮੇਂ 'ਤੇ ਲੁਬਰੀਕੇਸ਼ਨ ਨਾਲ ਬਦਲਦੇ ਹਨ।
• ਸ਼ਿਫਟਾਂ ਅਤੇ ਸਾਲਾਂ ਦੌਰਾਨ ਕਈ ਕਿਲੋਵਾਟ ਪ੍ਰਤੀ ਘੰਟਾ ਮਿਸ਼ਰਣ ਦੇ ਪਾਵਰ ਡਰਾਅ ਅੰਤਰ।
• ਕੰਟਰੋਲਰ ਅਤੇ ਮੋੜ ਭੱਤੇ ਦੇ ਬੁਨਿਆਦੀ ਸਿਧਾਂਤਾਂ 'ਤੇ ਆਪਰੇਟਰ ਸਿਖਲਾਈ ਉਸ ਸਕ੍ਰੈਪ ਨੂੰ ਰੋਕਦੀ ਹੈ ਜੋ ਚੁੱਪਚਾਪ ਹਾਸ਼ੀਏ ਨੂੰ ਮਿਟਾਉਂਦਾ ਹੈ।
ਬ੍ਰੇਕ ਦੇ ਦੋਵੇਂ ਪਾਸੇ ਮਟੀਰੀਅਲ ਹੈਂਡਲਿੰਗ ਵੀ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ। ਉਹ ਦੁਕਾਨਾਂ ਜੋ ਮੋੜਦੀਆਂ ਹਨ ਢਾਂਚਾਗਤ ਅਤੇ ਸ਼ੀਟ ਐਪਲੀਕੇਸ਼ਨਾਂ ਵਿੱਚ ਸਟੀਲ ਦੇ ਪੁਰਜ਼ੇ ਆਮ ਤੌਰ 'ਤੇ ਇਹ ਪਤਾ ਲਗਾਓ ਕਿ ਮੋੜਨ ਵਾਲੇ ਸੈੱਲ ਦਾ ਅਸਲ ਥਰੂਪੁੱਟ ਇਸ ਗੱਲ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ ਕਿ ਸਟੀਕ ਬਲੈਂਕ ਕਿੰਨੀ ਤੇਜ਼ੀ ਨਾਲ ਇਸ ਤੱਕ ਪਹੁੰਚਦੇ ਹਨ, ਇਸੇ ਕਰਕੇ ਬਹੁਤ ਸਾਰੇ ਬ੍ਰੇਕ ਨੂੰ ਇੱਕ ਨਾਲ ਜੋੜਦੇ ਹਨ। ਫਾਈਬਰ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਮੋੜਨ ਵਾਲੀ ਲਾਈਨ ਨੂੰ ਖੁਆਉਂਦੀ ਹੈ 2 ਖਰੀਦਾਂ ਨੂੰ ਵੱਖਰੇ ਤੌਰ 'ਤੇ ਲੈਣ ਦੀ ਬਜਾਏ।
ਸੀਐਨਸੀ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਖਰੀਦਣ ਵੇਲੇ ਆਮ ਗਲਤੀਆਂ
• ਖਰੀਦਣ ਦੀ ਸ਼ੁੱਧਤਾ ਜਿਸਦੀ ਸਮੱਗਰੀ ਵਰਤੋਂ ਨਹੀਂ ਕਰ ਸਕਦੀ: 0.01 ਮਿਲੀਮੀਟਰ ਤੱਕ ਸਟੀਕ ਰੈਮ 0.1 ਮਿਲੀਮੀਟਰ ਮੋਟਾਈ ਵਾਲੀ ਸ਼ੀਟ ਨੂੰ ਨਹੀਂ ਬਚਾ ਸਕਦਾ।
• ਸਭ ਤੋਂ ਭਾਰੀ ਆਵਰਤੀ ਕੰਮ ਦੀ ਬਜਾਏ ਔਸਤ ਕੰਮ ਦੇ ਅਨੁਸਾਰ ਟਨੇਜ ਦਾ ਆਕਾਰ ਦੇਣਾ।
• ਬੈਕ ਗੇਜ ਐਕਸਿਸ ਕਾਊਂਟ ਨੂੰ ਅਣਡਿੱਠਾ ਕਰਨਾ, ਫਿਰ ਹਰੇਕ ਗੁੰਝਲਦਾਰ ਹਿੱਸੇ 'ਤੇ ਹੱਥੀਂ ਰੀਪੋਜ਼ੀਸ਼ਨਿੰਗ ਵਿੱਚ ਇਸਦਾ ਭੁਗਤਾਨ ਕਰਨਾ।
• ਇੱਕ ਯਥਾਰਥਵਾਦੀ ਡਿਊਟੀ ਚੱਕਰ 'ਤੇ ਪ੍ਰਤੀ ਹਿੱਸਾ kWh ਮਾਪਣ ਦੀ ਬਜਾਏ ਬਰੋਸ਼ਰ ਊਰਜਾ ਪ੍ਰਤੀਸ਼ਤ ਲਾਗੂ ਕਰਨਾ।
• ਮਸ਼ੀਨ ਦੇ ਆਉਣ ਤੱਕ ਟੂਲਿੰਗ ਅਤੇ ਤੇਜ਼-ਤਬਦੀਲੀ ਪ੍ਰਣਾਲੀਆਂ ਨੂੰ ਬਜਟ ਤੋਂ ਬਾਹਰ ਰੱਖਣਾ।
ਵਚਨਬੱਧ ਹੋਣ ਤੋਂ ਪਹਿਲਾਂ ਫੈਸਲੇ ਦੀ ਜਾਂਚ ਸੂਚੀ
• ਆਪਣੇ 5 ਸਭ ਤੋਂ ਆਮ ਹਿੱਸਿਆਂ ਦੀ ਸੂਚੀ ਬਣਾਓ, ਜਿਸ ਵਿੱਚ ਮੋਟਾਈ, ਸਮੱਗਰੀ, ਅਤੇ ਸਹਿਣਸ਼ੀਲਤਾ, ਅਤੇ ਸਭ ਤੋਂ ਭਾਰੀ ਤੋਂ ਆਕਾਰ ਟਨੇਜ ਸ਼ਾਮਲ ਹੈ।
• ਡਿਊਟੀ ਚੱਕਰ ਦੁਆਰਾ ਡਰਾਈਵ ਚੁਣੋ: ਪਤਲੀ ਸ਼ੀਟ ਅਤੇ ਸ਼ੁੱਧਤਾ ਲਈ ਸਰਵੋ ਇਲੈਕਟ੍ਰਿਕ, ਮੋਟੀ ਪਲੇਟ ਲਈ ਹਾਈਡ੍ਰੌਲਿਕ, ਜਦੋਂ ਤੁਹਾਨੂੰ ਦੋਵਾਂ ਦੀ ਲੋੜ ਹੋਵੇ ਤਾਂ ਹਾਈਬ੍ਰਿਡ।
• ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਬੈਕ ਗੇਜ ਐਕਸਿਸ ਤੁਹਾਡੇ ਸਭ ਤੋਂ ਗੁੰਝਲਦਾਰ ਆਵਰਤੀ ਹਿੱਸੇ ਨੂੰ ਹੱਥੀਂ ਮੁੜ-ਸਥਾਪਿਤ ਕੀਤੇ ਬਿਨਾਂ ਢੱਕਦੇ ਹਨ।
• ਆਪਣੀ ਸਮੱਗਰੀ 'ਤੇ ਇੱਕ ਟੈਸਟ ਬੈਂਡ ਚਲਾਓ ਅਤੇ ਦਸ ਸਟ੍ਰੋਕਾਂ ਵਿੱਚ ਦੁਹਰਾਉਣਯੋਗਤਾ ਨੂੰ ਮਾਪੋ।
• ਮਸ਼ੀਨ ਦੀ ਕੀਮਤ ਦੇ ਨਾਲ-ਨਾਲ ਬਜਟ ਟੂਲਿੰਗ, ਸਿਖਲਾਈ ਅਤੇ ਇੰਸਟਾਲੇਸ਼ਨ, ਨਾ ਕਿ ਉਸ ਤੋਂ ਬਾਅਦ।
ਆਪਣਾ ਪੂਰਾ ਮੈਟਲ ਫੈਬਰੀਕੇਸ਼ਨ ਸੈੱਲ ਬਣਾਓ
ਇੱਕ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਉਹਨਾਂ ਮਸ਼ੀਨਾਂ ਦੇ ਨਾਲ ਸਭ ਤੋਂ ਵਧੀਆ ਪ੍ਰਦਰਸ਼ਨ ਕਰਦਾ ਹੈ ਜੋ ਇਸਨੂੰ ਫੀਡ ਕਰਦੀਆਂ ਹਨ। ਦੀ ਪੂਰੀ ਸ਼੍ਰੇਣੀ ਦੀ ਪੜਚੋਲ ਕਰੋ ਸੀਐਨਸੀ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਅਤੇ ਟਿਊਬ ਬੈਂਡਰ ਅਤੇ ਆਪਣੀ ਸਮੱਗਰੀ ਸੂਚੀ ਅਤੇ ਰੋਜ਼ਾਨਾ ਮਾਤਰਾ ਨਾਲ ਮੇਲ ਖਾਂਦਾ ਇੱਕ ਮੁਫ਼ਤ ਹਵਾਲਾ ਪ੍ਰਾਪਤ ਕਰੋ।