ਇਹ ਸਮਝਣਾ ਕਿ 2-ਪੜਾਅ ਵਾਲਾ ਵਰਕਫਲੋ ਮਸ਼ੀਨ ਨੂੰ ਸਮਝਣ ਦਾ ਸਭ ਤੋਂ ਤੇਜ਼ ਤਰੀਕਾ ਹੈ, ਕਿਉਂਕਿ ਹਰ ਵਿਸ਼ੇਸ਼ਤਾ ਇੱਕ ਝੁਕਣ ਮਸ਼ੀਨ ਇੱਕ ਸਟੀਕ ਫਲੈਟ ਬਲੈਂਕ ਨੂੰ ਇੱਕ ਸਟੀਕ 3-ਅਯਾਮੀ ਹਿੱਸੇ ਵਿੱਚ ਬਦਲਣ ਲਈ ਮੌਜੂਦ ਹੈ। ਇਹ ਵਿਆਖਿਆਕਾਰ ਪੂਰੇ ਰਸਤੇ 'ਤੇ ਚੱਲਦਾ ਹੈ: ਮਸ਼ੀਨ ਪਰਿਵਾਰ ਵਿੱਚ ਕੀ ਸ਼ਾਮਲ ਹੈ, ਖਾਲੀ ਥਾਂਵਾਂ ਕੱਟਣ ਤੋਂ ਬਣਾਉਣ ਤੱਕ ਕਿਵੇਂ ਚਲਦੀਆਂ ਹਨ, 3 ਮੋੜਨ ਦੇ ਤਰੀਕੇ ਕਿਵੇਂ ਵੱਖਰੇ ਹੁੰਦੇ ਹਨ, ਗਣਿਤ ਜੋ ਭਵਿੱਖਬਾਣੀ ਕਰਦਾ ਹੈ ਕਿ ਧਾਤ ਕਿੱਥੇ ਫੋਲਡ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਪੰਚ ਦੇ ਹੇਠਾਂ ਆਮ ਸਮੱਗਰੀ ਕਿਵੇਂ ਵਿਵਹਾਰ ਕਰਦੀ ਹੈ।
ਸ਼ੀਟ ਮੈਟਲ ਬੈਂਡਿੰਗ ਮਸ਼ੀਨ ਵਜੋਂ ਕੀ ਗਿਣਿਆ ਜਾਂਦਾ ਹੈ
ਇਹ ਸ਼ਬਦ ਇੱਕ ਸਿੰਗਲ ਮਸ਼ੀਨ ਦੀ ਬਜਾਏ ਇੱਕ ਪਰਿਵਾਰ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ। ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਵਰਕ ਹਾਰਸ ਹੈ, ਜੋ ਇੱਕ ਲੰਬੇ ਬਿਸਤਰੇ ਦੇ ਨਾਲ ਇੱਕ V ਡਾਈ ਵਿੱਚ ਇੱਕ ਪੰਚ ਚਲਾਉਂਦਾ ਹੈ। ਫੋਲਡਿੰਗ ਮਸ਼ੀਨਾਂ ਅਤੇ ਸ਼ੀਟ ਮੈਟਲ ਫੋਲਡਰ ਖਾਲੀ ਥਾਂ ਨੂੰ ਕਲੈਂਪ ਕਰਦੇ ਹਨ ਅਤੇ ਕਿਨਾਰੇ ਨੂੰ ਉੱਪਰ ਵੱਲ ਫੋਲਡ ਕਰਨ ਲਈ ਇੱਕ ਬੀਮ ਨੂੰ ਘੁਮਾਉਂਦੇ ਹਨ, ਜੋ ਸ਼ੀਟ ਨੂੰ ਮੇਜ਼ 'ਤੇ ਸਮਤਲ ਰੱਖਦਾ ਹੈ ਅਤੇ ਇੱਕ ਆਪਰੇਟਰ ਦੁਆਰਾ ਸੰਭਾਲੇ ਗਏ ਵੱਡੇ ਪੈਨਲਾਂ ਦੇ ਅਨੁਕੂਲ ਹੁੰਦਾ ਹੈ।
ਬਾਕਸ ਅਤੇ ਪੈਨ ਬ੍ਰੇਕ ਕਲੈਂਪਿੰਗ ਬੀਮ ਵਿੱਚ ਖੰਡਿਤ ਉਂਗਲਾਂ ਜੋੜਦੇ ਹਨ ਤਾਂ ਜੋ ਬਣੀਆਂ ਸਾਈਡਾਂ ਟੂਲਿੰਗ ਨੂੰ ਸਾਫ਼ ਕਰ ਸਕਣ, ਜੋ ਕਿ ਇਸਨੂੰ ਇੱਕ ਬਾਕਸ ਜਾਂ ਟ੍ਰੇ ਦੀਆਂ ਸਾਰੀਆਂ 4 ਦੀਵਾਰਾਂ ਬਣਾਉਣ ਦਿੰਦਾ ਹੈ। ਪਲੇਟ ਮੋੜਨ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਇੱਕ ਬਿਲਕੁਲ ਵੱਖਰਾ ਤਰੀਕਾ ਅਪਣਾਓ, ਇੱਕ ਲਾਈਨ 'ਤੇ ਘੁੰਮਣ ਦੀ ਬਜਾਏ ਰੋਲਾਂ ਦੇ ਵਿਚਕਾਰ ਮੋਟੀ ਪਲੇਟ ਨੂੰ ਘੁਮਾਓ।
ਦੁਕਾਨ ਕਿਸ ਮਸ਼ੀਨ ਤੱਕ ਪਹੁੰਚਦੀ ਹੈ ਇਹ ਉਸ ਹਿੱਸੇ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ। ਲੰਬੇ ਕਰੀਜ਼ ਵਾਲੇ ਪ੍ਰੋਫਾਈਲ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਨੂੰ ਪਸੰਦ ਕਰਦੇ ਹਨ, ਵੱਡੇ ਪੈਨਲ ਫੋਲਡਰ ਨੂੰ ਪਸੰਦ ਕਰਦੇ ਹਨ, ਐਨਕਲੋਜ਼ਰ ਸੈਗਮੈਂਟਡ ਟੂਲਿੰਗ ਨੂੰ ਪਸੰਦ ਕਰਦੇ ਹਨ, ਅਤੇ ਸਿਲੰਡਰ ਰੋਲ ਨੂੰ ਪਸੰਦ ਕਰਦੇ ਹਨ। ਜ਼ਿਆਦਾਤਰ ਫੈਬਰੀਕੇਸ਼ਨ ਦੁਕਾਨਾਂ ਪਹਿਲਾਂ ਇੱਕ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਨਾਲ ਖਤਮ ਹੁੰਦੀਆਂ ਹਨ, ਕਿਉਂਕਿ ਇਹ ਇੱਕ ਨਿਵੇਸ਼ ਨਾਲ ਮੋੜੇ ਹੋਏ ਹਿੱਸਿਆਂ ਦੇ ਸਭ ਤੋਂ ਵੱਡੇ ਹਿੱਸੇ ਨੂੰ ਕਵਰ ਕਰਦੀ ਹੈ।
ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਬਨਾਮ ਫੋਲਡਰ ਫੈਸਲੇ ਲਈ ਇੱਕ ਹੋਰ ਸੂਖਮ ਵਾਕ ਦੀ ਲੋੜ ਹੈ, ਕਿਉਂਕਿ ਦੋਵੇਂ ਸ਼ੀਟ ਨੂੰ ਉਲਟ ਤਰੀਕਿਆਂ ਨਾਲ ਸੰਭਾਲਦੇ ਹਨ। A ਬ੍ਰੇਕ ਦਬਾਓ ਫਲੈਂਜ ਉੱਪਰ ਵੱਲ ਝੁਕਣ ਦੌਰਾਨ ਆਪਰੇਟਰ ਨੂੰ ਖਾਲੀ ਥਾਂ ਨੂੰ ਸਹਾਰਾ ਦੇਣ ਲਈ ਕਹਿੰਦਾ ਹੈ, ਜੋ ਕਿ ਵੱਡੇ ਪਤਲੇ ਪੈਨਲਾਂ 'ਤੇ 2-ਵਿਅਕਤੀਆਂ ਦਾ ਕੰਮ ਬਣ ਜਾਂਦਾ ਹੈ ਜੋ ਆਪਣੇ ਭਾਰ ਹੇਠ ਲਚ ਜਾਂਦੇ ਹਨ। ਇੱਕ ਫੋਲਡਰ ਪੈਨਲ ਨੂੰ ਆਪਣੀ ਮੇਜ਼ 'ਤੇ ਸਮਤਲ ਰੱਖਦਾ ਹੈ ਅਤੇ ਸਿਰਫ਼ ਫੋਲਡਿੰਗ ਬੀਮ ਨੂੰ ਹਿਲਾਉਂਦਾ ਹੈ, ਇਸ ਲਈ ਇੱਕ ਸਿੰਗਲ ਆਪਰੇਟਰ ਪੈਨਲ ਬਣਾ ਸਕਦਾ ਹੈ ਜਿਸ ਨਾਲ ਪ੍ਰੈਸ ਬ੍ਰੇਕ ਕਰੂ ਨੂੰ ਸੰਘਰਸ਼ ਕਰਨਾ ਪਵੇਗਾ। ਆਰਕੀਟੈਕਚਰਲ ਕਲੈਡਿੰਗ ਜਾਂ HVAC ਡਕਟਵਰਕ ਚਲਾਉਣ ਵਾਲੀਆਂ ਦੁਕਾਨਾਂ ਅਕਸਰ ਲੇਬਰ ਅੰਕਗਣਿਤ 'ਤੇ ਸਿਰਫ਼ ਇੱਕ ਫੋਲਡਰ ਨੂੰ ਜਾਇਜ਼ ਠਹਿਰਾਉਂਦੀਆਂ ਹਨ।
ਕੱਟੋ-ਫਿਰ-ਮੋੜੋ ਵਰਕਫਲੋ
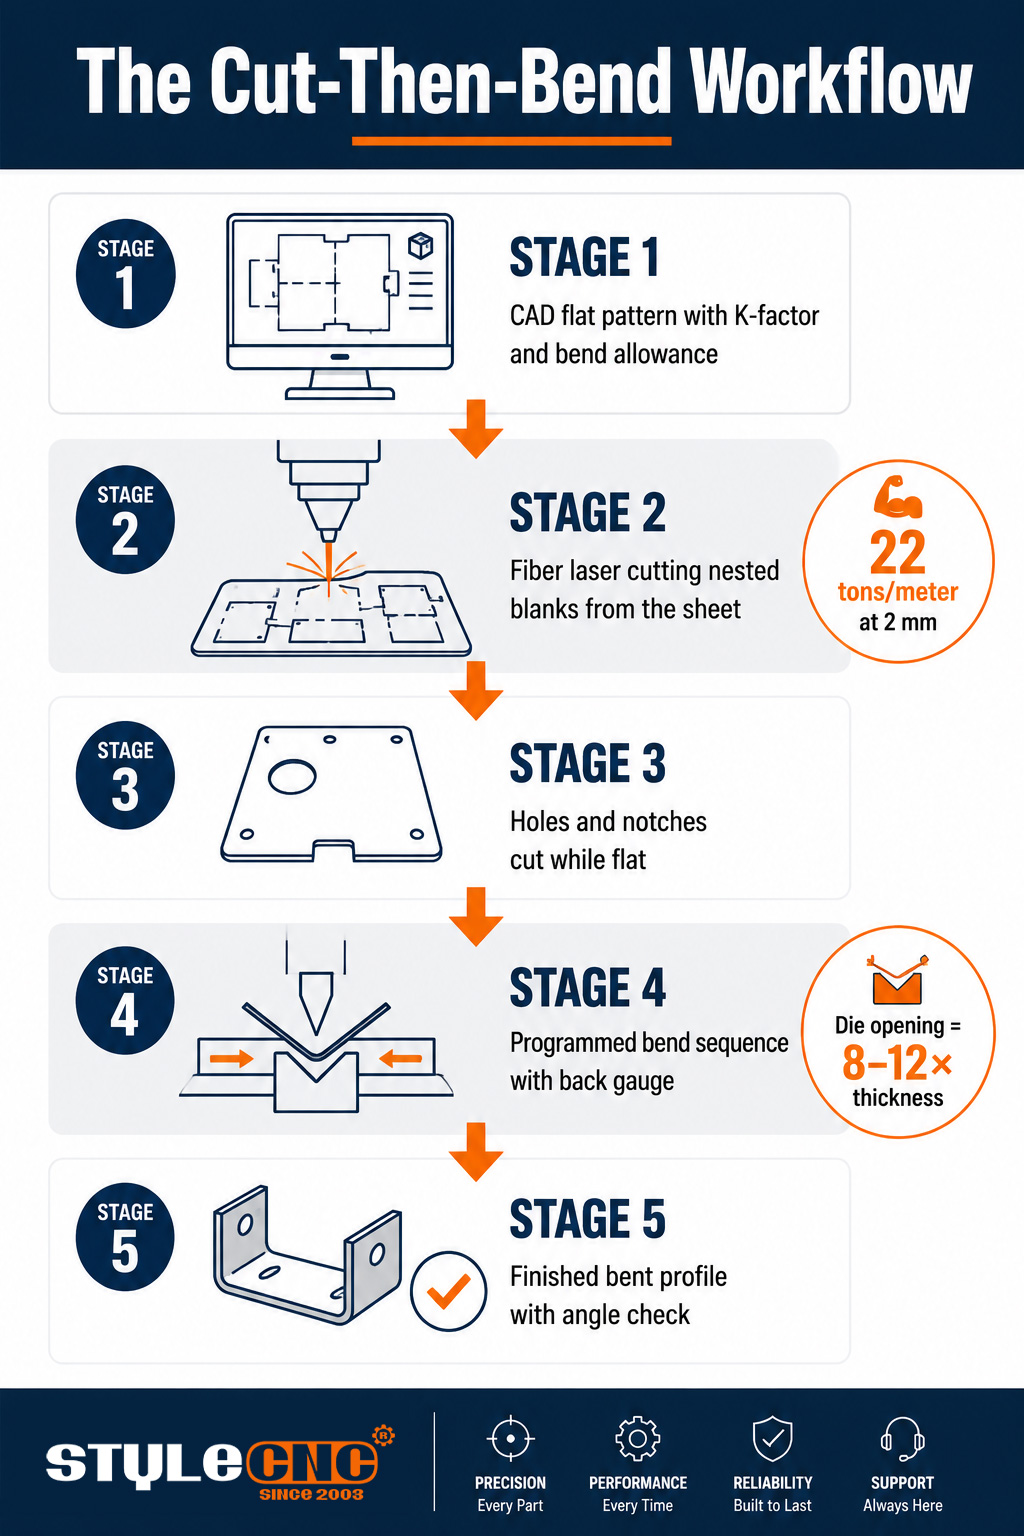
ਬੈਂਡਿੰਗ ਮਸ਼ੀਨ ਤੋਂ ਪਹਿਲਾਂ ਉਤਪਾਦਨ ਬੈਂਡਿੰਗ ਸ਼ੁਰੂ ਹੋ ਜਾਂਦਾ ਹੈ। ਫਲੈਟ ਬਲੈਂਕ ਨੂੰ ਇੱਕ ਗਣਨਾ ਕੀਤੀ ਵਿਕਸਤ ਲੰਬਾਈ ਤੱਕ ਕੱਟਿਆ ਜਾਂਦਾ ਹੈ, ਸ਼ੀਟ ਦੇ ਸਮਤਲ ਹੋਣ 'ਤੇ ਛੇਕ ਅਤੇ ਨੌਚ ਕੱਟੇ ਜਾਂਦੇ ਹਨ, ਅਤੇ ਕੇਵਲ ਤਦ ਹੀ ਹਿੱਸਾ ਬ੍ਰੇਕ ਤੱਕ ਪਹੁੰਚਦਾ ਹੈ। ਫਲੈਟ ਕੱਟਣ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਬਣਾਉਣ ਤੋਂ ਬਾਅਦ ਉਹਨਾਂ ਨੂੰ ਜੋੜਨ ਨਾਲੋਂ ਬਹੁਤ ਸਸਤੀਆਂ ਅਤੇ ਵਧੇਰੇ ਸਹੀ ਹਨ।
ਖਾਲੀ ਸ਼ੁੱਧਤਾ ਮੋੜ ਸ਼ੁੱਧਤਾ ਲਈ ਛੱਤ ਨਿਰਧਾਰਤ ਕਰਦੀ ਹੈ। A ਫਾਈਬਰ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਮੋੜਨ ਵਾਲੀ ਲਾਈਨ ਨੂੰ ਖੁਆਉਂਦੀ ਹੈ ਕਿਨਾਰੇ ਦੀ ਗੁਣਵੱਤਾ ਅਤੇ ਅਯਾਮੀ ਇਕਸਾਰਤਾ ਵਾਲੇ ਖਾਲੀ ਸਥਾਨ ਪ੍ਰਦਾਨ ਕਰਦਾ ਹੈ ਜਿਸ 'ਤੇ ਇੱਕ ਮੋੜਨ ਵਾਲਾ ਕੰਟਰੋਲਰ ਭਰੋਸਾ ਕਰ ਸਕਦਾ ਹੈ, ਇਸੇ ਕਰਕੇ ਬਹੁਤ ਸਾਰੀਆਂ ਮੋੜਨ ਵਾਲੀਆਂ ਸਮੱਸਿਆਵਾਂ ਅਸਲ ਵਿੱਚ ਭੇਸ ਵਿੱਚ ਕੱਟਣ ਵਾਲੀਆਂ ਸਮੱਸਿਆਵਾਂ ਹਨ। ਮੋਟੀ ਪਲੇਟ 'ਤੇ ਕੰਮ ਕਰਨ ਵਾਲੀਆਂ ਦੁਕਾਨਾਂ ਅਕਸਰ ਚਲਦੀਆਂ ਹਨ ਖਾਲੀ ਤਿਆਰੀ ਲਈ ਮੈਟਲ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਜ ਇੱਕ CNC ਪਲਾਜ਼ਮਾ ਕਟਰ ਉੱਪਰ ਵੱਲ, ਭਾਰੀ ਹਿੱਸਿਆਂ 'ਤੇ ਗਤੀ ਲਈ ਕੁਝ ਕਿਨਾਰੇ ਦੀ ਫਿਨਿਸ਼ ਦਾ ਵਪਾਰ।
ਓਪਰੇਟਰ ਵਿਹਾਰਕ ਪ੍ਰਸ਼ਨਾਂ ਵਿੱਚ ਹੈਂਡਆਫ ਨੂੰ ਫਰੇਮ ਕਰਦੇ ਹਨ: ਕੀ ਇਸ ਖਾਲੀ ਦਾ ਬਰਰ ਸਾਈਡ ਡਾਈ ਦੇ ਸਾਹਮਣੇ ਹੋਵੇਗਾ ਅਤੇ ਹਿੱਸੇ ਨੂੰ ਚਿੰਨ੍ਹਿਤ ਕਰੇਗਾ, ਜਾਂ ਕੀ ਕੱਟਣ ਵਾਲੇ ਪ੍ਰੋਗਰਾਮ ਨੇ ਅਨਾਜ ਦੀ ਦਿਸ਼ਾ ਨੂੰ ਧਿਆਨ ਵਿੱਚ ਰੱਖਿਆ ਸੀ ਤਾਂ ਜੋ ਮੋੜ ਫਟ ਨਾ ਜਾਵੇ? ਉਹ ਵੇਰਵੇ ਖਾਲੀ ਦੇ ਨਾਲ ਯਾਤਰਾ ਕਰਦੇ ਹਨ, ਅਤੇ ਦੁਕਾਨਾਂ ਜੋ ਕੱਟਣ ਦੇ ਪੜਾਅ 'ਤੇ ਉਹਨਾਂ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਦੀਆਂ ਹਨ, ਬਹੁਤ ਘੱਟ ਸਕ੍ਰੈਪ ਨਾਲ ਮੋੜਦੀਆਂ ਹਨ।
ਬੈਚ ਫਲੋ ਦੋ ਪੜਾਵਾਂ ਨੂੰ ਆਰਥਿਕ ਤੌਰ 'ਤੇ ਆਪਸ ਵਿੱਚ ਜੋੜਦਾ ਹੈ। ਨੇਸਟਿੰਗ ਸੌਫਟਵੇਅਰ ਕੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਹਰੇਕ ਸ਼ੀਟ 'ਤੇ ਦਰਜਨਾਂ ਵਿਕਸਤ ਫਲੈਟ ਪੈਟਰਨ ਪੈਕ ਕਰਦਾ ਹੈ, ਇਸ ਲਈ ਮੋੜਨ ਵਾਲਾ ਸੈੱਲ ਘੱਟੋ-ਘੱਟ ਸਮੱਗਰੀ ਦੀ ਰਹਿੰਦ-ਖੂੰਹਦ ਦੇ ਨਾਲ ਨੌਕਰੀ ਦੇ ਕ੍ਰਮ ਵਿੱਚ ਖਾਲੀ ਥਾਂ ਪ੍ਰਾਪਤ ਕਰਦਾ ਹੈ। ਜਦੋਂ ਕੱਟਣ ਅਤੇ ਮੋੜਨ ਵਾਲੇ ਪ੍ਰੋਗਰਾਮ ਇੱਕੋ CAD ਮਾਡਲ ਤੋਂ ਆਉਂਦੇ ਹਨ, ਤਾਂ ਵਿਕਸਤ ਲੰਬਾਈ, ਛੇਕ ਦੀਆਂ ਸਥਿਤੀਆਂ, ਅਤੇ ਮੋੜਨ ਵਾਲੀਆਂ ਲਾਈਨਾਂ ਉਸਾਰੀ ਦੁਆਰਾ ਸਹਿਮਤ ਹੁੰਦੀਆਂ ਹਨ, ਅਤੇ ਪਹਿਲਾ ਲੇਖ ਆਮ ਤੌਰ 'ਤੇ ਪਹਿਲੀ ਕੋਸ਼ਿਸ਼ 'ਤੇ ਨਿਰੀਖਣ ਪਾਸ ਕਰਦਾ ਹੈ।
ਮੋੜਨ ਦਾ ਪੜਾਅ ਖੁਦ ਇੱਕ ਪ੍ਰੋਗਰਾਮ ਕੀਤੇ ਕ੍ਰਮ ਦੀ ਪਾਲਣਾ ਕਰਦਾ ਹੈ। ਕੰਟਰੋਲਰ ਮੋੜਾਂ ਨੂੰ ਇਸ ਲਈ ਆਦੇਸ਼ ਦਿੰਦਾ ਹੈ ਤਾਂ ਜੋ ਪਹਿਲਾਂ ਵਾਲੇ ਫਲੈਂਜ ਕਦੇ ਵੀ ਟੂਲਿੰਗ ਨਾਲ ਨਾ ਟਕਰਾਉਣ, ਬੈਕ ਗੇਜ ਹਰੇਕ ਸਟ੍ਰੋਕ ਲਈ ਖਾਲੀ ਥਾਂ ਰੱਖਦਾ ਹੈ, ਅਤੇ ਓਪਰੇਟਰ ਸਿਮੂਲੇਸ਼ਨ ਦੇ ਅਨੁਸਾਰ ਮੋੜਾਂ ਦੇ ਵਿਚਕਾਰਲੇ ਹਿੱਸੇ ਨੂੰ ਪਲਟਦਾ ਜਾਂ ਘੁੰਮਾਉਂਦਾ ਹੈ। ਇੱਕ 4-ਮੋੜਨ ਵਾਲੇ ਘੇਰੇ ਨੂੰ ਇੱਕ ਚੰਗੀ ਤਰ੍ਹਾਂ ਕ੍ਰਮਬੱਧ ਪ੍ਰੋਗਰਾਮ 'ਤੇ ਇੱਕ ਮਿੰਟ ਤੋਂ ਘੱਟ ਸਮਾਂ ਲੱਗ ਸਕਦਾ ਹੈ ਅਤੇ ਇੱਕ ਮਾੜੀ ਯੋਜਨਾਬੱਧ ਪ੍ਰੋਗਰਾਮ 'ਤੇ 3 ਗੁਣਾ ਵੱਧ ਸਮਾਂ ਲੱਗ ਸਕਦਾ ਹੈ।
ਏਅਰ ਬੈਂਡਿੰਗ ਬਨਾਮ ਬੌਟਮਿੰਗ ਬਨਾਮ ਸਿੱਕਾ ਬਣਾਉਣਾ
ਸਾਰੇ 3 ਤਰੀਕੇ ਇੱਕੋ ਪੰਚ-ਐਂਡ-ਡਾਈ ਜਿਓਮੈਟਰੀ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ; ਜੋ ਬਦਲਦਾ ਹੈ ਉਹ ਇਹ ਹੈ ਕਿ ਪੰਚ ਕਿੰਨੀ ਡੂੰਘਾਈ ਤੱਕ ਯਾਤਰਾ ਕਰਦਾ ਹੈ ਅਤੇ ਇਹ ਕਿੰਨਾ ਬਲ ਲਾਗੂ ਕਰਦਾ ਹੈ। ਚੋਣ ਟਨੇਜ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ, ਟੂਲਿੰਗ ਲਾਗਤਾਂ, ਅਤੇ ਕੰਟਰੋਲਰ ਨੂੰ ਕਿੰਨਾ ਸਪਰਿੰਗਬੈਕ ਆਊਟਸਮਾਰਟ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ, ਨੂੰ ਚਲਾਉਂਦੀ ਹੈ:
| ਫੈਕਟਰ | ਏਅਰ ਬੈਡਿੰਗ | ਬੋਟਮਿੰਗ | ਸਿੱਕਾ | ਮਾਪ |
|---|---|---|---|---|
| ਪੰਚ ਯਾਤਰਾ | ਡਾਈ ਬੌਟਮ ਤੋਂ ਥੋੜ੍ਹਾ ਜਿਹਾ ਰੁਕਦਾ ਹੈ | ਸ਼ੀਟ ਨੂੰ ਪੂਰੀ ਤਰ੍ਹਾਂ ਡਾਈ ਵਿੱਚ ਦਬਾਉਂਦਾ ਹੈ | ਸਮੱਗਰੀ ਵਿੱਚ ਪੰਚ ਟਿਪ ਨਾਲ ਮੋਹਰ ਲਗਾਉਂਦੀ ਹੈ | ਡਾਈ V ਓਪਨਿੰਗ ਦੇ ਸਾਪੇਖਕ ਪੰਚ ਡੂੰਘਾਈ |
| ਟਨੇਜ ਦੀ ਲੋੜ ਹੈ | 3 ਤਰੀਕਿਆਂ ਵਿੱਚੋਂ ਸਭ ਤੋਂ ਘੱਟ | ਲਗਭਗ 3 ਤੋਂ 5 ਵਾਰ ਹਵਾ ਨਾਲ ਮੋੜਨਾ | 10 ਗੁਣਾ ਤੱਕ ਹਵਾ ਨਾਲ ਮੋੜਨਾ | ਮੋਟਾਈ ਅਤੇ ਡਾਈ ਚੌੜਾਈ ਤੋਂ ਪ੍ਰਤੀ ਮੀਟਰ ਟਨ |
| ਸਪਰਿੰਗਬੈਕ | ਸਭ ਤੋਂ ਵੱਡਾ; ਕੰਟਰੋਲਰ ਮੁਆਵਜ਼ਾ ਦੇਣ ਲਈ ਓਵਰਬੈਂਡ ਕਰਦਾ ਹੈ | ਘਟਾਇਆ ਗਿਆ; ਡਾਈ ਸੰਪਰਕ ਕੋਣ ਸੈੱਟ ਕਰਦਾ ਹੈ | ਸਟੈਂਪਿੰਗ ਫੋਰਸ ਦੇ ਅਧੀਨ ਲਗਭਗ ਖਤਮ ਹੋ ਗਿਆ | ਪੰਚ ਲਿਫਟ ਤੋਂ ਬਾਅਦ ਲਚਕੀਲੇ ਰਿਕਵਰੀ ਦੀਆਂ ਡਿਗਰੀਆਂ |
| ਟੂਲਿੰਗ ਲਚਕਤਾ | ਇੱਕ ਟੂਲ ਸੈੱਟ ਕਈ ਕੋਣ ਬਣਾਉਂਦਾ ਹੈ। | ਪ੍ਰਤੀ ਟਾਰਗੇਟ ਐਂਗਲ ਇੱਕ ਡਾਈ | ਪ੍ਰਤੀ ਹਿੱਸਾ ਸਮਰਪਿਤ ਟੂਲਿੰਗ | ਤੁਹਾਡੇ ਪਾਰਟ ਮਿਕਸ ਵਿੱਚ ਟੂਲ ਬਦਲਾਵਾਂ ਦੀ ਗਿਣਤੀ |
| ਸਰਬੋਤਮ ਵਰਤੋਂ | ਆਮ ਨਿਰਮਾਣ, ਮਿਸ਼ਰਤ ਦੌੜਾਂ | ਸਖ਼ਤ-ਸਹਿਣਸ਼ੀਲਤਾ ਦੁਹਰਾਉਣ ਵਾਲੇ ਹਿੱਸੇ | ਪਤਲੀ ਸ਼ੀਟ 'ਤੇ ਨਾਜ਼ੁਕ ਕੋਣ | ਅੱਧੇ ਡਿਗਰੀ ਤੋਂ ਘੱਟ ਲੋੜੀਂਦੇ ਹਿੱਸਿਆਂ ਦਾ ਹਿੱਸਾ |
ਸਪਰਿੰਗਬੈਕ ਪੂਰੀ ਤੁਲਨਾ ਦੇ ਹੇਠਾਂ ਵਿਵਹਾਰ ਹੈ। ਹਰ ਧਾਤ ਲਚਕੀਲੇ ਢੰਗ ਨਾਲ ਠੀਕ ਹੋ ਜਾਂਦੀ ਹੈ ਜਦੋਂ ਪੰਚ ਉੱਪਰ ਉੱਠਦਾ ਹੈ, ਮੋੜ ਨੂੰ ਥੋੜ੍ਹਾ ਜਿਹਾ ਖੋਲ੍ਹਦਾ ਹੈ। ਹਵਾ ਦਾ ਮੋੜ ਉਸ ਰਿਕਵਰੀ ਨੂੰ ਸਵੀਕਾਰ ਕਰਦਾ ਹੈ ਅਤੇ ਮੁਆਵਜ਼ਾ ਦੇਣ ਲਈ ਓਵਰਬੈਂਡ ਕਰਦਾ ਹੈ, ਇਸੇ ਕਰਕੇ ਇਹ ਆਧੁਨਿਕ ਦੁਕਾਨਾਂ 'ਤੇ ਹਾਵੀ ਹੁੰਦਾ ਹੈ: ਇੱਕ ਟੂਲ ਸੈੱਟ, ਦਰਮਿਆਨੀ ਟਨੇਜ, ਅਤੇ ਇੱਕ ਕੰਟਰੋਲਰ ਜੋ ਪ੍ਰਤੀ ਸਮੱਗਰੀ ਮੁਆਵਜ਼ਾ ਗਣਿਤ ਕਰਦਾ ਹੈ।
ਬੈਂਡ ਅਲਾਉਂਸ, ਕੇ-ਫੈਕਟਰ, ਅਤੇ ਇੱਕ ਕੰਮ ਕੀਤਾ ਉਦਾਹਰਣ
ਧਾਤ ਇੱਕ ਮੋੜ ਦੇ ਬਾਹਰ ਵੱਲ ਫੈਲਦੀ ਹੈ ਅਤੇ ਅੰਦਰੋਂ ਸੰਕੁਚਿਤ ਹੁੰਦੀ ਹੈ, ਅਤੇ 2 ਸਤਹਾਂ ਦੇ ਵਿਚਕਾਰ ਕਿਤੇ ਇੱਕ ਨਿਰਪੱਖ ਧੁਰਾ ਬੈਠਦਾ ਹੈ ਜੋ ਆਪਣੀ ਅਸਲ ਲੰਬਾਈ ਨੂੰ ਰੱਖਦਾ ਹੈ। K-ਫੈਕਟਰ ਉਸ ਧੁਰੇ ਨੂੰ ਮੋਟਾਈ ਦੇ ਇੱਕ ਅੰਸ਼ ਦੇ ਰੂਪ ਵਿੱਚ ਲੱਭਦਾ ਹੈ, ਆਮ ਤੌਰ 'ਤੇ 0.3 ਤੋਂ 0.5 ਦੇ ਆਸਪਾਸ, ਅਤੇ ਮੋੜ ਭੱਤਾ ਇਸਦੀ ਵਰਤੋਂ ਇਹ ਗਣਨਾ ਕਰਨ ਲਈ ਕਰਦਾ ਹੈ ਕਿ ਹਰੇਕ ਮੋੜ ਕਿੰਨੀ ਸਮਤਲ ਸਮੱਗਰੀ ਦੀ ਖਪਤ ਕਰਦਾ ਹੈ।
ਇਸ ਗਣਿਤ ਵਿੱਚੋਂ ਨਿਕਲਣ ਵਾਲੇ ਵਿਹਾਰਕ ਅੰਕ:
• ਮੋੜ ਭੱਤਾ ਵਿਕਸਤ ਫਲੈਟ ਲੰਬਾਈ ਨੂੰ ਸੈੱਟ ਕਰਦਾ ਹੈ, ਇਸ ਲਈ ਬ੍ਰੇਕ ਦੇ ਹਿੱਸੇ ਨੂੰ ਛੂਹਣ ਤੋਂ ਪਹਿਲਾਂ ਕੱਟਣ ਦਾ ਪ੍ਰੋਗਰਾਮ ਇਸ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ।
• ਇੱਕ ਆਮ ਨਿਯਮ ਹਲਕੇ ਸਟੀਲ ਲਈ ਕ੍ਰੈਕਿੰਗ ਤੋਂ ਬਚਣ ਲਈ ਘੱਟੋ-ਘੱਟ ਅੰਦਰੂਨੀ ਮੋੜ ਦੇ ਘੇਰੇ ਨੂੰ ਲਗਭਗ ਇੱਕ ਸਮੱਗਰੀ ਦੀ ਮੋਟਾਈ 'ਤੇ ਰੱਖਦਾ ਹੈ।
• ਡਾਈ ਓਪਨਿੰਗ ਚੌੜਾਈ ਆਮ ਤੌਰ 'ਤੇ ਸਮੱਗਰੀ ਦੀ ਮੋਟਾਈ ਤੋਂ 8 ਤੋਂ 12 ਗੁਣਾ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਡਾਈ ਨੂੰ ਚੌੜਾ ਕਰਨ ਨਾਲ ਲੋੜੀਂਦਾ ਟਨੇਜ ਘੱਟ ਜਾਂਦਾ ਹੈ।
ਇੱਕ ਕੰਮ ਕੀਤੇ ਟਨੇਜ ਵਾਲੀ ਉਦਾਹਰਣ ਰਿਸ਼ਤੇ ਨੂੰ ਠੋਸ ਬਣਾਉਂਦੀ ਹੈ। 16 mm V ਡਾਈ ਉੱਤੇ 2 mm ਹਲਕੇ ਸਟੀਲ ਨੂੰ ਮੋੜਨ ਲਈ ਲਗਭਗ 22 ਟਨ ਪ੍ਰਤੀ ਮੀਟਰ ਮੋੜ ਲੰਬਾਈ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਇਸ ਲਈ 1.2 ਮੀਟਰ ਫਲੈਂਜ ਨੂੰ ਲਗਭਗ 27 ਟਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। 24 mm ਡਾਈ ਉੱਤੇ 3 mm ਤੱਕ ਜਾਣ 'ਤੇ ਲੋੜ 33 ਟਨ ਪ੍ਰਤੀ ਮੀਟਰ ਦੇ ਨੇੜੇ ਵੱਧ ਜਾਂਦੀ ਹੈ। ਯਾਦ ਰੱਖਣ ਵਾਲਾ ਪੈਟਰਨ: ਟਨੇਜ ਮੋਟਾਈ ਦੇ ਵਰਗ ਦੇ ਨਾਲ ਵਧਦਾ ਹੈ, ਇਸੇ ਕਰਕੇ 2 mm ਕੰਮ ਲਈ ਆਕਾਰ ਵਾਲੀ ਮਸ਼ੀਨ 6 mm ਪਲੇਟ ਨੂੰ ਅਚਾਨਕ ਨਹੀਂ ਲੈ ਸਕਦੀ।
ਮਸ਼ੀਨ ਫਰੇਮ 'ਤੇ ਛਪੇ ਹੋਏ ਟਨੇਜ ਚਾਰਟ ਹਰੇਕ ਸਟੈਂਡਰਡ ਡਾਈ ਓਪਨਿੰਗ ਲਈ ਬਿਲਕੁਲ ਇਸ ਗਣਿਤ ਨੂੰ ਏਨਕੋਡ ਕਰਦੇ ਹਨ, ਅਤੇ ਤਜਰਬੇਕਾਰ ਓਪਰੇਟਰ ਉਹਨਾਂ ਨੂੰ ਯਾਦਦਾਸ਼ਤ ਦੀ ਬਜਾਏ ਆਦਤ ਦੁਆਰਾ ਜਾਂਚਦੇ ਹਨ। ਚਾਰਟ ਇਹ ਵੀ ਦੱਸਦਾ ਹੈ ਕਿ ਜਦੋਂ ਕੋਈ ਕੰਮ ਮਸ਼ੀਨ ਤੋਂ ਵੱਧ ਜਾਂਦਾ ਹੈ ਤਾਂ ਬਚਣ ਦਾ ਰਸਤਾ ਕੀ ਹੁੰਦਾ ਹੈ: ਡਾਈ ਨੂੰ ਚੌੜਾ ਕਰਨ ਨਾਲ ਲੋੜੀਂਦਾ ਟਨੇਜ ਕਾਫ਼ੀ ਘੱਟ ਜਾਂਦਾ ਹੈ, ਇੱਕ ਵੱਡੇ ਅੰਦਰੂਨੀ ਘੇਰੇ ਅਤੇ ਇੱਕ ਚੌੜੇ ਘੱਟੋ-ਘੱਟ ਫਲੈਂਜ ਦੀ ਕੀਮਤ 'ਤੇ। ਕੀ ਉਹ ਵਪਾਰ ਸਵੀਕਾਰਯੋਗ ਹੈ ਇਹ ਡਰਾਇੰਗ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ, ਇਸੇ ਕਰਕੇ ਟਨੇਜ ਗੱਲਬਾਤ ਹਮੇਸ਼ਾ ਪਾਰਟ ਪ੍ਰਿੰਟ 'ਤੇ ਖਤਮ ਹੁੰਦੀ ਹੈ।
ਆਮ ਸਮੱਗਰੀ ਕਿਵੇਂ ਵਿਵਹਾਰ ਕਰਦੀ ਹੈ
ਨਰਮ ਇਸਪਾਤ
ਟਨੇਜ ਚਾਰਟ ਮੰਨਦੇ ਹਨ ਕਿ ਹਲਕਾ ਸਟੀਲ ਬੇਸਲਾਈਨ ਹੈ: ਇੱਕ ਜਾਂ ਦੋ ਡਿਗਰੀ ਦਾ ਅਨੁਮਾਨਯੋਗ ਸਪਰਿੰਗਬੈਕ, ਤੰਗ ਰੇਡੀਆਈ ਨੂੰ ਮਾਫ਼ ਕਰਨ ਵਾਲਾ, ਅਤੇ ਸ਼ੀਟ ਤੋਂ ਸ਼ੀਟ ਤੱਕ ਇਕਸਾਰ। ਜ਼ਿਆਦਾਤਰ ਸਟੀਲ ਨਿਰਮਾਣ ਐਪਲੀਕੇਸ਼ਨਾਂ ਜਦੋਂ ਖਾਲੀ ਥਾਂ ਸਾਫ਼ ਹੋਵੇ ਅਤੇ ਅਨਾਜ ਦੀ ਦਿਸ਼ਾ ਦਾ ਸਤਿਕਾਰ ਕੀਤਾ ਜਾਵੇ ਤਾਂ ਨਾਟਕ ਤੋਂ ਬਿਨਾਂ ਮੋੜੋ।
ਸਟੇਨਲੇਸ ਸਟੀਲ
ਸਟੇਨਲੈੱਸ ਨੂੰ ਇੱਕੋ ਜਿਹੀ ਮੋਟਾਈ 'ਤੇ ਹਲਕੇ ਸਟੀਲ ਨਾਲੋਂ ਲਗਭਗ 50 ਪ੍ਰਤੀਸ਼ਤ ਜ਼ਿਆਦਾ ਟਨੇਜ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਅਤੇ ਇਹ ਹੋਰ ਪਿੱਛੇ ਵੱਲ ਸਪ੍ਰਿੰਗ ਕਰਦਾ ਹੈ, ਅਕਸਰ 2 ਤੋਂ 3 ਡਿਗਰੀ। ਇਹ ਬਣਦੇ ਸਮੇਂ ਸਖ਼ਤ ਵੀ ਹੁੰਦਾ ਹੈ, ਇਸ ਲਈ ਇੱਕੋ ਥਾਂ 'ਤੇ ਦੋ ਵਾਰ ਮੋੜਨ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰਨ ਨਾਲ ਫਟਣ ਦਾ ਖ਼ਤਰਾ ਹੁੰਦਾ ਹੈ। ਪਹਿਲੀ ਵਾਰ ਓਵਰਬੈਂਡ ਨੂੰ ਸਹੀ ਢੰਗ ਨਾਲ ਪ੍ਰੋਗਰਾਮ ਕਰੋ। ਫਿਨਿਸ਼-ਕ੍ਰਿਟੀਕਲ ਸਟੇਨਲੈੱਸ 'ਤੇ, ਸੁਰੱਖਿਆ ਵਾਲੀ ਫਿਲਮ ਅਤੇ ਪਾਲਿਸ਼ ਕੀਤੇ ਡਾਈਜ਼ ਆਪਣੀ ਲਾਗਤ ਕਮਾਉਂਦੇ ਹਨ, ਕਿਉਂਕਿ ਡਾਈ ਦੇ ਨਿਸ਼ਾਨ ਜੋ ਹਲਕੇ ਸਟੀਲ ਤੋਂ ਰੇਤ ਕੱਢਦੇ ਹਨ, ਬੁਰਸ਼ ਕੀਤੀ ਸਤ੍ਹਾ 'ਤੇ ਸਥਾਈ ਦਾਗ ਬਣ ਜਾਂਦੇ ਹਨ।
ਅਲਮੀਨੀਅਮ
ਐਲੂਮੀਨੀਅਮ ਘੱਟ ਬਲ ਨਾਲ ਬਣਦਾ ਹੈ ਪਰ ਤੰਗ ਰੇਡੀਆਈ ਨੂੰ ਸਜ਼ਾ ਦਿੰਦਾ ਹੈ, ਖਾਸ ਕਰਕੇ ਸਖ਼ਤ ਤਾਪਮਾਨਾਂ ਵਿੱਚ ਜਿੱਥੇ 1.5 ਗੁਣਾ ਤੋਂ ਘੱਟ ਮੋਟਾਈ ਦਾ ਘੇਰਾ ਮੋੜ ਲਾਈਨ ਦੇ ਨਾਲ-ਨਾਲ ਕ੍ਰੈਕਿੰਗ ਨੂੰ ਸੱਦਾ ਦਿੰਦਾ ਹੈ। ਸਪਰਿੰਗਬੈਕ ਘੱਟ ਬਲ ਦੇ ਬਾਵਜੂਦ ਹਲਕੇ ਸਟੀਲ ਨਾਲੋਂ ਵੱਡਾ ਚੱਲਦਾ ਹੈ। ਮਿਸ਼ਰਤ ਧਾਤ ਵਿੱਚ ਆਮ ਹਨ ਐਲੂਮੀਨੀਅਮ ਨਿਰਮਾਣ ਐਪਲੀਕੇਸ਼ਨਾਂ ਹਰੇਕ ਦਾ ਆਪਣਾ ਘੱਟੋ-ਘੱਟ ਘੇਰਾ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਨਰਮ ਸੁਭਾਅ ਢਾਂਚਾਗਤ ਸੁਭਾਅ ਨਾਲੋਂ ਕਿਤੇ ਜ਼ਿਆਦਾ ਮਾਫ਼ ਕਰਨ ਵਾਲੇ ਢੰਗ ਨਾਲ ਝੁਕਦੇ ਹਨ।
ਆਮ ਝੁਕਣ ਵਾਲੇ ਨੁਕਸ ਅਤੇ ਉਨ੍ਹਾਂ ਦੇ ਕਾਰਨ
⦿ ਮੋੜ ਲਾਈਨ ਦੇ ਨਾਲ-ਨਾਲ ਦਰਾੜ: ਸਮੱਗਰੀ ਲਈ ਘੇਰਾ ਬਹੁਤ ਤੰਗ ਹੈ ਜਾਂ ਮੋੜ ਅਨਾਜ ਦੀ ਦਿਸ਼ਾ ਦੇ ਸਮਾਨਾਂਤਰ ਰੱਖਿਆ ਗਿਆ ਹੈ।
⦿ ਇੱਕ ਬੈਚ ਵਿੱਚ ਅਸੰਗਤ ਕੋਣ: ਸ਼ੀਟਾਂ ਵਿਚਕਾਰ ਸਮੱਗਰੀ ਦੀ ਮੋਟਾਈ ਵਿੱਚ ਭਿੰਨਤਾ, ਮਸ਼ੀਨ ਦੀ ਗਲਤੀ ਨਹੀਂ।
⦿ ਲੰਬੇ ਮੋੜਾਂ 'ਤੇ ਘੱਟ-ਬਣਿਆ ਹੋਇਆ ਕੇਂਦਰ: ਕਰਾਊਨਿੰਗ ਮੁਆਵਜ਼ੇ ਤੋਂ ਬਿਨਾਂ ਰੈਮ ਡਿਫਲੈਕਸ਼ਨ।
⦿ ਦਿਖਾਈ ਦੇਣ ਵਾਲੀਆਂ ਸਤਹਾਂ 'ਤੇ ਡਾਈ ਦੇ ਨਿਸ਼ਾਨ: ਫਿਨਿਸ਼-ਨਾਜ਼ੁਕ ਹਿੱਸਿਆਂ 'ਤੇ ਘਿਸਿਆ ਹੋਇਆ ਟੂਲਿੰਗ ਜਾਂ ਸੁਰੱਖਿਆ ਫਿਲਮ ਗੁੰਮ।
⦿ ਫਲੈਂਜ ਆਯਾਮ ਤੋਂ ਬਾਹਰ: ਗਲਤ K-ਫੈਕਟਰ ਨਾਲ ਮੋੜ ਭੱਤਾ ਗਿਣਿਆ ਗਿਆ, ਇਸ ਲਈ ਖਾਲੀ ਥਾਂ ਨੂੰ ਗਲਤ ਵਿਕਸਤ ਲੰਬਾਈ ਤੱਕ ਕੱਟ ਦਿੱਤਾ ਗਿਆ।
ਪਹਿਲੇ ਮੋੜ ਤੋਂ ਪਹਿਲਾਂ ਵਰਕਫਲੋ ਚੈੱਕਲਿਸਟ
☑ ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਵਿਕਸਤ ਫਲੈਟ ਲੰਬਾਈ ਦੀ ਗਣਨਾ ਉਸ K-ਫੈਕਟਰ ਨਾਲ ਕੀਤੀ ਗਈ ਸੀ ਜੋ ਤੁਹਾਡੀ ਸਮੱਗਰੀ ਅਸਲ ਵਿੱਚ ਪ੍ਰਦਰਸ਼ਿਤ ਕਰਦੀ ਹੈ।
☑ ਸ਼ੀਟ ਸਮਤਲ ਹੋਣ 'ਤੇ ਸਾਰੇ ਛੇਕ ਅਤੇ ਨੌਚ ਕੱਟੋ, ਮਹੱਤਵਪੂਰਨ ਛੇਕਾਂ ਨੂੰ ਮੋੜ ਵਾਲੀਆਂ ਲਾਈਨਾਂ ਤੋਂ ਘੱਟੋ-ਘੱਟ 2.5 ਗੁਣਾ ਮੋਟਾਈ ਰੱਖੋ।
☑ ਓਰੀਐਂਟ ਅਨਾਜ ਦੀ ਉਸ ਦਿਸ਼ਾ ਵਿੱਚ ਮੁੜਦਾ ਹੈ ਜਿੱਥੇ ਹਿੱਸਾ ਇਸਨੂੰ ਇਜਾਜ਼ਤ ਦਿੰਦਾ ਹੈ।
☑ ਇਹ ਯਕੀਨੀ ਬਣਾਓ ਕਿ ਡਾਈ ਓਪਨਿੰਗ 8 ਤੋਂ 12 ਗੁਣਾ ਮੋਟਾਈ ਵਾਲੀ ਹੈ ਅਤੇ ਟਨੇਜ ਮਸ਼ੀਨ ਦੀ ਆਰਾਮਦਾਇਕ ਸੀਮਾ ਦੇ ਅੰਦਰ ਹੈ।
☑ ਬੈਚ ਲਗਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਇੱਕ ਪਹਿਲਾ ਆਰਟੀਕਲ ਚਲਾਓ ਅਤੇ ਕੋਣ ਅਤੇ ਫਲੈਂਜ ਦੀ ਲੰਬਾਈ ਮਾਪੋ।
ਕਟਿੰਗ ਟੇਬਲ 'ਤੇ ਵਰਕਫਲੋ ਸ਼ੁਰੂ ਕਰੋ
ਸਹੀ ਮੋੜ ਸਹੀ ਖਾਲੀ ਥਾਵਾਂ ਨਾਲ ਸ਼ੁਰੂ ਹੁੰਦਾ ਹੈ। ਪੜਚੋਲ ਕਰੋ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ ਜੋ ਝੁਕਣ ਵਾਲੀਆਂ ਲਾਈਨਾਂ ਨੂੰ ਫੀਡ ਕਰਨ ਲਈ ਬਣੀਆਂ ਹਨ ਅਤੇ ਆਪਣੀ ਸਮੱਗਰੀ, ਮੋਟਾਈ, ਅਤੇ ਰੋਜ਼ਾਨਾ ਹਿੱਸੇ ਦੀ ਮਾਤਰਾ ਦੇ ਅਨੁਸਾਰ ਇੱਕ ਮੁਫ਼ਤ ਹਵਾਲਾ ਪ੍ਰਾਪਤ ਕਰੋ।