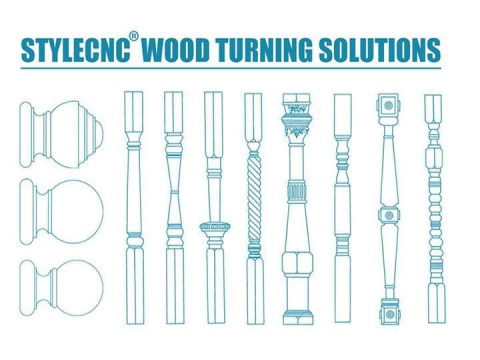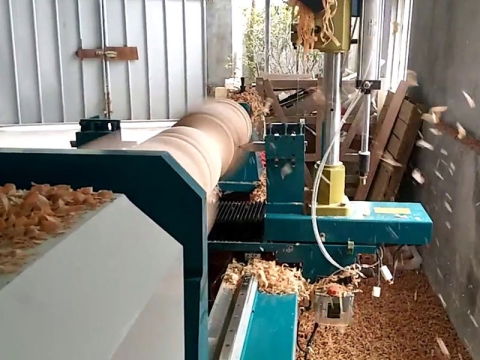
ਲੱਤਾਂ ਇੱਕ ਅਜਿਹਾ ਉਪਯੋਗ ਹੈ ਜੋ ਕਿਸੇ ਵੀ ਹੋਰ ਨਾਲੋਂ ਜ਼ਿਆਦਾ ਲੱਕੜ ਦੇ ਖਰਾਦ ਵੇਚਦਾ ਹੈ, ਕਿਉਂਕਿ ਇਹ ਉਹਨਾਂ ਸਾਰੀਆਂ ਚੀਜ਼ਾਂ ਨੂੰ ਜੋੜਦੇ ਹਨ ਜਿਸ ਵਿੱਚ ਮਸ਼ੀਨ ਚੰਗੀ ਹੈ: ਵਾਰ-ਵਾਰ ਇੱਕੋ ਜਿਹੇ ਹਿੱਸੇ, ਪ੍ਰੋਫਾਈਲਾਂ ਜੋ ਵਾਲੀਅਮ 'ਤੇ ਹੱਥ ਨਾਲ ਘੁੰਮਣ ਲਈ ਬਹੁਤ ਹੌਲੀ ਹੁੰਦੀਆਂ ਹਨ, ਅਤੇ ਇੱਕ ਗੁਣਵੱਤਾ ਮਿਆਰ ਜਿੱਥੇ ਇੱਕ ਬੇਮੇਲ ਲੱਤ ਇੱਕ ਮੇਜ਼ ਨੂੰ ਬਰਬਾਦ ਕਰ ਦਿੰਦੀ ਹੈ। ਇਹ ਗਾਈਡ ਲੱਤਾਂ ਦੀਆਂ ਸ਼ੈਲੀਆਂ ਨੂੰ ਮਸ਼ੀਨ ਸ਼੍ਰੇਣੀ ਨਾਲ ਜੋੜਦੀ ਹੈ ਜੋ ਉਹਨਾਂ ਨੂੰ ਪੈਦਾ ਕਰਦੀ ਹੈ, ਸੰਖਿਆਵਾਂ ਵਿੱਚ ਇਕਸਾਰਤਾ ਦਾ ਕੇਸ ਬਣਾਉਂਦੀ ਹੈ, ਅਤੇ ਖਾਲੀ ਥਾਵਾਂ, ਅਰਥਸ਼ਾਸਤਰ ਅਤੇ ਨਾਲ ਲੱਗਦੇ ਹਿੱਸਿਆਂ ਨੂੰ ਕਵਰ ਕਰਦੀ ਹੈ ਜਦੋਂ ਉਹੀ ਮਸ਼ੀਨ ਅਨਲੌਕ ਕਰਦੀ ਹੈ।
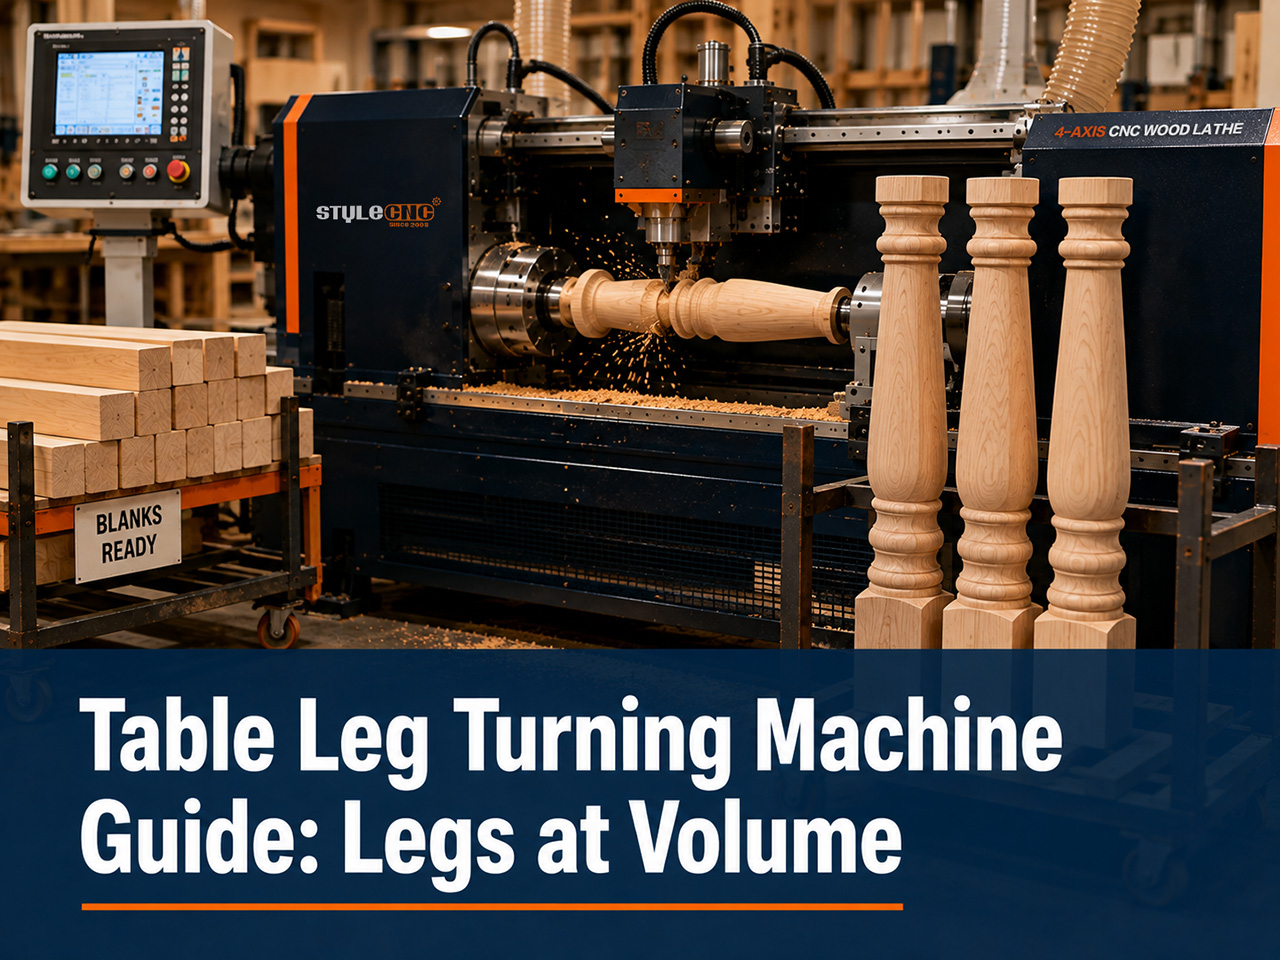
ਲੱਤਾਂ ਦੀਆਂ ਸ਼ੈਲੀਆਂ ਮਸ਼ੀਨ ਸਮਰੱਥਾ ਅਨੁਸਾਰ ਮੈਪ ਕੀਤੀਆਂ ਗਈਆਂ
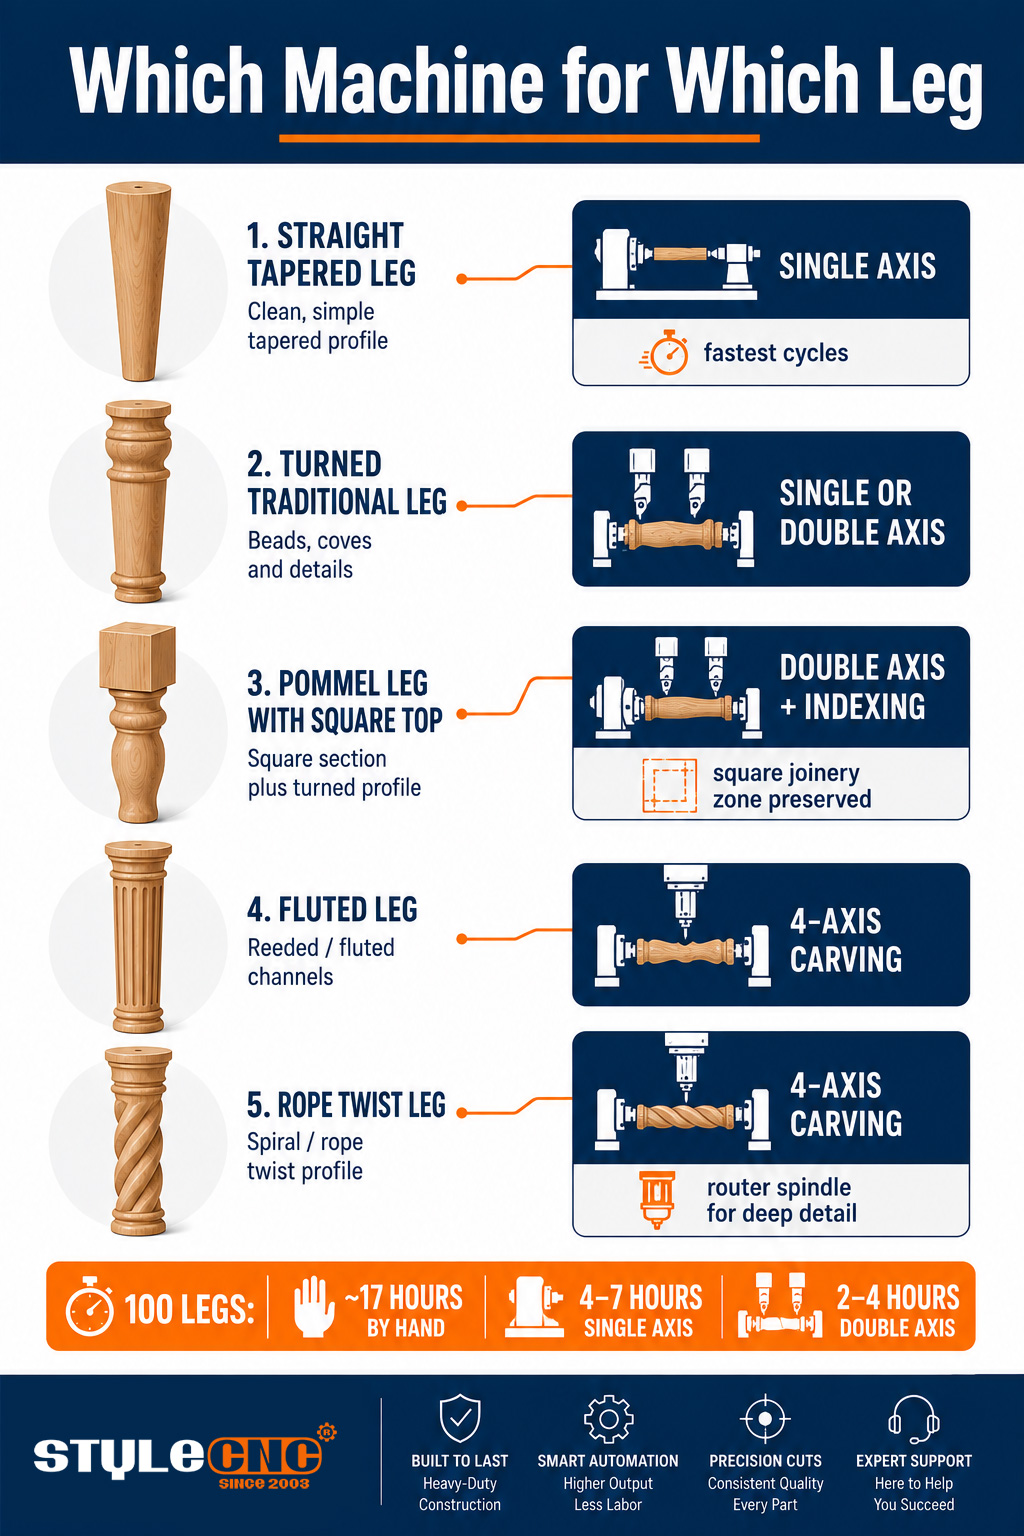
ਫਰਨੀਚਰ ਦੀਆਂ ਲੱਤਾਂ ਨੂੰ 5 ਉਤਪਾਦਨ ਪਰਿਵਾਰਾਂ ਵਿੱਚ ਵੰਡਿਆ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਹਰੇਕ ਪਰਿਵਾਰ ਕੋਲ ਘੱਟੋ-ਘੱਟ ਇੱਕ ਮਸ਼ੀਨ ਸ਼੍ਰੇਣੀ ਹੁੰਦੀ ਹੈ ਜੋ ਇਸਨੂੰ ਕੁਸ਼ਲਤਾ ਨਾਲ ਪੈਦਾ ਕਰਦੀ ਹੈ:
| ਲੱਤ ਸਟਾਈਲ | ਮਸ਼ੀਨ ਕਲਾਸ | ਸਾਈਕਲ ਅੱਖਰ | ਮਾਪ |
|---|---|---|---|
| ਸਿੱਧੀਆਂ ਅਤੇ ਪਤਲੀਆਂ ਲੱਤਾਂ | ਸਿੰਗਲ ਐਕਸਿਸ ਆਟੋਮੈਟਿਕ | ਸਧਾਰਨ ਨਿਰੰਤਰ ਪ੍ਰੋਫਾਈਲ, ਮਸ਼ੀਨ 'ਤੇ ਸਭ ਤੋਂ ਤੇਜ਼ ਚੱਕਰ | ਤੁਹਾਡੀ ਟੇਪਰ ਲੰਬਾਈ 'ਤੇ ਪ੍ਰਤੀ ਘੰਟਾ ਲੱਤਾਂ |
| ਰਵਾਇਤੀ ਪ੍ਰੋਫਾਈਲਾਂ ਨੂੰ ਬਦਲਿਆ | ਸਿੰਗਲ ਜਾਂ ਡਬਲ ਐਕਸਿਸ | ਇੱਕ ਖਿੱਚੀ ਗਈ ਰੂਪ-ਰੇਖਾ ਤੋਂ ਮਣਕੇ, ਕੋਵ ਅਤੇ ਫੁੱਲਦਾਨ | ਸਭ ਤੋਂ ਡੂੰਘੇ ਪ੍ਰੋਫਾਈਲ ਵੇਰਵੇ 'ਤੇ ਚੱਕਰ ਸਮਾਂ |
| ਪੋਮੇਲ ਲੱਤਾਂ, ਚੌਰਸ ਤੋਂ ਗੋਲ | ਇੰਡੈਕਸਿੰਗ ਦੇ ਨਾਲ ਦੋਹਰਾ ਧੁਰਾ | ਜੋੜਨ ਵਾਲੇ ਖੇਤਰ ਵਿੱਚ ਸੁਰੱਖਿਅਤ ਵਰਗਾਕਾਰ ਬਲਾਕ, ਹੇਠਾਂ ਮੋੜਿਆ ਹੋਇਆ | ਪੋਮਲ ਮੋਢੇ 'ਤੇ ਤਬਦੀਲੀ ਦੀ ਕਰਿਸਪਤਾ |
| ਬੰਸਰੀ ਅਤੇ ਰੀਡ ਵਾਲੀਆਂ ਲੱਤਾਂ | ਨੱਕਾਸ਼ੀ ਵਾਲੀ ਸਪਿੰਡਲ ਦੇ ਨਾਲ 4-ਧੁਰੀ | ਇੱਕ ਕਲੈਂਪਿੰਗ ਵਿੱਚ ਟਰਨਿੰਗ ਪਾਸ ਅਤੇ ਇੰਡੈਕਸਡ ਕਾਰਵਿੰਗ ਪਾਸ | ਲੱਤ ਦੇ ਆਲੇ-ਦੁਆਲੇ ਬੰਸਰੀ ਦੀ ਗਿਣਤੀ ਅਤੇ ਡੂੰਘਾਈ ਦੀ ਇਕਸਾਰਤਾ |
| ਰੱਸੀ ਦੀ ਮਰੋੜ ਅਤੇ ਉੱਕਰੀਆਂ ਹੋਈਆਂ ਲੱਤਾਂ | ਨੱਕਾਸ਼ੀ ਵਾਲੀ ਸਪਿੰਡਲ ਦੇ ਨਾਲ 4-ਧੁਰੀ | ਘੁੰਮਦੇ ਖਾਲੀ ਥਾਂ ਦੇ ਨਾਲ-ਨਾਲ ਸਪਿਰਲ ਟੂਲ ਮਾਰਗ | 4-ਲੇਗਾਂ ਵਾਲੇ ਸੈੱਟ ਵਿੱਚ ਟਵਿਸਟ ਪਿੱਚ ਮੈਚਿੰਗ |
ਮੈਪਿੰਗ ਇੱਕ ਦਿਸ਼ਾ ਵਿੱਚ ਚੱਲਦੀ ਹੈ: ਇੱਕ 4-ਧੁਰੀ ਵਾਲੀ ਮਸ਼ੀਨ ਖੁਸ਼ੀ ਨਾਲ ਸਾਦੇ ਟੇਪਰਾਂ ਨੂੰ ਮੋੜਦੀ ਹੈ, ਪਰ ਕੋਈ ਵੀ ਸਿੰਗਲ ਐਕਸਿਸ ਮਸ਼ੀਨ ਬੰਸਰੀ ਨਹੀਂ ਕੱਟਦੀ। ਸਭ ਤੋਂ ਵੱਧ ਮੰਗ ਵਾਲੀ ਸ਼ੈਲੀ ਲਈ ਖਰੀਦੋ ਜੋ ਤੁਹਾਡਾ ਕੈਟਾਲਾਗ ਅਸਲ ਵਿੱਚ ਵੇਚਦਾ ਹੈ, ਨਾ ਕਿ ਸਭ ਤੋਂ ਵੱਧ ਮੰਗ ਵਾਲੀ ਸ਼ੈਲੀ ਲਈ ਜਿਸਦੀ ਤੁਸੀਂ ਪ੍ਰਸ਼ੰਸਾ ਕਰਦੇ ਹੋ, ਅਤੇ ਸੰਰਚਨਾ ਪੌੜੀ ਵਿੱਚ ਸਹੀ CNC ਲੱਕੜੀ ਦੀ ਖਰਾਦ ਖਰੀਦਣ ਲਈ ਗਾਈਡ ਦਿਖਾਉਂਦਾ ਹੈ ਕਿ ਕਿਹੜੇ ਮਾਡਲ ਹਰੇਕ ਡੰਡੀ 'ਤੇ ਬੈਠਦੇ ਹਨ।
ਬੈਚ ਇਕਸਾਰਤਾ: ਹੱਥ ਮੋੜਨ ਵਿਰੁੱਧ ਮਾਮਲਾ
ਇੱਕ ਡਾਇਨਿੰਗ ਟੇਬਲ ਨੂੰ 4 ਲੱਤਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ ਜੋ ਮੇਲ ਖਾਂਦੀਆਂ ਹਨ, ਅਤੇ ਇੱਕ ਰੈਸਟੋਰੈਂਟ ਦੇ ਆਰਡਰ ਲਈ ਚਾਲੀ ਲੱਤਾਂ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ। ਹੱਥ ਮੋੜਨ ਲਈ ਹੁਨਰ ਅਤੇ ਜਿਗਸ ਦੁਆਰਾ ਮੇਲ ਖਾਂਦਾ ਪਹੁੰਚ ਹੁੰਦਾ ਹੈ; ਮਸ਼ੀਨ ਪਰਿਭਾਸ਼ਾ ਦੁਆਰਾ ਇਸਨੂੰ ਪ੍ਰਾਪਤ ਕਰਦੀ ਹੈ, ਕਿਉਂਕਿ ਹਰ ਲੱਤ ਇੱਕੋ ਫਾਈਲ ਨੂੰ ਚਲਾਉਂਦੀ ਹੈ। ਇੱਕ CNC ਬੈਚ ਵਿੱਚ ਵਿਹਾਰਕ ਸਹਿਣਸ਼ੀਲਤਾ ਇੱਕ ਮਿਲੀਮੀਟਰ ਦੇ ਅੰਸ਼ਾਂ ਦੇ ਅੰਦਰ ਬੈਠਦੀ ਹੈ, ਜੋ ਕਿ ਕਿਸੇ ਵੀ ਅਸੈਂਬਲੀ ਦੁਆਰਾ ਕਦੇ ਵੀ ਪ੍ਰਗਟ ਕੀਤੇ ਜਾਣ ਨਾਲੋਂ ਸਖ਼ਤ ਹੈ।
ਫਰਨੀਚਰ ਨਿਰਮਾਤਾ ਦਰਦ ਨੂੰ ਜਾਣੇ-ਪਛਾਣੇ ਤਰੀਕਿਆਂ ਨਾਲ ਬਿਆਨ ਕਰਦੇ ਹਨ: ਚੌਥੀ ਲੱਤ ਨੂੰ ਪਹਿਲੀ 3 ਲੱਤਾਂ ਜਿੰਨੀ ਦੇਰ ਲੱਗ ਗਈ, ਜਾਂ ਕਲਾਇੰਟ ਨੇ ਦੇਖਿਆ ਕਿ ਦੁਪਹਿਰ ਦੀ ਰੌਸ਼ਨੀ ਵਿੱਚ 2 ਅਗਲੀਆਂ ਲੱਤਾਂ ਵੱਖਰੇ ਢੰਗ ਨਾਲ ਉੱਭਰ ਰਹੀਆਂ ਹਨ। ਇਹ ਇਕਸਾਰਤਾ ਅਸਫਲਤਾਵਾਂ ਹਨ, ਗਤੀ ਅਸਫਲਤਾਵਾਂ ਨਹੀਂ, ਅਤੇ ਇਕਸਾਰਤਾ ਮਸ਼ੀਨ ਦਾ ਮੂਲ ਫਾਇਦਾ ਹੈ। ਗਤੀ ਇੱਕ ਬੋਨਸ ਦੇ ਰੂਪ ਵਿੱਚ ਆਉਂਦੀ ਹੈ: ਇੱਕ ਪ੍ਰੋਫਾਈਲ ਜੋ ਇੱਕ ਅਭਿਆਸ ਕਰਨ ਵਾਲੇ ਟਰਨਰ ਨੂੰ ਦਸ ਮਿੰਟ ਲੈਂਦੀ ਹੈ ਇੱਕ ਸਿੰਗਲ ਐਕਸਿਸ ਮਸ਼ੀਨ 'ਤੇ 2 ਤੋਂ 4 ਵਿੱਚ ਦੌੜਦੀ ਹੈ ਅਤੇ ਇੱਕ ਡਬਲ ਐਕਸਿਸ 'ਤੇ ਲਗਭਗ ਅੱਧੀ।
ਟੇਪਰ, ਪਰੰਪਰਾਗਤ, ਅਤੇ ਨੱਕਾਸ਼ੀ ਸ਼ੈਲੀਆਂ ਵਿੱਚ ਤਿਆਰ ਕੀਤੇ ਲੱਤਾਂ ਦੇ ਸੈੱਟਾਂ ਦਾ ਨਿਰਣਾ ਕਰਨਾ ਸਭ ਤੋਂ ਆਸਾਨ ਹੈ ਸੀਐਨਸੀ ਲੱਕੜ ਮੋੜਨ ਵਾਲੀ ਖਰਾਦ ਪ੍ਰੋਜੈਕਟ ਗੈਲਰੀ, ਜਿੱਥੇ ਮੇਲ ਇਸ ਤਰ੍ਹਾਂ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ ਜਿਵੇਂ ਕਿ ਸਪੈਕ ਸ਼ੀਟਾਂ ਨਹੀਂ ਦਿਖਾ ਸਕਦੀਆਂ।
ਇੱਕ ਦੂਜਾ ਇਕਸਾਰਤਾ ਲਾਭਅੰਸ਼ ਹੈ ਜੋ ਸਿਰਫ ਮਹੀਨਿਆਂ ਬਾਅਦ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ: ਦੁਬਾਰਾ ਆਰਡਰ ਕਰਦਾ ਹੈ। ਇੱਕ ਕਲਾਇੰਟ ਜਿਸਨੇ ਪਿਛਲੇ ਬਸੰਤ ਵਿੱਚ 6 ਕੁਰਸੀਆਂ ਖਰੀਦੀਆਂ ਸਨ, 2 ਹੋਰ ਆਰਡਰ ਕਰਦਾ ਹੈ, ਅਤੇ ਮਸ਼ੀਨ ਸਟੋਰ ਕੀਤੀ ਫਾਈਲ ਨੂੰ ਇੱਕ ਅਨਿੱਖੜਵੇਂ ਜੋੜੇ ਵਿੱਚ ਦੁਬਾਰਾ ਚਲਾਉਂਦੀ ਹੈ। ਹੱਥ ਦਾ ਕੰਮ ਅਸਲ ਦੇ ਨੇੜੇ ਹੁੰਦਾ ਹੈ; ਫਾਈਲ ਉਹਨਾਂ ਨੂੰ ਦੁਬਾਰਾ ਤਿਆਰ ਕਰਦੀ ਹੈ, ਜੋ ਇੱਕ ਹੁਨਰਮੰਦ ਚੁਣੌਤੀ ਤੋਂ ਮੇਲ ਖਾਂਦੀਆਂ ਤਬਦੀਲੀਆਂ ਨੂੰ ਰੁਟੀਨ ਕਾਰੋਬਾਰ ਵਿੱਚ ਬਦਲ ਦਿੰਦੀ ਹੈ।
ਲੱਤਾਂ ਦੇ ਕੰਮ ਲਈ ਖਾਲੀ ਥਾਂ ਅਤੇ ਲੱਕੜ
ਲੱਤਾਂ ਦੇ ਖਾਲੀ ਹਿੱਸੇ ਵਰਗਾਕਾਰ ਸਟਾਕ ਤੋਂ ਸ਼ੁਰੂ ਹੁੰਦੇ ਹਨ: ਆਮ ਤੌਰ 'ਤੇ ਡਾਇਨਿੰਗ ਅਤੇ ਸਾਈਡ ਟੇਬਲ ਲੱਤਾਂ ਲਈ 45 ਤੋਂ 80 ਮਿਲੀਮੀਟਰ ਵਰਗ, ਭਾਰੀ ਫਾਰਮਹਾਊਸ ਅਤੇ ਵਰਕਬੈਂਚ ਲੱਤਾਂ ਲਈ 100 ਮਿਲੀਮੀਟਰ ਅਤੇ ਇਸ ਤੋਂ ਵੱਧ, ਕਲੈਂਪਿੰਗ ਸਟੱਬਾਂ ਲਈ ਤਿਆਰ ਲੰਬਾਈ ਤੋਂ ਕੁਝ ਸੈਂਟੀਮੀਟਰ ਕੱਟੋ। ਪੂਰੀ ਲੰਬਾਈ ਦੇ ਨਾਲ ਸਿੱਧਾ ਅਨਾਜ ਕਾਸਮੈਟਿਕ ਤਰਜੀਹ ਨਹੀਂ ਹੈ; ਇੱਕ ਪਤਲੇ ਗਿੱਟੇ ਵਿੱਚੋਂ ਅਨਾਜ ਬਾਹਰ ਨਿਕਲਣਾ ਉਹ ਥਾਂ ਹੈ ਜਿੱਥੇ ਲੱਤਾਂ ਸੇਵਾ ਵਿੱਚ ਟੁੱਟ ਜਾਂਦੀਆਂ ਹਨ।
ਬੀਚ, ਮੈਪਲ, ਬਿਰਚ, ਓਕ ਅਤੇ ਰਬੜਵੁੱਡ, ਉਤਪਾਦਨ ਲੱਤ ਮੋੜਨ 'ਤੇ ਹਾਵੀ ਹੁੰਦੇ ਹਨ ਕਿਉਂਕਿ ਉਹ ਸਾਫ਼-ਸੁਥਰੇ ਢੰਗ ਨਾਲ ਕੱਟਦੇ ਹਨ, ਪ੍ਰੋਫਾਈਲ ਵੇਰਵੇ ਨੂੰ ਫੜਦੇ ਹਨ, ਅਤੇ ਇੱਕ ਸੈੱਟ ਵਿੱਚ ਬਰਾਬਰ ਦਾਗ ਲੈਂਦੇ ਹਨ। ਉਹੀ ਪ੍ਰਜਾਤੀ ਵਿਵਹਾਰ ਜੋ ਸਾਰੇ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਦਾ ਹੈ ਉਤਪਾਦਨ ਲੱਕੜ ਮਸ਼ੀਨਿੰਗ ਐਪਲੀਕੇਸ਼ਨ ਖਰਾਦ 'ਤੇ ਲਾਗੂ ਹੁੰਦਾ ਹੈ: ਸੰਘਣਾ ਸਿੱਧਾ-ਦਾਣਾ ਵਾਲਾ ਸਟਾਕ ਬਲੇਡ ਨੂੰ ਇਨਾਮ ਦਿੰਦਾ ਹੈ, ਅਤੇ ਫਿਗਰਡ ਜਾਂ ਗੰਢ ਵਾਲਾ ਸਟਾਕ ਇਸ 'ਤੇ ਟੈਕਸ ਲਗਾਉਂਦਾ ਹੈ। ਨਾਟਕੀ ਅਨਾਜ ਨੂੰ ਟੇਬਲਟੌਪਸ ਲਈ ਰਿਜ਼ਰਵ ਕਰੋ ਅਤੇ ਲੱਤਾਂ ਨੂੰ ਸਾਫ਼ ਸਟਾਕ ਵਿੱਚ ਚਲਾਓ।
ਪ੍ਰਤੀ ਸੌ ਪੈਰਾਂ 'ਤੇ ਸਾਈਕਲ ਅਰਥ ਸ਼ਾਸਤਰ
ਬੈਚ ਸਕੇਲ 'ਤੇ ਖਰੀਦ ਗਣਿਤ ਸਭ ਤੋਂ ਸਪੱਸ਼ਟ ਹੈ:
⦿ ਇੱਕ ਸਾਦੇ ਪੈਰ 'ਤੇ 10 ਮਿੰਟਾਂ ਦੀ ਰਫ਼ਤਾਰ ਨਾਲ ਹੱਥ ਮੋੜਨਾ: ਇੱਕ ਸੌ ਲੱਤਾਂ ਲਗਭਗ 17 ਟਰਨਰ-ਘੰਟੇ ਹੁੰਦੀਆਂ ਹਨ, ਇੱਕ ਸਿੰਗਲ ਉੱਕਰੀ ਹੋਈ ਵੇਰਵੇ ਤੋਂ ਪਹਿਲਾਂ।
⦿ ਸਿੰਗਲ ਐਕਸਿਸ ਮਸ਼ੀਨ 2 ਤੋਂ 4 ਮਿੰਟ ਪ੍ਰਤੀ ਲੱਤ 'ਤੇ: 4 ਤੋਂ 7 ਮਸ਼ੀਨ-ਘੰਟਿਆਂ ਵਿੱਚ ਉਹੀ ਸੌ, ਓਪਰੇਟਰ ਲੋਡਾਂ ਵਿਚਕਾਰ ਖਾਲੀ ਰਹਿੰਦਾ ਹੈ।
⦿ ਦੋਹਰਾ ਧੁਰਾ: ਸੌ ਲੱਤਾਂ 2 ਤੋਂ 4 ਘੰਟਿਆਂ ਵਿੱਚ, ਇੱਕ ਸਵੇਰ ਦੇ ਅੰਦਰ-ਅੰਦਰ ਉਤਰਦੀਆਂ ਹਨ।
⦿ 4-ਧੁਰੀ ਵਾਲੀਆਂ ਉੱਕਰੀਆਂ ਲੱਤਾਂ: ਚੱਕਰ ਦਾ ਸਮਾਂ ਉੱਕਰੀ ਘਣਤਾ ਦੇ ਨਾਲ ਵਧਦਾ ਹੈ, ਪਰ ਵਿਕਲਪ ਹੌਲੀ ਉਤਪਾਦਨ ਨਹੀਂ ਹੈ, ਇਹ ਕ੍ਰਮ ਨੂੰ ਘਟਾ ਰਿਹਾ ਹੈ।
ਇੱਕ ਹੁਨਰਮੰਦ ਮਜ਼ਦੂਰੀ ਦੇ ਮੁਕਾਬਲੇ ਕੀਮਤ 'ਤੇ, ਸੌ-ਲੈਗ ਬੈਚ ਹਰ ਵਾਰ ਚੱਲਣ 'ਤੇ ਇੱਕ ਕੰਮਕਾਜੀ ਦਿਨ ਜਾਂ ਇਸ ਤੋਂ ਵੱਧ ਬਚਾਉਂਦਾ ਹੈ, ਇਸੇ ਕਰਕੇ ਲੱਤਾਂ ਵਾਲੀਆਂ ਦੁਕਾਨਾਂ ਪਹਿਲੇ ਸਥਿਰ ਸਾਲ ਦੇ ਅੰਦਰ ਮਸ਼ੀਨ ਦੀ ਲਾਗਤ ਵਸੂਲ ਕਰਦੀਆਂ ਹਨ। ਇਮਾਨਦਾਰ ਚੇਤਾਵਨੀ ਦੂਜੇ ਤਰੀਕੇ ਨਾਲ ਚੱਲਦੀ ਹੈ: ਇੱਕ ਦੁਕਾਨ ਜੋ ਹਫ਼ਤੇ ਵਿੱਚ ਦਸ ਲੱਤਾਂ ਵੇਚਦੀ ਹੈ ਉਹ ਵਿਹਲੀ ਸਮਰੱਥਾ ਖਰੀਦ ਰਹੀ ਹੈ, ਅਤੇ ਛੋਟੇ ਬੈਂਡ ਇਸਦੀ ਬਿਹਤਰ ਸੇਵਾ ਕਰਦੇ ਹਨ।
ਲੱਤਾਂ ਤੋਂ ਪਰੇ: ਉਹੀ ਮਸ਼ੀਨ ਕੀ ਕਵਰ ਕਰਦੀ ਹੈ
ਮੇਜ਼ ਦੀਆਂ ਲੱਤਾਂ ਨੂੰ ਮੋੜਨ ਵਾਲੀ ਮਸ਼ੀਨ ਇੱਕ ਸਿੰਗਲ-ਪ੍ਰੋਡਕਟ ਟੂਲ ਨਹੀਂ ਹੈ। ਪੌੜੀਆਂ ਦੇ ਬੈਲਸਟਰ ਅਤੇ ਨਿਊਏਲ ਪੋਸਟ ਇੱਕ ਹੋਰ ਨਾਮ ਵਾਲੇ ਲੱਤਾਂ ਹਨ, ਲੰਬੇ ਅਤੇ ਪਤਲੇ ਪਰ ਵਿਚਕਾਰ-ਕੇਂਦਰਾਂ ਦੇ ਸਮਾਨ ਕੰਮ ਕਰਦੇ ਹਨ। ਬੇਸਬਾਲ ਬੈਟ ਇੱਕ ਪਤਲੇ ਟੇਪਰ ਹੁੰਦੇ ਹਨ ਜਿਸ ਵਿੱਚ ਇੱਕ ਮੰਗ ਕਰਨ ਵਾਲਾ ਹੈਂਡਲ ਹੁੰਦਾ ਹੈ, ਉਹ ਐਪਲੀਕੇਸ਼ਨ ਜਿਸਨੇ ਡਬਲ ਐਕਸਿਸ ਸਪੋਰਟ ਨੂੰ ਮਸ਼ਹੂਰ ਬਣਾਇਆ। ਬੈੱਡ ਰੇਲ, ਲੈਂਪ ਪੋਸਟ, ਕਾਲਮ, ਅਤੇ ਕੁਰਸੀ ਸਪਿੰਡਲ ਸਾਰੇ ਇੱਕੋ ਹੀ ਖਿੱਚੇ-ਆਉਟਲਾਈਨ ਵਰਕਫਲੋ ਤੋਂ ਚੱਲਦੇ ਹਨ।
ਇਹ ਚੌੜਾਈ ਵਪਾਰਕ ਤੌਰ 'ਤੇ ਮਾਇਨੇ ਰੱਖਦੀ ਹੈ, ਕਿਉਂਕਿ ਲੱਤਾਂ ਦੇ ਆਰਡਰ ਲਹਿਰਾਂ ਵਿੱਚ ਆਉਂਦੇ ਹਨ ਅਤੇ ਮਸ਼ੀਨ ਸਾਲ ਭਰ ਨਾਲ ਲੱਗਦੇ ਕੈਟਾਲਾਗ 'ਤੇ ਕਮਾਈ ਕਰਦੀ ਹੈ। ਅੱਜ ਫਰਨੀਚਰ ਲੱਤਾਂ ਅਤੇ ਅਗਲੇ ਸੀਜ਼ਨ ਵਿੱਚ ਪੌੜੀਆਂ ਦੇ ਪੈਕੇਜਾਂ ਦਾ ਹਵਾਲਾ ਦੇਣ ਵਾਲੀ ਇੱਕ ਦੁਕਾਨ ਦੋਵਾਂ ਵਿੱਚ ਇੱਕ ਮਸ਼ੀਨ, ਇੱਕ ਵਰਕਫਲੋ, ਅਤੇ ਇੱਕ ਆਪਰੇਟਰ ਹੁਨਰ ਸੈੱਟ ਚਲਾ ਰਹੀ ਹੈ। ਨਿਊਲ ਪੋਸਟਾਂ ਲਈ ਖਰੀਦੀ ਗਈ ਬੈੱਡ ਦੀ ਲੰਬਾਈ ਲੱਤਾਂ ਦੇ ਕੰਮ ਨੂੰ ਭਵਿੱਖ-ਪ੍ਰਮਾਣਿਤ ਵੀ ਕਰਦੀ ਹੈ, ਜੋ ਕਿ ਮੌਜੂਦਾ ਆਰਡਰਾਂ ਤੋਂ ਇੱਕ ਕੈਟਾਲਾਗ ਅੱਗੇ ਸਮਰੱਥਾ ਨੂੰ ਆਕਾਰ ਦੇਣ ਲਈ ਇੱਕ ਸ਼ਾਂਤ ਦਲੀਲ ਹੈ।
ਲੱਤਾਂ ਦੇ ਉਤਪਾਦਨ ਵਿੱਚ ਆਮ ਗਲਤੀਆਂ
⛔ ਇੱਕ ਕੈਟਾਲਾਗ ਲਈ ਸਿੰਗਲ ਐਕਸਿਸ ਸਮਰੱਥਾ ਖਰੀਦਣਾ ਜਿਸਦੇ ਸਭ ਤੋਂ ਵੱਧ ਵਿਕਣ ਵਾਲੇ ਫਲੂਟ ਹਨ।
⛔ ਲੱਤਾਂ ਲਈ ਫਿਗਰਡ ਸਟਾਕ ਦੌੜਨਾ ਅਤੇ ਗਿੱਟਿਆਂ 'ਤੇ ਫਟਣ ਕਾਰਨ ਬੈਚ ਗੁਆਉਣਾ।
⛔ ਪਤਲੇ ਸਟਾਈਲ 'ਤੇ ਸਥਿਰ ਆਰਾਮ ਛੱਡਣਾ ਅਤੇ ਚਾਲੀ ਲੱਤਾਂ ਵਿੱਚੋਂ ਹੱਥਾਂ ਨਾਲ ਗੱਲਬਾਤ ਨੂੰ ਸੈਂਡਿੰਗ ਕਰਨਾ।
⛔ ਖਾਲੀ ਥਾਂਵਾਂ ਨੂੰ ਮੁਕੰਮਲ ਲੰਬਾਈ ਤੱਕ ਕੱਟਣਾ ਅਤੇ ਚੱਕ ਲਈ ਕੋਈ ਕਲੈਂਪਿੰਗ ਸਟੱਬ ਨਹੀਂ ਛੱਡਣਾ।
⛔ ਪਲੇਨ-ਲੈੱਗ ਸਾਈਕਲ ਸਮੇਂ ਤੋਂ ਉੱਕਰੀ ਹੋਈ ਲੱਤ ਦੇ ਕੰਮ ਦਾ ਹਵਾਲਾ ਦੇਣਾ।
ਲੱਤ ਮਸ਼ੀਨ ਲਈ ਸ਼ਾਰਟਲਿਸਟ ਚੈੱਕਲਿਸਟ
✅ ਆਪਣੇ 5 ਸਭ ਤੋਂ ਵੱਧ ਵਿਕਣ ਵਾਲੇ ਲੱਤਾਂ ਦੇ ਸਟਾਈਲ ਦੀ ਸੂਚੀ ਬਣਾਓ ਅਤੇ ਸਭ ਤੋਂ ਵੱਧ ਮੰਗ ਵਾਲੇ ਨੂੰ ਨਿਸ਼ਾਨਬੱਧ ਕਰੋ; ਉਹ ਸਟਾਈਲ ਮਸ਼ੀਨ ਕਲਾਸ ਸੈੱਟ ਕਰਦਾ ਹੈ।
✅ ਆਪਣੇ ਸਭ ਤੋਂ ਭਾਰੀ ਕੈਟਾਲਾਗ ਲੱਤ ਦੇ ਵਿਰੁੱਧ ਵੱਧ ਤੋਂ ਵੱਧ ਖਾਲੀ ਲੰਬਾਈ ਅਤੇ ਵਰਗਾਕਾਰ ਭਾਗ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
✅ ਚੱਕਰ ਦੇ ਸਮੇਂ ਨੂੰ ਆਪਣੇ ਸਭ ਤੋਂ ਵੱਡੇ ਆਵਰਤੀ ਆਰਡਰ ਨਾਲ ਮੇਲ ਕਰੋ, ਨਾ ਕਿ ਤੁਹਾਡੇ ਔਸਤ ਹਫ਼ਤੇ ਨਾਲ।
✅ ਜੇਕਰ ਵਰਗ-ਉੱਪਰਲੀਆਂ ਜੋੜੀਆਂ ਦੀਆਂ ਲੱਤਾਂ ਕੈਟਾਲਾਗ ਵਿੱਚ ਹਨ ਤਾਂ ਪੋਮਲ ਅਤੇ ਇੰਡੈਕਸਿੰਗ ਸਮਰੱਥਾ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
✅ ਬੈਚ ਸਕੇਲ 'ਤੇ ਆਪਣੇ ਟਰਨਰ-ਆਵਰਜ਼ ਦੇ ਮੁਕਾਬਲੇ ਡਬਲ ਐਕਸਿਸ ਸਟੈਪ ਦੀ ਕੀਮਤ ਨਿਰਧਾਰਤ ਕਰੋ।
ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
ਕੀ ਇੱਕ ਮਸ਼ੀਨ ਦੋਵੇਂ ਟੇਪਰਡ ਆਧੁਨਿਕ ਲੱਤਾਂ ਅਤੇ ਬਦਲੀਆਂ ਹੋਈਆਂ ਰਵਾਇਤੀ ਲੱਤਾਂ ਬਣਾ ਸਕਦੀ ਹੈ?
ਹਾਂ। ਦੋਵੇਂ ਇੱਕ ਖਿੱਚੀ ਹੋਈ ਰੂਪ-ਰੇਖਾ ਤੋਂ ਨਿਰੰਤਰ ਪ੍ਰੋਫਾਈਲ ਹਨ, ਅਤੇ ਕੋਈ ਵੀ ਸਿੰਗਲ ਐਕਸਿਸ ਪ੍ਰੋਡਕਸ਼ਨ ਮਸ਼ੀਨ ਦੋਵੇਂ ਹੀ ਚੱਲਦੀ ਹੈ। ਸ਼ੈਲੀ ਵਿੱਚ ਤਬਦੀਲੀ ਇੱਕ ਫਾਈਲ ਤਬਦੀਲੀ ਹੈ, ਜੋ ਕਿ ਬਿਲਕੁਲ ਉਹੀ ਹੈ ਜੋ ਮਿਸ਼ਰਤ-ਕੈਟਾਲਾਗ ਦੁਕਾਨਾਂ ਨੂੰ ਕੁਦਰਤੀ ਖਰੀਦਦਾਰ ਬਣਾਉਂਦੀ ਹੈ।
ਫਲੂਟੇਡ ਜਾਂ ਰੱਸੀ ਮਰੋੜਨ ਵਾਲੀਆਂ ਲੱਤਾਂ ਲਈ ਮੈਨੂੰ ਕਿਹੜੀ ਮਸ਼ੀਨ ਦੀ ਲੋੜ ਹੈ?
ਇੱਕ 4-ਧੁਰੀ ਵਾਲੀ ਮਸ਼ੀਨ ਜਿਸ ਵਿੱਚ ਇੱਕ ਨੱਕਾਸ਼ੀ ਵਾਲਾ ਸਪਿੰਡਲ ਹੈ। ਰੋਟਰੀ ਧੁਰਾ ਲੱਤ ਨੂੰ ਸੂਚਕਾਂਕਿਤ ਕਰਦਾ ਹੈ ਜਾਂ ਘੁੰਮਾਉਂਦਾ ਹੈ ਜਦੋਂ ਕਿ ਇੱਕ ਰਾਊਟਰ ਬਿੱਟ ਫਲੂਟਸ ਜਾਂ ਸਪਿਰਲ ਨੂੰ ਕੱਟਦਾ ਹੈ, ਕੰਮ ਕੋਈ ਵੀ ਟਰਨਿੰਗ ਬਲੇਡ ਨਹੀਂ ਕਰ ਸਕਦਾ। ਉਸ ਸ਼੍ਰੇਣੀ ਤੋਂ ਹੇਠਾਂ ਹਰ ਚੀਜ਼ ਸਿਰਫ ਗੋਲ ਪ੍ਰੋਫਾਈਲ ਪੈਦਾ ਕਰਦੀ ਹੈ।
ਇੱਕ CNC ਖਰਾਦ ਅਸਲ ਵਿੱਚ ਪ੍ਰਤੀ ਦਿਨ ਕਿੰਨੀਆਂ ਲੱਤਾਂ ਪੈਦਾ ਕਰ ਸਕਦਾ ਹੈ?
ਇੱਕ ਸਿੰਗਲ ਐਕਸਿਸ ਮਸ਼ੀਨ 2 ਤੋਂ 4 ਮਿੰਟ ਪ੍ਰਤੀ ਪਲੇਨ ਲੈੱਗ 'ਤੇ ਸਥਿਰ ਲੋਡਿੰਗ ਦੇ ਨਾਲ ਇੱਕ ਸ਼ਿਫਟ ਵਿੱਚ 100 ਤੋਂ 200 ਲੱਤਾਂ ਪੈਦਾ ਕਰਦੀ ਹੈ; ਇੱਕ ਡਬਲ ਐਕਸਿਸ ਇਸਨੂੰ ਲਗਭਗ ਦੁੱਗਣਾ ਕਰ ਦਿੰਦਾ ਹੈ। ਉੱਕਰੀ ਹੋਈ ਸ਼ੈਲੀਆਂ ਨੱਕਾਸ਼ੀ ਦੀ ਘਣਤਾ ਦੇ ਨਾਲ ਘੱਟਦੀਆਂ ਹਨ, ਇਸ ਲਈ ਆਪਣੇ ਖੁਦ ਦੇ ਪ੍ਰੋਫਾਈਲਾਂ ਤੋਂ ਹਵਾਲਾ ਦਿਓ।
ਕੀ ਇਹ ਜੋੜਨ ਦੇ ਸਾਮਾਨ ਲਈ ਉੱਪਰੋਂ ਵਰਗਾਕਾਰ ਰਹਿਣ ਵਾਲੀਆਂ ਪੋਮਲ ਲੱਤਾਂ ਨੂੰ ਮੋੜ ਸਕਦਾ ਹੈ?
ਹਾਂ, ਇੰਡੈਕਸਿੰਗ ਵਾਲੀਆਂ ਮਸ਼ੀਨਾਂ 'ਤੇ ਜੋ ਵਰਗ ਭਾਗ ਨੂੰ ਬਿਨਾਂ ਛੂਹਣ ਦੇ ਰੱਖਦੀਆਂ ਹਨ ਅਤੇ ਮੋਢੇ ਤੋਂ ਹੇਠਾਂ ਮੁੜਦੀਆਂ ਹਨ। ਹਵਾਲਾ ਦਿੰਦੇ ਸਮੇਂ ਪੋਮਲ ਸਮਰੱਥਾ ਦੀ ਸਪੱਸ਼ਟ ਤੌਰ 'ਤੇ ਪੁਸ਼ਟੀ ਕਰੋ, ਕਿਉਂਕਿ ਕਰਿਸਪ ਵਰਗ-ਤੋਂ-ਗੋਲ ਤਬਦੀਲੀ ਇੱਕ ਵਿਸ਼ੇਸ਼ਤਾ ਹੈ, ਦਿੱਤੀ ਗਈ ਨਹੀਂ।
ਆਮ ਡਾਇਨਿੰਗ ਟੇਬਲ ਦੀਆਂ ਲੱਤਾਂ ਨੂੰ ਕਿਸ ਖਾਲੀ ਆਕਾਰ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ?
ਜ਼ਿਆਦਾਤਰ ਡਾਇਨਿੰਗ ਲੱਤਾਂ 60 ਤੋਂ 80 ਮਿਲੀਮੀਟਰ ਵਰਗ ਸਟਾਕ ਤੋਂ ਸ਼ੁਰੂ ਹੁੰਦੀਆਂ ਹਨ, ਲਗਭਗ 750 ਮਿਲੀਮੀਟਰ ਲੰਬੇ ਅਤੇ ਕਲੈਂਪਿੰਗ ਸਟੱਬ; ਸਾਈਡ ਟੇਬਲ ਛੋਟੇ ਹੁੰਦੇ ਹਨ, ਫਾਰਮਹਾਊਸ ਅਤੇ ਬੈਂਚ ਲੱਤਾਂ ਵੱਡੀਆਂ ਹੁੰਦੀਆਂ ਹਨ। ਤੁਹਾਡੀ ਸਭ ਤੋਂ ਭਾਰੀ ਕੈਟਾਲਾਗ ਲੱਤ ਨੂੰ ਮਸ਼ੀਨ ਦੀ ਸਮਰੱਥਾ ਦਾ ਨਿਰਧਾਰਨ ਨਿਰਧਾਰਤ ਕਰਨ ਦਿਓ।
ਕੀ ਇੱਕ ਸੈੱਟ ਦੇ ਸਾਰੇ 4 ਪੈਰ ਸੱਚਮੁੱਚ ਮੇਲ ਖਾਂਦੇ ਹਨ?
ਇੱਕ ਮਿਲੀਮੀਟਰ ਦੇ ਅੰਸ਼ਾਂ ਦੇ ਅੰਦਰ, ਕਿਉਂਕਿ ਹਰੇਕ ਇੱਕੋ ਪ੍ਰੋਗਰਾਮ ਨੂੰ ਇੱਕੋ ਖਾਲੀ ਥਾਂਵਾਂ 'ਤੇ ਚਲਾਉਂਦਾ ਹੈ। ਦਿਖਾਈ ਦੇਣ ਵਾਲੀਆਂ ਬੇਮੇਲਤਾਵਾਂ ਜੋ ਬਚੀਆਂ ਰਹਿੰਦੀਆਂ ਹਨ ਉਹ ਸਟਾਕ ਭਿੰਨਤਾ ਅਤੇ ਦਾਗ ਗ੍ਰਹਿਣ ਤੋਂ ਆਉਂਦੀਆਂ ਹਨ, ਇਸੇ ਕਰਕੇ ਮੇਲ ਖਾਂਦੇ ਸੈੱਟਾਂ ਨੂੰ ਇਕਸਾਰ, ਸਪਸ਼ਟ ਸਮੱਗਰੀ ਤੋਂ ਕੱਟਿਆ ਜਾਂਦਾ ਹੈ।
ਕੀ ਉਹੀ ਮਸ਼ੀਨ ਬੰਨ ਪੈਰਾਂ ਅਤੇ ਸੋਫੇ ਦੀਆਂ ਲੱਤਾਂ ਵਰਗੇ ਕੰਮ ਨੂੰ ਛੋਟਾ ਕਰ ਸਕਦੀ ਹੈ?
ਆਮ ਤੌਰ 'ਤੇ ਹਾਂ, ਸਟੱਬ ਭੱਤੇ ਵਾਲੇ ਕੇਂਦਰਾਂ ਵਿਚਕਾਰ, ਹਾਲਾਂਕਿ ਬਹੁਤ ਘੱਟ ਚਰਬੀ ਵਾਲਾ ਕੰਮ ਮਸ਼ੀਨ ਦਾ ਸਭ ਤੋਂ ਘੱਟ ਆਰਾਮਦਾਇਕ ਫਾਰਮੈਟ ਹੈ। ਜੇਕਰ ਬਨ ਫੁੱਟ ਕੈਟਾਲਾਗ 'ਤੇ ਹਾਵੀ ਹਨ, ਤਾਂ ਖਰੀਦਣ ਤੋਂ ਪਹਿਲਾਂ ਘੱਟੋ-ਘੱਟ ਪਾਰਟ ਲੰਬਾਈ ਅਤੇ ਚੱਕਿੰਗ ਵਿਕਲਪਾਂ ਦੀ ਪੁਸ਼ਟੀ ਕਰੋ।
ਕੀ ਟੇਬਲ ਲੈੱਗ ਮਸ਼ੀਨ ਬੇਸਬਾਲ ਬੈਟ ਖਰਾਦ ਤੋਂ ਵੱਖਰੀ ਹੈ?
ਇੱਕੋ ਮਸ਼ੀਨ ਪਰਿਵਾਰ, ਵੱਖਰਾ ਜ਼ੋਰ। ਚਮਗਿੱਦੜ ਡਬਲ ਐਕਸਿਸ ਕਲਾਸ ਨੂੰ ਪਤਲੇ-ਹੈਂਡਲ ਸਪੋਰਟ ਲਈ ਇਨਾਮ ਦਿੰਦੇ ਹਨ, ਲੱਤਾਂ ਸਮਰੱਥਾ ਅਤੇ ਇੰਡੈਕਸਿੰਗ ਵਿਕਲਪਾਂ ਲਈ ਇਨਾਮ ਦਿੰਦੇ ਹਨ। ਇੱਕ ਡਬਲ ਐਕਸਿਸ ਉਤਪਾਦਨ ਖਰਾਦ ਦੋਵਾਂ ਕੈਟਾਲਾਗਾਂ ਨੂੰ ਕਵਰ ਕਰਦਾ ਹੈ, ਇਸੇ ਕਰਕੇ ਬਹੁਤ ਸਾਰੀਆਂ ਦੁਕਾਨਾਂ ਬਿਲਕੁਲ ਇਸ ਤਰ੍ਹਾਂ ਚਲਦੀਆਂ ਹਨ।
ਆਪਣੇ ਲੱਤ ਕੈਟਾਲਾਗ ਨੂੰ ਇੱਕ ਸੰਰਚਨਾ ਨਾਲ ਮਿਲਾਓ
ਸਿੰਗਲ ਐਕਸਿਸ ਟੇਪਰ ਮਸ਼ੀਨਾਂ ਤੋਂ ਲੈ ਕੇ 4-ਐਕਸਿਸ ਕਾਰਵਿੰਗ ਮਾਡਲਾਂ ਤੱਕ, ਪੂਰੀ ਸ਼੍ਰੇਣੀ ਦੀ ਤੁਲਨਾ ਕਰੋ ਮੋੜਨ ਅਤੇ ਨੱਕਾਸ਼ੀ ਲਈ CNC ਲੱਕੜ ਦੇ ਖਰਾਦ ਅਤੇ ਆਪਣੇ ਲੱਤਾਂ ਦੇ ਸਟਾਈਲ, ਖਾਲੀ ਆਕਾਰ, ਅਤੇ ਬੈਚ ਵਾਲੀਅਮ ਦੇ ਅਨੁਸਾਰ ਇੱਕ ਮੁਫ਼ਤ ਹਵਾਲਾ ਪ੍ਰਾਪਤ ਕਰੋ।