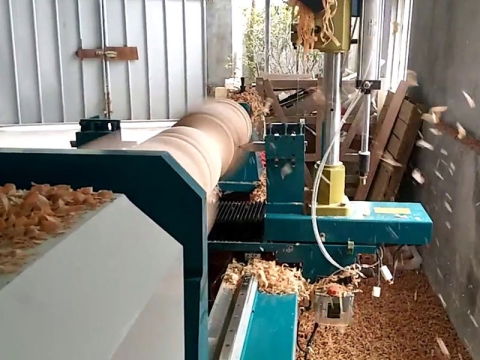
ਇੱਕ ਲੱਕੜ ਦੀ ਖਰਾਦ ਇੱਕ ਲੱਕੜ ਦਾ ਕੰਮ ਕਰਨ ਵਾਲਾ ਮਸ਼ੀਨ ਟੂਲ ਹੈ ਜੋ ਲੱਕੜ ਦੀ ਘੁੰਮਦੀ ਸਤਹ ਜਾਂ ਇੱਕ ਗੁੰਝਲਦਾਰ ਪ੍ਰੋਫਾਈਲ ਦੀ ਪ੍ਰਕਿਰਿਆ ਕਰਨ ਲਈ ਇੱਕ ਲੱਕੜ ਦੇ ਕੰਮ ਕਰਨ ਵਾਲੇ ਮੋੜ ਵਾਲੇ ਟੂਲ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ।
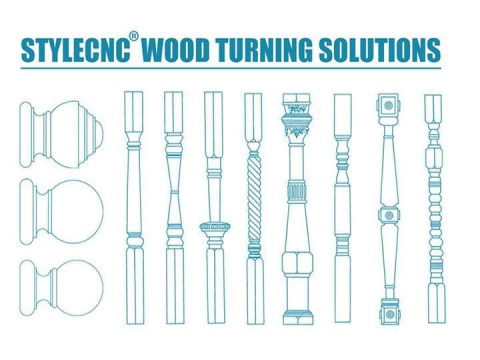
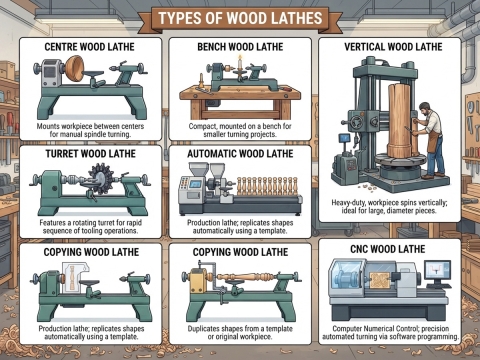
ਲੱਕੜ ਦੀ ਖਰਾਦ ਮੁੱਖ ਤੌਰ 'ਤੇ ਵੱਖ-ਵੱਖ ਪੌੜੀਆਂ ਦੇ ਕਾਲਮ, ਰੋਮਨ ਕਾਲਮ, ਮੇਜ਼ ਅਤੇ ਕੁਰਸੀ ਦੀਆਂ ਲੱਤਾਂ, ਵਾਸ਼ ਬੇਸਿਨ, ਲੱਕੜ ਦੇ ਫੁੱਲਦਾਨ, ਲੱਕੜ ਦੇ ਕਾਲਮ ਟੇਬਲ, ਸਟਿਕਸ, ਲੱਕੜ ਦੇ ਫਰਨੀਚਰ, ਬੱਚਿਆਂ ਦੇ ਬਿਸਤਰੇ ਦੇ ਕਾਲਮ, ਆਦਿ ਦੀ ਪ੍ਰਕਿਰਿਆ ਲਈ ਵਰਤੇ ਜਾਂਦੇ ਹਨ। ਇਹ ਪਲੇਟਾਂ, ਸਟੈਮਵੇਅਰ, ਬੋਤਲ ਕੈਪਸ, ਕੈਪਸ, ਹੈਂਡਲ, ਰੋਲਿੰਗ ਪਿੰਨ, ਬੰਸਰੀ, ਬੰਸਰੀ, ਸੁਓਨਾ, ਸੈਲੋ ਉਪਕਰਣ, ਆਦਿ ਨੂੰ ਵੀ ਪ੍ਰਕਿਰਿਆ ਕਰ ਸਕਦਾ ਹੈ। ਸੀਐਨਸੀ ਲੱਕੜ ਦੀ ਖਰਾਦ ਖਾਸ ਤੌਰ 'ਤੇ ਛੋਟੇ ਅਤੇ ਦਰਮਿਆਨੇ ਆਕਾਰ ਦੇ ਲੱਕੜ ਦੇ ਕੰਮ ਕਰਨ ਵਾਲੇ ਉੱਦਮਾਂ ਦੇ ਵੱਡੇ ਉਤਪਾਦਨ ਲਈ ਢੁਕਵੀਂ ਹੈ। ਇਹ ਕਿਸੇ ਵੀ ਸਮੇਂ ਲਚਕਦਾਰ ਢੰਗ ਨਾਲ ਆਕਾਰ ਸੈੱਟ ਕਰ ਸਕਦਾ ਹੈ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਸ਼ੈਲੀ ਨੂੰ ਤੇਜ਼ੀ ਨਾਲ ਬਦਲ ਸਕਦਾ ਹੈ। ਰਵਾਇਤੀ ਖਰਾਦ ਪ੍ਰੋਸੈਸਿੰਗ ਵਿੱਚ, ਇੱਕ ਸਮੇਂ ਵਿੱਚ ਸਿਰਫ ਇੱਕ ਉਤਪਾਦ ਦੀ ਪ੍ਰਕਿਰਿਆ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ। ਸੀਐਨਸੀ ਲੱਕੜ ਦੀ ਖਰਾਦ ਵਿੱਚ 2-ਧੁਰੀ, 2-ਧੁਰੀ ਅਤੇ 3-ਧੁਰੀ ਸੀਐਨਸੀ ਲੱਕੜ ਦੀਆਂ ਖਰਾਦਾਂ ਹਨ, ਜੋ ਇੱਕੋ ਸਮੇਂ 2 ਜਾਂ 3 ਉਤਪਾਦਾਂ ਨੂੰ ਇੱਕੋ ਆਕਾਰ ਅਤੇ ਆਕਾਰ ਨਾਲ ਪ੍ਰੋਸੈਸ ਕਰ ਸਕਦੀਆਂ ਹਨ। ਓਪਰੇਸ਼ਨ ਸਧਾਰਨ ਹੈ, ਡਰਾਇੰਗ ਸੁਵਿਧਾਜਨਕ ਹੈ, ਅਤੇ ਇਸਨੂੰ ਸਮਝਣਾ ਆਸਾਨ ਹੈ। ਇੱਕ-ਕੁੰਜੀ ਪਰਿਵਰਤਨ ਦੀ ਉਤਪਾਦ ਸ਼ੈਲੀ, ਕੋਈ ਵੀ ਪੇਸ਼ੇਵਰ ਗਿਆਨ ਕਰਮਚਾਰੀ ਥੋੜ੍ਹੀ ਜਿਹੀ ਸਿਖਲਾਈ ਨਹੀਂ ਦੇ ਸਕਦਾ। ਪੂਰੀ ਤਰ੍ਹਾਂ ਆਟੋਮੈਟਿਕ CNC ਲੱਕੜ ਦਾ ਖਰਾਦ ਇੱਕੋ ਸਮੇਂ 2-3 ਸੈੱਟਾਂ ਨੂੰ ਚਲਾ ਸਕਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਪ੍ਰੋਸੈਸਿੰਗ ਕੁਸ਼ਲਤਾ ਵਿੱਚ ਬਹੁਤ ਸੁਧਾਰ ਹੁੰਦਾ ਹੈ, ਮਿਹਨਤ ਦੀ ਬਚਤ ਹੁੰਦੀ ਹੈ, ਪੈਸੇ ਦੀ ਬਚਤ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਚੰਗੇ ਆਰਥਿਕ ਲਾਭ ਹੁੰਦੇ ਹਨ।
ਨਿਰਦੇਸ਼
1. ਟੂਲ ਨੂੰ ਕੱਸਣ ਦੀ ਜਾਂਚ ਕਰੋ। ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਬਿਜਲੀ, ਗੈਸ, ਮਸ਼ੀਨਿੰਗ ਖੇਤਰ, ਆਦਿ ਆਮ ਹਨ ਅਤੇ ਵਰਕਪੀਸ ਕਲੈਂਪ ਕੀਤਾ ਗਿਆ ਹੈ।
2. ਮਸ਼ੀਨਿੰਗ ਤੋਂ ਪਹਿਲਾਂ, ਪੁਸ਼ਟੀ ਕਰੋ ਕਿ ਪ੍ਰੋਗਰਾਮ ਇੰਪੁੱਟ ਸਹੀ ਹੈ, ਟੂਲ ਸੈਟਿੰਗ ਸਹੀ ਹੈ, ਅਤੇ ਸਿਸਟਮ ਪੈਰਾਮੀਟਰ ਵਾਜਬ ਹਨ।
3. ਨੋਬ ਨੂੰ "ਆਟੋਮੈਟਿਕ" ਵੱਲ ਮੋੜੋ, ਫਿਰ ਪ੍ਰੋਸੈਸ ਕੀਤੇ ਜਾਣ ਵਾਲੇ ਪਲਾਨ ਨੂੰ ਚੁਣੋ ਅਤੇ "ਸਾਈਕਲ ਮਸ਼ੀਨਿੰਗ" ਨੂੰ ਦਬਾਓ।
4. ਮਸ਼ੀਨਿੰਗ ਲਈ ਤਿਆਰ ਕਰਨ ਲਈ ਸਾਜ਼-ਸਾਮਾਨ ਮਕੈਨੀਕਲ ਜ਼ੀਰੋ ਪੁਆਇੰਟ ਤੇ ਵਾਪਸ ਜਾਣਾ ਸ਼ੁਰੂ ਕਰਦਾ ਹੈ.
5. "ਸਾਈਕਲ ਮਸ਼ੀਨਿੰਗ" ਨੂੰ ਦਬਾਓ, ਸਾਜ਼ੋ-ਸਾਮਾਨ ਚੱਲਣਾ ਸ਼ੁਰੂ ਹੋ ਜਾਂਦਾ ਹੈ, ਸਪਿੰਡਲ ਘੁੰਮਦਾ ਹੈ (ਜੇ ਟੂਲ ਟੇਬਲ ਫੀਡ ਕਰਨਾ ਸ਼ੁਰੂ ਕਰ ਦਿੰਦਾ ਹੈ, ਅਤੇ ਸਪਿੰਡਲ ਘੁੰਮਦਾ ਨਹੀਂ ਹੈ, ਤਾਂ "S" 'ਤੇ ਕਲਿੱਕ ਕਰੋ।
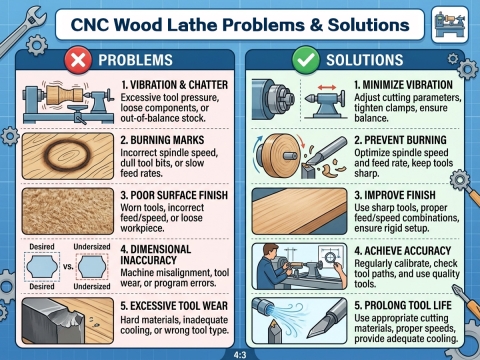
ਟਾਰਟ" ਕੁੰਜੀ) ਸਪੀਡ ਨੂੰ ਐਡਜਸਟ ਕਰਨ ਲਈ: ਸਪੀਡ ਨੂੰ ਵਰਕਪੀਸ ਦੀ ਸਮੱਗਰੀ ਅਤੇ ਮਸ਼ੀਨੀ ਸ਼ਕਲ ਦੇ ਅਨੁਸਾਰ ਐਡਜਸਟ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਟੂਲ 'ਤੇ ਨਿਰਭਰ ਕਰਦੇ ਹੋਏ, ਆਮ ਤੌਰ 'ਤੇ, ਹਾਰਡ ਸਪੀਡ ਵੱਧ ਹੁੰਦੀ ਹੈ। ਸਧਾਰਣ ਨਰਮ ਸਪੀਡ ਕਾਫ਼ੀ ਹੁੰਦੀ ਹੈ। ਜਦੋਂ ਵਰਕਪੀਸ ਵਾਈਬ੍ਰੇਟ ਹੁੰਦੀ ਹੈ। ਮਸ਼ੀਨਿੰਗ, ਵਾਈਬ੍ਰੇਸ਼ਨ ਨੂੰ ਖਤਮ ਕਰਨ ਲਈ ਗਤੀ ਨੂੰ ਉਚਿਤ ਢੰਗ ਨਾਲ ਐਡਜਸਟ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ.
6. ਮਸ਼ੀਨਿੰਗ ਤੋਂ ਬਾਅਦ ਸਿਸਟਮ ਆਟੋਮੈਟਿਕਲੀ ਸਥਿਤੀ 'ਤੇ ਵਾਪਸ ਆ ਜਾਵੇਗਾ।
7. ਮਸ਼ੀਨਿੰਗ ਜਾਰੀ ਰੱਖਣ ਦੌਰਾਨ ਖਾਲੀ ਥਾਂ ਨੂੰ ਬਦਲੋ, ਬੱਸ "ਸਾਈਕਲ ਮਸ਼ੀਨਿੰਗ" ਬਟਨ ਨੂੰ ਦਬਾਓ। ਜਦੋਂ ਪ੍ਰੋਗਰਾਮ ਨੂੰ ਬਦਲਣ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਉਪਰੋਕਤ ਕਾਰਵਾਈਆਂ ਨੂੰ ਦੁਹਰਾਓ।
8. ਜੇਕਰ ਤੁਸੀਂ ਮਸ਼ੀਨਿੰਗ ਪ੍ਰੋਗਰਾਮ ਤੋਂ ਬਾਹਰ ਨਿਕਲਦੇ ਹੋ, ਤਾਂ "ਐਗਜ਼ਿਟ" ਕੁੰਜੀ ਨੂੰ ਸਿੱਧਾ ਦਬਾਓ, ਜਾਂ ਨੋਬ ਨੂੰ "ਸੈਟਿੰਗਜ਼" ਵਿੱਚ ਮੋੜੋ, ਇਹ ਸ਼ੁਰੂਆਤੀ ਇੰਟਰਫੇਸ ਵਿੱਚ ਵਾਪਸ ਆ ਜਾਵੇਗਾ।
9. ਜੇਕਰ ਮਸ਼ੀਨਿੰਗ ਦੌਰਾਨ ਗਲਤੀਆਂ ਪਾਈਆਂ ਜਾਂਦੀਆਂ ਹਨ, ਤਾਂ ਤੁਸੀਂ "ਐਮਰਜੈਂਸੀ ਸਟਾਪ" ਨੂੰ ਦਬਾ ਸਕਦੇ ਹੋ, ਪ੍ਰੋਗਰਾਮ ਸਾਰੀਆਂ ਕਾਰਵਾਈਆਂ ਨੂੰ ਰੋਕ ਦੇਵੇਗਾ। ਜੇਕਰ ਤੁਸੀਂ ਸਿਰਫ਼ ਦੇਖਣ ਲਈ ਰੁਕਦੇ ਹੋ, ਤਾਂ ਰੋਕਣ ਲਈ ਰੋਕੋ ਬਟਨ ਦਬਾਓ, ਮਸ਼ੀਨਿੰਗ ਜਾਰੀ ਰੱਖਣ ਲਈ ਵਿਰਾਮ ਬਟਨ ਨੂੰ ਦਬਾਓ।
ਕਿਰਪਾ ਕਰਕੇ ਧਿਆਨ ਦਿਓ ਕਿ ਪ੍ਰਕਿਰਿਆ ਦੇ ਦੌਰਾਨ ਫੀਡ ਲਈ ਘੱਟ ਗਤੀ ਦੀ ਵਰਤੋਂ ਕਰਨਾ ਸਭ ਤੋਂ ਵਧੀਆ ਹੈ, ਫੀਡ ਨੂੰ ਵਾਪਸ ਲੈਣ ਜਾਂ ਮਸ਼ੀਨ ਨਾ ਕਰਨ ਵੇਲੇ "ਖਾਲੀ" ਗਤੀ ਦੀ ਵਰਤੋਂ ਕਰੋ, ਨਿਰਵਿਘਨ ਭਾਗਾਂ ਲਈ ਤੇਜ਼ ਫੀਡ ਦੀ ਵਰਤੋਂ ਕਰੋ, ਅਤੇ ਵੱਡੇ ਭਾਗਾਂ ਲਈ ਛੋਟੀ ਗਤੀ ਦੀ ਵਰਤੋਂ ਕਰੋ। ਵਿਆਸ ਤਬਦੀਲੀ. ਅਚਾਨਕ ਤਬਦੀਲੀ ਜਾਂ ਵੱਡੀ ਤਬਦੀਲੀ ਲਈ ਵੱਡੇ-ਵਿਆਸ ਵਾਲੇ ਭਾਗ ਨੂੰ ਛੋਟੇ-ਵਿਆਸ ਅਤੇ ਛੋਟੇ-ਸਪੀਡ ਕੱਟਣ ਵਾਲੇ ਭਾਗ ਨੂੰ ਕੱਟਣਾ ਬਿਹਤਰ ਹੈ।
ਸਾਵਧਾਨੀ
1. ਬਿਜਲੀ ਜਾਂ ਗਰਜ ਦੇ ਦੌਰਾਨ ਡਿਵਾਈਸ ਨੂੰ ਸਥਾਪਿਤ ਨਾ ਕਰੋ, ਪਾਵਰ ਸਾਕੇਟ ਨੂੰ ਨਮੀ ਵਾਲੀ ਥਾਂ 'ਤੇ ਨਾ ਲਗਾਓ, ਅਤੇ ਅਣਇੰਸੂਲੇਟਡ ਪਾਵਰ ਕੋਰਡ ਨੂੰ ਨਾ ਛੂਹੋ।
2. ਮਸ਼ੀਨ 'ਤੇ ਆਪਰੇਟਰ ਨੂੰ ਸਖ਼ਤ ਸਿਖਲਾਈ ਵਿੱਚੋਂ ਲੰਘਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਓਪਰੇਸ਼ਨ ਪ੍ਰਕਿਰਿਆ ਦੌਰਾਨ ਨਿੱਜੀ ਸੁਰੱਖਿਆ ਅਤੇ ਮਸ਼ੀਨ ਦੀ ਸੁਰੱਖਿਆ ਵੱਲ ਧਿਆਨ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਕੰਪਿਊਟਰ ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ ਲੱਕੜ ਖਰਾਦ ਨੂੰ ਸਭ ਤੋਂ ਵੱਧ ਓਪਰੇਟਿੰਗ ਪ੍ਰਕਿਰਿਆਵਾਂ ਦੇ ਅਨੁਸਾਰ ਚਲਾਉਣਾ ਚਾਹੀਦਾ ਹੈ।
3. ਬਿਜਲੀ ਸਪਲਾਈ ਵੋਲਟੇਜ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ 220V / 380V, ਅਤੇ ਉਤਰਾਅ-ਚੜ੍ਹਾਅ 5% ਤੋਂ ਘੱਟ ਹੈ। ਜੇਕਰ ਪਾਵਰ ਸਪਲਾਈ ਵੋਲਟੇਜ ਅਸਥਿਰ ਹੈ ਜਾਂ ਆਲੇ-ਦੁਆਲੇ ਉੱਚ-ਪਾਵਰ ਵਾਲੇ ਬਿਜਲੀ ਉਪਕਰਣ ਹਨ, ਤਾਂ ਕਿਰਪਾ ਕਰਕੇ ਪੇਸ਼ੇਵਰ ਟੈਕਨੀਸ਼ੀਅਨਾਂ ਦੀ ਅਗਵਾਈ ਹੇਠ ਇੱਕ ਨਿਯੰਤ੍ਰਿਤ ਪਾਵਰ ਸਪਲਾਈ ਚੁਣੋ।
4. CNC ਵੁੱਡ ਲੇਥ ਮਸ਼ੀਨ, ਕੰਟਰੋਲ ਕੈਬਿਨੇਟ ਲਾਜ਼ਮੀ ਤੌਰ 'ਤੇ ਆਧਾਰਿਤ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ, ਅਤੇ ਡਾਟਾ ਕੇਬਲ ਨੂੰ ਲਾਈਵ ਹੋਣ ਦੌਰਾਨ ਪਲੱਗ ਇਨ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
5. ਆਪਰੇਟਰ ਨੂੰ ਕੰਮ ਕਰਨ ਲਈ ਦਸਤਾਨੇ ਨਹੀਂ ਪਹਿਨਣੇ ਚਾਹੀਦੇ, ਸੁਰੱਖਿਆ ਵਾਲੀਆਂ ਐਨਕਾਂ ਪਹਿਨਣਾ ਸਭ ਤੋਂ ਵਧੀਆ ਹੈ।
6. ਮਸ਼ੀਨ ਦਾ ਸਰੀਰ ਇੱਕ ਕਾਸਟਿੰਗ ਹੈ, ਜੋ ਕਿ ਮੁਕਾਬਲਤਨ ਭੁਰਭੁਰਾ ਹੈ. ਪੇਚ ਨੂੰ ਸਥਾਪਿਤ ਕਰਦੇ ਸਮੇਂ, ਫਿਸਲਣ ਤੋਂ ਰੋਕਣ ਲਈ ਬਲ ਢੁਕਵਾਂ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
7. ਟੂਲ ਨੂੰ ਤਿੱਖਾ ਰੱਖਣ ਲਈ ਟੂਲ ਨੂੰ ਇੰਸਟਾਲ ਅਤੇ ਕਲੈਂਪ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਬਲੰਟ ਟੂਲ ਮੋੜ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਘਟਾ ਦੇਵੇਗਾ ਅਤੇ ਮੋਟਰ ਨੂੰ ਓਵਰਲੋਡ ਕਰੇਗਾ।
8. ਆਪਣੀਆਂ ਉਂਗਲਾਂ ਨੂੰ ਟੂਲ ਦੀ ਕਾਰਜਸ਼ੀਲ ਸੀਮਾ ਵਿੱਚ ਨਾ ਪਾਓ, ਅਤੇ ਹੋਰ ਉਦੇਸ਼ਾਂ ਲਈ ਮੋੜਨ ਵਾਲੇ ਸਿਰ ਨੂੰ ਨਾ ਹਟਾਓ। ਐਸਬੈਸਟਸ ਵਾਲੀ ਸਮੱਗਰੀ ਦੀ ਪ੍ਰਕਿਰਿਆ ਨਾ ਕਰੋ।
A
9. ਮਕੈਨੀਕਲ ਮਸ਼ੀਨਿੰਗ ਸੀਮਾ ਤੋਂ ਵੱਧ ਨਾ ਕਰੋ. ਜਦੋਂ ਮਸ਼ੀਨ ਲੰਬੇ ਸਮੇਂ ਤੋਂ ਕੰਮ ਨਹੀਂ ਕਰ ਰਹੀ ਹੈ, ਤਾਂ ਬਿਜਲੀ ਸਪਲਾਈ ਕੱਟ ਦਿਓ। ਜਦੋਂ ਮਸ਼ੀਨ ਚਲਦੀ ਹੈ, ਇਸ ਨੂੰ ਪੇਸ਼ੇਵਰਾਂ ਦੀ ਅਗਵਾਈ ਹੇਠ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
10. ਜੇਕਰ ਮਸ਼ੀਨ ਅਸਧਾਰਨ ਹੈ, ਤਾਂ ਕਿਰਪਾ ਕਰਕੇ ਸਮੱਸਿਆ ਨਿਪਟਾਰਾ ਕਰਨ ਦੇ ਤਰੀਕਿਆਂ ਲਈ ਓਪਰੇਸ਼ਨ ਮੈਨੂਅਲ ਵੇਖੋ ਜਾਂ ਇਸਨੂੰ ਹੱਲ ਕਰਨ ਲਈ ਡੀਲਰ ਨਾਲ ਸੰਪਰਕ ਕਰੋ; ਤਾਂ ਜੋ ਮਨੁੱਖੀ ਨੁਕਸਾਨ ਨਾ ਹੋਵੇ।
ਸੁਰੱਖਿਆ ਨਿਯਮ
1. ਸੀਐਨਸੀ ਲੱਕੜ ਦੀ ਖਰਾਦ ਮਸ਼ੀਨ ਨੂੰ ਚਲਾਉਣ ਤੋਂ ਪਹਿਲਾਂ, ਵਰਕਪੀਸ ਨੂੰ ਮਜ਼ਬੂਤੀ ਨਾਲ ਸਥਾਪਿਤ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਟੇਲਸਟੌਕ ਫਿਕਸਿੰਗ ਗਿਰੀ ਨੂੰ ਕੱਸਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਥਿੰਬਲ ਨੂੰ ਇੱਕ ਲਾਕਿੰਗ ਡਿਵਾਈਸ ਨਾਲ ਲਾਕ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਵਰਕਪੀਸ ਨੂੰ ਹੱਥ ਨਾਲ ਘੁੰਮਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਟੂਲ ਧਾਰਕ ਦੀ ਸਥਿਤੀ ਐਡਜਸਟ ਅਤੇ ਫਿਕਸ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ. 2 ~ 3mm, ਟੂਲ ਧਾਰਕ ਅਤੇ ਵਰਕਪੀਸ ਵਿਚਕਾਰ ਦੂਰੀ ਬਹੁਤ ਜ਼ਿਆਦਾ ਹੈ, ਚਾਕੂ ਨੂੰ ਵਿੰਨ੍ਹਣਾ ਆਸਾਨ ਹੈ, ਜਿਸ ਨਾਲ ਸੁਰੱਖਿਆ ਦੁਰਘਟਨਾ ਹੁੰਦੀ ਹੈ।
2. ਲੱਕੜ ਨੂੰ ਕਲੈਂਪ ਕਰਨ ਤੋਂ ਬਾਅਦ, ਚੱਕ ਨੂੰ ਕੈਲੀਬਰੇਟ ਕਰਨ ਲਈ ਹੱਥ ਨਾਲ ਮੋੜਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਚਾਕੂ ਪੱਟੀ ਦਾ ਪੇਚ ਅਤੇ ਚਾਕੂ ਧਾਰਕ ਦਾ ਸਿਖਰ ਪੱਕਾ ਹੈ, ਅਤੇ ਫਿਰ ਟੈਸਟ ਕਰਨ ਲਈ ਪਾਵਰ ਚਾਲੂ ਕਰੋ।
3. ਲੰਬੇ ਸਮੇਂ ਤੋਂ ਵੱਧ ਸਮੱਗਰੀ ਲਈ 100mm, ਟੇਲਸਟੌਕ ਦੇ ਉੱਪਰਲੇ ਹਿੱਸੇ ਨੂੰ ਮਜ਼ਬੂਤੀ ਨਾਲ ਫੜਨ ਲਈ ਵਰਤਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
4. CNC ਲੱਕੜ ਮੋੜਨ ਵਾਲੀ ਖਰਾਦ ਮਸ਼ੀਨ ਲਈ ਟੂਲ ਸਥਾਪਤ ਕਰਦੇ ਸਮੇਂ, ਟੂਲ ਹੋਲਡਰ ਤੋਂ ਫੈਲੀ ਟੂਲ ਬਾਰ ਦੀ ਲੰਬਾਈ ਇਸ ਤੋਂ ਘੱਟ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ 50mm, ਅਤੇ ਟੂਲ ਬਾਰ ਦੀ ਲੰਬਾਈ 1 ਰੱਖੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ50mm. ਜਦੋਂ ਇੱਕ ਵੱਡੇ ਵਰਕਪੀਸ ਨੂੰ ਮਸ਼ੀਨ ਕੀਤਾ ਜਾਂਦਾ ਹੈ (50 ਤੋਂ ਉੱਪਰ ਵਿਆਸ)0mm), ਔਜ਼ਾਰ ਨੂੰ ਟੂਲ ਹੋਲਡਰ 'ਤੇ ਫਿਕਸ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਚਾਕੂ ਨੂੰ ਮਜ਼ਬੂਤੀ ਨਾਲ ਫੜਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਚਾਕੂ ਬਹੁਤ ਤਿੱਖਾ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ।
5. ਚਾਕੂਆਂ ਦੀ ਮਾਤਰਾ ਉਚਿਤ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਜਦੋਂ ਮੋਟਾ ਮੋੜ ਹੁੰਦਾ ਹੈ, ਤਾਂ ਵਰਕਪੀਸ ਦੇ ਕੋਨਿਆਂ ਦੇ ਕਾਰਨ ਚਾਕੂਆਂ ਦੀ ਮਾਤਰਾ ਘੱਟ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਕੋਨਿਆਂ ਨੂੰ ਚਾਲੂ ਕਰਨ ਤੋਂ ਬਾਅਦ, ਬੁਨਿਆਦੀ ਮੋੜ ਤੋਂ ਬਾਅਦ ਰੋਟੇਸ਼ਨ ਦੀ ਗਤੀ ਵਧਾਈ ਜਾ ਸਕਦੀ ਹੈ. /ਵਾਰੀ.
6. ਮੋੜਨ ਵਾਲੇ ਟੂਲ ਦੇ ਕੱਟਣ ਵਾਲੇ ਕਿਨਾਰੇ ਨੂੰ ਤਿੱਖਾ ਰੱਖੋ ਅਤੇ ਵਰਕਪੀਸ ਨੂੰ ਮੋੜਨ ਲਈ ਇੱਕ ਧੁੰਦਲੇ ਟੂਲ ਦੀ ਵਰਤੋਂ ਕਰੋ, ਜੋ ਗੁਣਵੱਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਦਾ ਹੈ ਅਤੇ ਦੁਰਘਟਨਾਵਾਂ ਦਾ ਖ਼ਤਰਾ ਹੈ।
7. ਛੋਟੇ ਵਰਕਪੀਸ ਵਿੱਚ ਗੰਢਾਂ ਹੁੰਦੀਆਂ ਹਨ ਅਤੇ ਕੱਟਣ ਦੀ ਇਜਾਜ਼ਤ ਨਹੀਂ ਹੁੰਦੀ ਹੈ। ਜਦੋਂ ਵਰਕਪੀਸ ਵਿੱਚ ਗੰਢਾਂ ਹੁੰਦੀਆਂ ਹਨ, ਤਾਂ ਤੇਜ਼ ਗੱਡੀਆਂ ਦੀ ਇਜਾਜ਼ਤ ਨਹੀਂ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਲੱਕੜ ਦੀਆਂ ਹੋਰ ਸਖ਼ਤ ਚੀਜ਼ਾਂ ਨੂੰ ਸਮੇਂ ਸਿਰ ਹਟਾ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ, ਨਹੀਂ ਤਾਂ ਮਸ਼ੀਨਿੰਗ ਦੀ ਇਜਾਜ਼ਤ ਨਹੀਂ ਹੈ.
8. ਜਦੋਂ ਸੀਐਨਸੀ ਲੱਕੜ ਦੀ ਖਰਾਦ ਨੂੰ ਕੋਨਿਆਂ ਨਾਲ ਅਨਿਯਮਿਤ ਲੱਕੜ ਨੂੰ ਮੋੜਨ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਕੋਨਿਆਂ ਨੂੰ ਪਹਿਲਾਂ ਇੱਕ ਸਥਿਰ ਮੋੜਨ ਵਾਲੇ ਸਾਧਨ ਨਾਲ ਕੱਟਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਫਿਰ ਵਧੀਆ ਮਸ਼ੀਨਿੰਗ ਲਈ ਵਰਤਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
9. ਕਾਰ ਦੇ ਹਿੱਸਿਆਂ ਦੀ ਸਤ੍ਹਾ ਨੂੰ ਸੈਂਡਪੇਪਰ ਨਾਲ ਪੀਸਣ ਨਾਲ ਸਤ੍ਹਾ ਦੀ ਨਿਰਵਿਘਨਤਾ ਵਿੱਚ ਸੁਧਾਰ ਹੋ ਸਕਦਾ ਹੈ। ਸੈਂਡਿੰਗ ਦਾ ਹੱਥ ਦਾ ਦਬਾਅ ਬਹੁਤ ਵੱਡਾ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ। ਵਰਕਪੀਸ ਦੀ ਸਤ੍ਹਾ ਦੇ ਨਾਲ-ਨਾਲ ਸੈਂਡਪੇਪਰ ਨੂੰ ਵਰਕਪੀਸ ਦੀ ਸਤ੍ਹਾ ਦੇ ਨਾਲ ਇੱਕ ਸਮਾਨ ਗਤੀ ਨਾਲ ਹਿਲਾਉਣਾ ਚਾਹੀਦਾ ਹੈ ਤਾਂ ਜੋ ਵਰਕਪੀਸ ਨੂੰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਪਹਿਨਣ ਤੋਂ ਬਿਨਾਂ ਵਰਕਪੀਸ ਨੂੰ ਪੀਸਿਆ ਜਾ ਸਕੇ।
10. CNC ਲੱਕੜ ਮੋੜਨ ਵਾਲੀ ਖਰਾਦ ਮਸ਼ੀਨ 'ਤੇ ਪਹਿਲੇ ਕਟਰ ਨੂੰ ਮੋੜਦੇ ਸਮੇਂ, ਫੀਡ ਦੀ ਮਾਤਰਾ ਘੱਟ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਐਮਰੀ ਕੱਪੜੇ ਜਾਂ ਸੈਂਡਪੇਪਰ ਨਾਲ ਪਾਲਿਸ਼ ਕਰਦੇ ਸਮੇਂ, ਸੱਜਾ ਹੱਥ ਅੱਗੇ ਅਤੇ ਖੱਬਾ ਹੱਥ ਪਿੱਛੇ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਬਲ ਬਰਾਬਰ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
11. ਲੱਕੜ ਨੂੰ ਬੰਨ੍ਹਣ ਲਈ ਗੂੰਦ ਨੂੰ ਮੋੜਦੇ ਸਮੇਂ, ਇਸਨੂੰ ਖਰਾਦ 'ਤੇ ਮਸ਼ੀਨ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ 24 ਘੰਟਿਆਂ ਲਈ ਰੱਖਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ;
12. ਸੀਐਨਸੀ ਲੱਕੜ ਖਰਾਦ ਮਸ਼ੀਨ ਦੀ ਰੋਟੇਸ਼ਨ ਦੀ ਗਤੀ ਮਸ਼ੀਨ ਵਾਲੇ ਹਿੱਸਿਆਂ ਦੇ ਬਾਹਰੀ ਮਾਪਾਂ ਅਤੇ ਸਮੱਗਰੀ 'ਤੇ ਨਿਰਭਰ ਕਰਦੀ ਹੈ।
13. ਇੱਕ ਚੰਗੀ ਸਪਿੰਡਲ ਸਪੀਡ ਚੁਣੋ, ਵੱਡੇ ਵਰਕਪੀਸ ਨੂੰ ਮੋੜਦੇ ਹੋਏ, ਗਤੀ ਮੱਧਮ ਤੌਰ 'ਤੇ ਹੌਲੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ, ਕਿਉਂਕਿ ਵੱਡੇ ਵਰਕਪੀਸ ਵਿੱਚ ਘੁੰਮਣ ਵੇਲੇ ਇੱਕ ਵੱਡੀ ਜੜਤਾ ਹੁੰਦੀ ਹੈ, ਤੇਜ਼ ਮੋੜ, ਦੁਰਘਟਨਾਵਾਂ ਵਿੱਚ ਆਸਾਨ, ਛੋਟੇ ਵਰਕਪੀਸ ਨੂੰ ਮੋੜਦੇ ਸਮੇਂ, ਗਤੀ ਸਹੀ ਢੰਗ ਨਾਲ ਤੇਜ਼ ਹੋ ਸਕਦੀ ਹੈ, ਮੋੜਨ ਦੀ ਗਤੀ ਤੇਜ਼, ਆਸਾਨ ਹੈ ਨਿਰਵਿਘਨ ਵਰਕਪੀਸ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ, ਇਹ ਨੋਟ ਕਰਨਾ ਮਹੱਤਵਪੂਰਨ ਹੈ ਕਿ ਮੋਟੇ ਵਰਕਪੀਸ ਨੂੰ ਮੋੜਨ ਤੋਂ ਪਹਿਲਾਂ, ਲੱਕੜ ਦੇ ਕਿਨਾਰੇ ਨੂੰ ਕੱਟਣਾ ਚਾਹੀਦਾ ਹੈ ਇੱਕ ਚੱਕਰ ਵਿੱਚ, ਅਤੇ ਵਰਗ ਪੱਟੀ ਸਿੱਧੀ ਨਹੀਂ ਹੋਣੀ ਚਾਹੀਦੀ, ਨਹੀਂ ਤਾਂ ਇਹ ਦੁਰਘਟਨਾਵਾਂ ਦਾ ਕਾਰਨ ਬਣ ਸਕਦੀ ਹੈ।
14. CNC ਲੱਕੜ ਖਰਾਦ ਦੇ ਸੁਰੱਖਿਆ ਸੰਚਾਲਨ ਨਿਯਮਾਂ ਦੀ ਸਖਤੀ ਨਾਲ ਪਾਲਣਾ ਕਰੋ। ਖਰਾਦ ਸ਼ੁਰੂ ਕਰਨ ਤੋਂ ਪਹਿਲਾਂ, ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਕਾਰਵਾਈ ਤੋਂ ਪਹਿਲਾਂ ਸਾਰੇ ਹਿੱਸੇ ਆਮ ਹਨ
15. ਸੀਐਨਸੀ ਲੱਕੜ ਦੀ ਖਰਾਦ ਨੂੰ ਕਿਵੇਂ ਬਣਾਈ ਰੱਖਣਾ ਹੈ?
ਰੱਖ-ਰਖਾਅ ਦੇ ਨਿਯਮ
ਓਪਰੇਸ਼ਨ ਤੋਂ ਪਹਿਲਾਂ ਅਤੇ ਬਾਅਦ ਵਿੱਚ CNC ਲੱਕੜ ਦੀ ਖਰਾਦ ਦੀ ਜਾਂਚ ਅਤੇ ਸਾਂਭ-ਸੰਭਾਲ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਹੇਠ ਲਿਖੇ ਖਾਸ ਰੱਖ-ਰਖਾਅ ਦੇ ਨਿਯਮ ਹਨ:
1. ਖਰਾਦ ਦਾ ਲੁਬਰੀਕੇਟਿੰਗ ਪ੍ਰਭਾਵ ਖਰਾਦ ਦੇ ਆਮ ਕੰਮ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ, ਪਹਿਨਣ ਨੂੰ ਘਟਾਉਣ ਅਤੇ ਸੇਵਾ ਜੀਵਨ ਨੂੰ ਲੰਮਾ ਕਰਨ ਲਈ, ਖਰਾਦ ਦੇ ਸਾਰੇ ਰਗੜ ਵਾਲੇ ਹਿੱਸਿਆਂ ਨੂੰ ਲੁਬਰੀਕੇਟ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਰੋਜ਼ਾਨਾ ਰੱਖ-ਰਖਾਅ ਵੱਲ ਧਿਆਨ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ।
2. ਤੇਲ ਪੰਪ ਲੁਬਰੀਕੇਟਿੰਗ: ਇਹ ਅਕਸਰ ਤੇਜ਼ ਰਫ਼ਤਾਰ ਅਤੇ ਵੱਡੀ ਮਾਤਰਾ ਵਿੱਚ ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਦੇ ਨਾਲ ਲਗਾਤਾਰ ਜ਼ਬਰਦਸਤੀ ਲੁਬਰੀਕੇਸ਼ਨ ਵਿਧੀ ਵਿੱਚ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ। ਇਹ ਵਿਧੀ ਸਪਿੰਡਲ ਬਾਕਸ ਵਿੱਚ ਬਹੁਤ ਸਾਰੇ ਲੁਬਰੀਕੇਸ਼ਨ ਪੁਆਇੰਟਾਂ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਹੈ।
3. ਆਮ ਤੌਰ 'ਤੇ ਵਰਤੇ ਜਾਂਦੇ ਲੇਥ ਲੁਬਰੀਕੇਸ਼ਨ ਦੇ ਤਰੀਕੇ ਲੇਥ ਲੁਬਰੀਕੇਸ਼ਨ ਕਈ ਰੂਪ ਲੈਂਦੀ ਹੈ। ਆਮ ਤੌਰ 'ਤੇ ਹੇਠ ਲਿਖੇ ਹਨ:
A. ਡੋਲ੍ਹਣ ਵਾਲਾ ਤੇਲ ਲੁਬਰੀਕੇਸ਼ਨ: ਆਮ ਤੌਰ 'ਤੇ ਬੇਦ ਰੇਲ ਸਤਹ ਦੀ ਸਲਾਈਡ ਰੇਲ ਸਤ੍ਹਾ ਵਰਗੀਆਂ ਬੇਨਕਾਬ ਸਲਾਈਡਿੰਗ ਸਤਹਾਂ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ।
B. ਤੇਲ ਸਪਲੈਸ਼ ਲੁਬਰੀਕੇਸ਼ਨ: ਇਹ ਆਮ ਤੌਰ 'ਤੇ ਬੰਦ ਬਕਸੇ ਵਿੱਚ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ। ਉਦਾਹਰਨ ਲਈ, ਇੱਕ ਲੇਥ ਸਪਿੰਡਲ ਬਾਕਸ ਦਾ ਮੋੜਨ ਵਾਲਾ ਗੇਅਰ ਡੱਬੇ ਦੇ ਹੇਠਲੇ ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਨੂੰ ਡੱਬੇ ਦੇ ਉੱਪਰਲੇ ਤੇਲ ਟੈਂਕ ਵਿੱਚ ਛਿੜਕਦਾ ਹੈ, ਅਤੇ ਫਿਰ ਲੁਬਰੀਕੇਸ਼ਨ ਲਈ ਟੈਂਕ ਵਿੱਚ ਤੇਲ ਦੇ ਛੇਕ ਦੁਆਰਾ ਹਰੇਕ ਲੁਬਰੀਕੇਟਿੰਗ ਬਿੰਦੂ ਤੱਕ ਵਹਿੰਦਾ ਹੈ।
C. ਤੇਲ-ਲਾਈਨ ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਗਾਈਡ: ਇਹ ਆਮ ਤੌਰ 'ਤੇ ਫੀਡ ਬਾਕਸ ਸਕਿਡ ਬਾਕਸ ਦੇ ਤੇਲ ਸੰਪ ਵਿੱਚ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ। ਤੇਲ-ਲਾਈਨ ਤੇਲ ਨੂੰ ਜਜ਼ਬ ਕਰਨ ਲਈ ਆਸਾਨ ਹੈ ਅਤੇ ਤੇਲ ਨੂੰ ਲੀਕ ਕਰਨਾ ਆਸਾਨ ਹੈ, ਅਤੇ ਤੇਲ ਨੂੰ ਲੁਬਰੀਕੇਸ਼ਨ ਲਈ ਤੇਲ ਨੂੰ ਰੁਕ-ਰੁਕ ਕੇ ਛੱਡਣ ਲਈ ਤੇਲ-ਲਾਈਨ ਰਾਹੀਂ ਲੁਬਰੀਕੇਸ਼ਨ ਪੁਆਇੰਟ ਵਿੱਚ ਪੇਸ਼ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
D. ਬਿਲੀਅਰਡ ਆਇਲ ਕੱਪ ਦਾ ਤੇਲ ਭਰਨਾ ਅਤੇ ਲੁਬਰੀਕੇਸ਼ਨ: ਇਹ ਆਮ ਤੌਰ 'ਤੇ ਟੇਲਸਟੌਕ ਦੇ ਬੇਅਰਿੰਗ, ਸਕੇਟਬੋਰਡ ਦੇ ਰੌਕਰ ਹੈਂਡਲ ਅਤੇ ਟ੍ਰਾਈਪੌਡ (ਸਕ੍ਰੂ, ਲਾਈਟ ਰਾਡ, ਓਪਰੇਟਿੰਗ ਰਾਡ) ਬਰੈਕਟ ਵਿੱਚ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ। ਤੇਲ ਦੀ ਬੰਦੂਕ ਦੇ ਅੰਤ 'ਤੇ ਤੇਲ ਦੀ ਨੋਜ਼ਲ ਨੂੰ ਨਿਯਮਤ ਤੌਰ 'ਤੇ ਤੇਲ ਦੇ ਕੱਪ 'ਤੇ ਸੰਗਮਰਮਰ ਨੂੰ ਤੇਲ ਲਗਾਉਣ ਲਈ ਦਬਾਓ। ਗਰੀਸ ਨਿੱਪਲ ਨੂੰ ਹਟਾ ਦਿੱਤਾ ਗਿਆ ਸੀ, ਅਤੇ ਸੰਗਮਰਮਰ ਆਪਣੀ ਅਸਲੀ ਸਥਿਤੀ ਤੇ ਵਾਪਸ ਆ ਗਿਆ ਸੀ. ਧੂੜ ਨੂੰ ਦਾਖਲ ਹੋਣ ਤੋਂ ਰੋਕਣ ਲਈ ਤੇਲ ਭਰਨ ਵਾਲੇ ਨੂੰ ਸੀਲ ਕੀਤਾ ਗਿਆ ਸੀ।
E. ਲੁਬਰੀਕੇਟਿੰਗ ਗਰੀਸ ਕੱਪ: ਇਹ ਅਕਸਰ ਗੀਅਰਬਾਕਸਾਂ ਦਾ ਆਦਾਨ-ਪ੍ਰਦਾਨ ਕਰਨ, ਗੀਅਰ ਫਰੇਮਾਂ ਜਾਂ ਸਥਾਨਾਂ ਵਿਚਕਾਰ ਸ਼ਾਫਟਾਂ ਦਾ ਆਦਾਨ-ਪ੍ਰਦਾਨ ਕਰਨ ਲਈ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ ਜਿੱਥੇ ਅਕਸਰ ਲੁਬਰੀਕੇਟ ਕਰਨਾ ਅਸੁਵਿਧਾਜਨਕ ਹੁੰਦਾ ਹੈ। ਮੱਖਣ ਦਾ ਕੱਪ ਪਹਿਲਾਂ ਹੀ ਕੈਲਸ਼ੀਅਮ ਆਧਾਰਿਤ ਗਰੀਸ ਨਾਲ ਭਰਿਆ ਹੁੰਦਾ ਹੈ। ਜਦੋਂ ਲੁਬਰੀਕੇਸ਼ਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਤੇਲ ਦੇ ਕੱਪ ਦੇ ਢੱਕਣ ਵਿੱਚ ਪੇਚ ਕਰੋ ਅਤੇ ਕੱਪ ਗਰੀਸ ਲੁਬਰੀਕੇਸ਼ਨ ਬਿੰਦੂ ਤੱਕ ਨਿਚੋੜ ਜਾਵੇਗਾ।
ਉਪਰੋਕਤ ਰੱਖ-ਰਖਾਅ ਤੋਂ ਬਾਅਦ, ਸੀਐਨਸੀ ਲੱਕੜ ਦੀ ਖਰਾਦ ਵਰਤਣ ਲਈ ਵਧੇਰੇ ਸੁਵਿਧਾਜਨਕ ਹੋ ਸਕਦੀ ਹੈ, ਅਤੇ ਸੇਵਾ ਦੀ ਉਮਰ ਵਧਾਈ ਜਾ ਸਕਦੀ ਹੈ.